Jezik
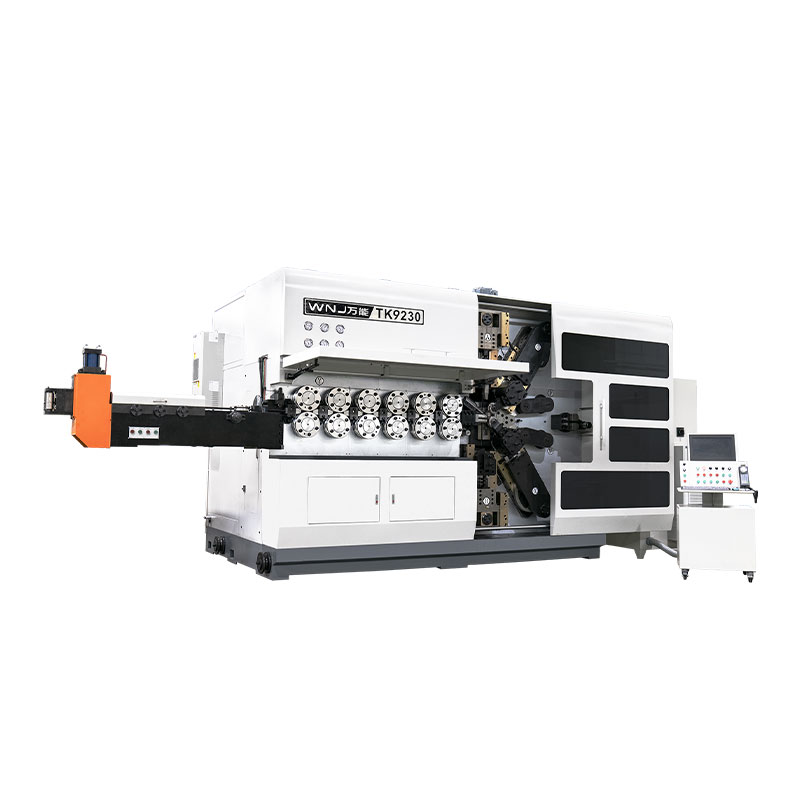
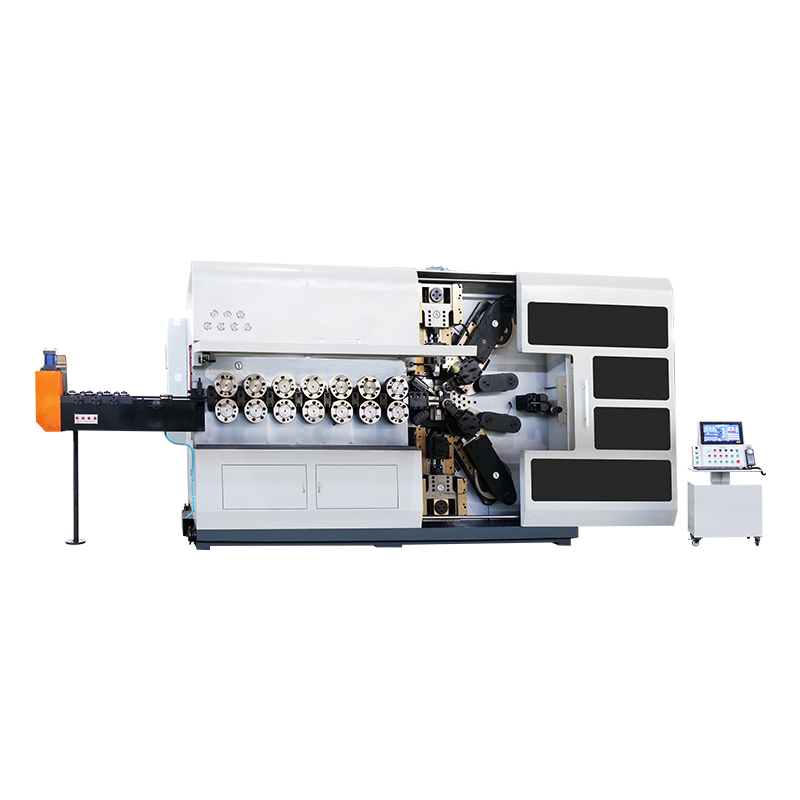
CNC stroj za namotavanje opruga najvažnija je investicija za proizvođača opruga koji želi ostati konkurentan. Za razliku od mehaničkih strojeva za namotavanje koji se oslanjaju na bregaste i granične prekidače, CNC stroj za namotavanje opruga kontrolira dovod žice, položaj točke namotavanja, kretanje uspona i djelovanje rezanja putem sinkroniziranih servo osi. Rezultat je ponovljiva geometrija zavojnice, brže promjene postavki i mnogo niže stope otpada. Ako vaš proizvodni plan uključuje tlačne opruge, istezne opruge ili torzijske opruge s tolerancijama manjim od 0,05 mm, tada moderni CNC stroj za namotavanje nije izboran; to je osnovna linija. Ovaj vodič objašnjava kako ovi strojevi rade, što zapravo znače brojevi osi, koje specifikacije trebate usporediti i kako uskladiti stroj s vašim stvarnim proizvodnim uvjetima.
Princip rada dijeli se na pet faza: ravnanje žice, dovođenje žice, namotavanje, kontrola nagiba i rezanje. Žica se izvlači iz kalema ili pogonskog nosača za uvlačenje žice, prolazi kroz set valjaka za ravnanje koji uklanjaju izljev i zakrivljenost, a zatim ulazi u uvlačne valjke. Valjci za dovod guraju žicu prema točki namotavanja ili oko trna. Kako žica napreduje, vanjski promjer opruge određen je položajem točke namotaja. Servo pokretani alat za nagib pomiče se okomito na putanju žice i stvara razmak između susjednih zavojnica. Kada se postigne programirani broj zavojnica, nož za rezanje odvaja oprugu od ulazne žice, a kontrolni sustav odmah pokreće sljedeći ciklus.
Ono što čini CNC verziju bitno različitom od mehaničkog stroja je to što je svaki parametar oblikovanja programibilna numerička vrijednost. Na mehaničkoj mašini za namotavanje mijenjate vanjski promjer ručnim otpuštanjem protumatice i pomicanjem brijega. Na CNC stroju unosite vanjski promjer u upravljački zaslon i servo os se automatski pozicionira. Prema proizvodnim podacima objavljenim u industriji strojeva za opruge, ova promjena smanjuje vrijeme postavljanja tipične kompresijske opruge s otprilike 40 do 60 minuta na mehaničkom stroju na oko 5 do 10 minuta na dobro programiranom CNC modelu. Tablica u nastavku uspoređuje dvije vrste strojeva po čimbenicima koji su najvažniji u radnji.
| Stavka za usporedbu | Mehanički stroj za namotavanje | CNC stroj za namotavanje opruga |
|---|---|---|
| Vrijeme postavljanja po vrsti opruge | 30 do 60 minuta | 5 do 10 minuta |
| Ponovljivost dimenzija | Ovisi o vještini operatera | Konzistentan unutar 0,01 do 0,03 mm |
| Promjene alata | Više kamera i fizičkih zaustavljanja | Promjena programa plus nekoliko pozicija alata |
| Sposobnost izrade složenih oblika | Vrlo ograničeno | Višeosno oblikovanje kukica, pigtaila i zavoja |
| Snimanje podataka i praćenje kvalitete | Nije dostupno | Ugrađen u sustav upravljanja |
Broj osi na CNC stroju za namotavanje opruga određuje koliko se neovisnih pokreta može izvesti istovremeno. A 3-osni stroj obično kontrolira dovod žice, točku namotavanja ili glavni breg i korak. Ova konfiguracija pokriva većinu standardnih tlačnih i isteznih opruga. A 5-osni stroj dodaje osi alata koje omogućuju složenije operacije oblikovanja kao što je savijanje krajeva pigtaila, proizvodnja dijelova s promjenjivim korakom i oblikovanje krakova torzijske opruge male tolerancije. A 6-osni ili 7-osni stroj , kao što je klasa TK-760, pruža još više slobode oblikovanja i može obraditi promjere žice na težem kraju ljestvice.
Strojevi s višom osi također su važni kada proizvodite različite porodice opruga na istom stroju. Na primjer, proizvođač koji proizvodi opruge za automobilske ovjese i male precizne produžne opruge treba dodatne osi za rukovanje različitim postavkama alata bez fizičke ponovne izgradnje područja oblikovanja. Praktično pravilo je jednostavno: ne kupujte više sjekira nego što je potrebno za vašu kombinaciju proizvoda, jer svaka dodatna os povećava troškove i složenost programiranja. Međutim, ako imate radionicu koja radi širok izbor narudžbi, stroj s 5 osi ili više izbjegava usko grlo čestih izmjena alata.
 TK-320B 3-osni CNC stroj za namotavanje opruga za žicu od 3,0 mm Ovaj stroj s 3 osi pokriva popularni raspon žica od 0,5–3,0 mm s neovisnom kontrolom nagiba, sučeljem na dva jezika i ručnom izradom uzoraka, prikladnim za proizvodnju srednjeg kapaciteta bez pretjeranog trošenja na dodatne osi. Pogledajte proizvod →
Kupci se često fokusiraju na cijenu i robnu marku, ali stvarni kriteriji odabira su tehnički. Pet specifikacija koje određuju odgovara li stroj vašoj proizvodnji su raspon promjera žice, maksimalni vanjski promjer opruge, brzina dodavanja, broj osi i sposobnost upravljačkog sustava. Raspon promjera žice je prvi filtar: stroj namijenjen za žicu od 0,5 do 3,0 mm ne može ekonomično proizvesti žičanu oprugu od 6 mm. Brojevi modela u ponudi većine proizvođača daju brzu indikaciju kapaciteta. Model TK-320, na primjer, izgrađen je oko klase žice od 3,0 mm, dok model TK-760 cilja na težu žicu u rasponu od 6,0 do 7,0 mm.
| Specifikacija | Tipični raspon | Zašto je važno |
|---|---|---|
| Promjer žice | 0,3 mm do 6,0 mm ili više | Određuje koje veličine opruga uopće možete proizvesti |
| Maksimalni vanjski promjer opruge | 10 mm do 80 mm ovisno o modelu | Ograničava fizički prostor za oblikovanje unutar stroja |
| Brzina dodavanja | 30 do 120 m/min | Izravno utječe na vrijeme ciklusa i učinak po smjeni |
| Broj osi | 3 do 12 osi | Definira slobodu i fleksibilnost geometrijskog oblikovanja |
| Vrsta upravljačkog sustava | Industrijsko računalo sa servo drajverima | Utječe na jednostavnost programiranja, memoriju i dijagnostičku sposobnost |
Nemojte zanemariti sustav upravljanja. Stroj visoke mehaničke točnosti, ali loše dizajniranog upravljačkog sučelja koštat će vas sati programiranja. Potražite upravljački sustav koji podržava grafički unos parametara opruge, praćenje svake servo osi u stvarnom vremenu, pohranu mnogih programskih recepata i standardni USB ili mrežni prijenos podataka. Ove značajke izravno smanjuju vrijeme prijelaza i čine realističnim da jedan operater nadzire četiri do šest strojeva.
 TK-335 3-osni CNC stroj za namotavanje opruga s jednostavnim upravljanjem Nudeći istu 3-osnu konfiguraciju kao TK-320B, ali dizajniran za učinkovito programiranje, ovaj model podržava brze promjene putem grafičkog unosa parametara i nadzora s više strojeva, idealno za trgovine kojima je potreban pojednostavljen rad. Pogledajte proizvod →
CNC stroj za namotavanje opruga ne radi sam. Sustav dodavanja žice srce je dosljednosti. Ako dovod žice klizi ili vibrira, korak opruge i vanjski promjer variraju čak i na savršeno podešenom stroju. Ozbiljni proizvođači isporučuju ojačane valjke za uvlačenje žice, uređaj za ravnanje žice i po izboru stalak za uvlačenje žice s pogonom koji aktivno uvlači žicu u stroj pod malim naponom. Stalak za uvlačenje žice kao što je tip SLB-2800 poboljšava stabilnost, posebno kada se koriste teški koluti žice, jer sprječava zapetljavanje žice i smanjuje opterećenje glavnih valjaka za uvlačenje.
Kvaliteta rezanja drugi je najčešći izvor nedostataka. Uređaj za servo škare daje čišći rez i bolju kvalitetu kraja opruge od mehaničkog brijega za rezanje, jer se brzina rezanja i vrijeme mogu programirati. Za opruge koje zahtijevaju zatvorene i brušene krajeve, izlaz namotaja mora glatko ulaziti u brusilicu opruga; za produžne opruge s kukama potrebni su vam alati za oblikovanje i mogućnost savijanja žice koja dolazi s konfiguracijom od 5 ili više osi. Najprije isplanirajte cijelu proizvodnu liniju, a zatim odaberite stroj za namotavanje koji joj odgovara.
Preciznost se obično navodi na dva načina: razlučivost pozicioniranja i ponovljivost. Razlučivost pozicioniranja odnosi se na minimalno programabilno pomicanje svake servo osi, često 0,01 mm ili više na modernim kineskim i europskim strojevima. Ponovljivost se odnosi na to koliko se dosljedno stroj vraća u isti položaj tijekom mnogih ciklusa. Za proizvodnju opruga, ponovljivost je važnija brojka jer se specifikacije opruge poput slobodne duljine i vanjskog promjera izravno proizvode položajima osi. Dobro održavan CNC stroj za namotavanje opruga može držati slobodnu duljinu opruge unutar 0,1 mm i vanjski promjer unutar 0,03 mm pri stabilnoj proizvodnji.
Praktična implikacija je da biste trebali definirati svoje zahtjeve tolerancije prije nego što zatražite ponudu. Ako su vaše opruge za automobilska sjedala ili medicinske uređaje, klasa tolerancije je stroža i stroj treba čvršći okvir, bolje vodilice i kvalitetnije servo motore. Ako su vaše opruge za općeniti hardver, onda je standardni stroj s 3 osi vjerojatno dovoljan. Tražiti od nekoliko dobavljača da potvrde da njihov stroj može izdržati potrebnu toleranciju na ispitnoj opruzi je najbolji način da se eliminira rizik, a svaki pouzdani proizvođač prihvatit će narudžbu za ispitivanje uzorka.
Poslovni slučaj zamjene starog mehaničkog stroja za namotavanje CNC strojem za namotavanje opruga obično se temelji na tri broja: vrijeme ciklusa, stopa otpada i cijena rada. CNC stroj može raditi pri većoj brzini dodavanja jer servo kontrola održava kretanje žice stabilnim, posebno kod oblikovanja malih tlačnih opruga. Tipično vrijeme ciklusa pada za 15 do 30 posto u usporedbi s mehaničkim strojem na istom dizajnu opruge, a otpad od pomicanja dimenzija je praktički eliminiran.
Ušteda radne snage dolazi od rada s više strojeva i brze promjene. Voditelj proizvodnje koji upravlja s četiri mehanička stroja treba jednog operatera po stroju tijekom većeg dijela smjene. Isti operater može upravljati s pet ili šest CNC strojeva, jer se programske promjene vrše na upravljačkoj ploči, a nadzor je rijetko kontinuiran. Dodajte smanjenje troškova alata, budući da CNC strojevi trebaju manje fizičkih ekscentra, a razdoblje povrata investicije obično je između 18 i 30 mjeseci za tvornicu opruga male do srednje veličine. Detaljna usporedba produktivnosti stroja u radnji pojavljuje se u našoj operativnoj procjeni CNC-a u odnosu na tradicionalne metode proizvodnje opruga na stranica s vijestima tvrtke , koji dokumentira stvarne primjere proizvodnje.
CNC strojevi za namotavanje opruga pouzdani su, ali njihova točnost ovisi o nekoliko disciplina održavanja. Kritične kontrolne točke su valjci za uvlačenje, vodilice, sustav za podmazivanje, servo motori i električni ormarić. Valjci za uvlačenje se s vremenom troše i treba ih pregledati svaki mjesec zbog ravnih mjesta i istrošenosti utora. Vodilice trebaju čisto podmazivanje kako bi se održala točnost pozicioniranja osi. Kontrolni sustav treba redovito stvarati sigurnosnu kopiju kako se programski recepti i parametri kalibracije ne bi izgubili.
Preskakanje ovih koraka ne kvari stroj odmah, ali postupno narušava stabilnost dimenzija. Najčešći problemi s popravcima na terenu na CNC namotalicama, kao što je nedosljedan korak ili fluktuirajući vanjski promjer, najčešće se povezuju s istrošenim valjcima za uvlačenje ili labavom tračnicom za vođenje, a ne elektroničkim sustavom upravljanja. Dobro održavanje stoga je izravno ulaganje u kvalitetu izlaza.
CNC strojevi za namotavanje opruga opskrbljuju gotovo svaki projektirani proizvod koji koristi oprugu. Tri najveća bloka primjene po obujmu su komponente za automobile i mobilnost, elektrotehnika i medicinski uređaji. U automobilskom sektoru, opruge ovjesa, opruge ventila, povratne opruge kočnica i opruge sjedala proizvode se u vrlo velikim serijama, što brzinu promjene i višeosni kapacitet CNC namotaja čini posebno vrijednima. Segment mobilnosti i automobilske primjene također zahtijeva čvrstu sljedivost, a CNC strojevi mogu zabilježiti proizvodne parametre po seriji, što podržava kvalitetnu dokumentaciju. Primjene u elektrotehnici zahtijevaju male precizne opruge za prekidače, konektore i releje, gdje je promjer žice obično ispod 1,0 mm i čisto rezanje je neophodno.
Opruge za medicinske uređaje idu još više u preciznosti, često zahtijevaju krajeve bez srha i točna mehanička svojstva. U ovim primjenama, stroj s 5 ili 6/7 osi daje kretanje alata potrebno za proizvodnju složenih krajnjih kuka bez sekundarnih operacija. Sektori zrakoplovstva i telekomunikacija imaju slične zahtjeve, ali s manjim veličinama serija i egzotičnijim materijalima za žice. Za detaljan pogled na to kako opružni strojevi opslužuju proizvodne linije vozila, pogledajte naš pregled aplikacija za mobilnosti i automobilske industrije . Stroj s većim kapacitetom žice, kao što je TK-760 6/7-osni namotavač, pokriva šire širenje promjera tipično za dobavljače industrijske opreme.
 TK-760 6/7-osni CNC stroj za namotavanje opruga za tešku žicu Sa 6 ili 7 osi koje pokrivaju žicu od 6,0–7,0 mm, ovaj stroj obrađuje složene krajnje kuke i različite vrste rezova, što ga čini bitnim za medicinske, zrakoplovne i industrijske opruge koje zahtijevaju preciznost i svestranost. Pogledajte proizvod →
Čak i s dobrim CNC strojem za namotavanje opruga, problemi s kvalitetom mogu se pojaviti kada se stroj, alat ili uvjeti žice promijene. Njihovo rješavanje zahtijeva sustavnu provjeru: prvo provjerite kvalitetu žice, zatim pregledajte mehaničke postavke i na kraju pregledajte parametre programa. Donja tablica navodi najčešće prijavljene probleme i standardni korektivni pristup koji koriste servisni inženjeri.
| kvar | Najvjerojatniji uzrok | Korektivna radnja |
|---|---|---|
| Vanjski promjer prevelik ili premalen | Točka namotaja istrošena ili neporavnata | Ponovno postavite točku namotaja i potvrdite promjer na ispitnoj opruzi |
| Visina se mijenja duž opruge | Proklizavanje dovodnog valjka ili istrošenost alata za uspon | Zamijenite dovodne valjke, provjerite kontaktnu površinu alata za nagib |
| Često puca žica | Neispravna postavka ravnala ili tvrdoća materijala | Smanjite pritisak ispravljača, potvrdite vlačnu čvrstoću žice |
| Odrezani kraj je savijen ili poderan | Nož za rezanje je tup ili vrijeme smicanja nije ispravno | Naoštrite ili zamijenite oštricu, podesite vrijeme osi smicanja |
| Prvi komadi nakon postavljanja su izvan tolerancije | Program nije optimiziran za povratnu žicu | Podesite vrijednosti kompenzacije u sustavu upravljanja |
Ključna razlika je u tome kako se kretanje generira i kontrolira. Mehanički stroj koristi brege, zupčanike i granične prekidače, tako da promjena dizajna opruge znači promjenu fizičkih brega i graničnika. CNC stroj koristi servo motore za svaku os, a svaki pokret definiran je numeričkim vrijednostima programa. To daje jednostavniju promjenu, veću ponovljivost i mogućnost izrade složenih oblika opruga koje mehanički stroj ne može.
Za ravne kompresijske opruge s ravnim zatvorenim krajevima i bez posebnih zavoja s pletenicama, 3-osni stroj je ekonomičan izbor. Odaberite 5 osi ako trebate izraditi opruge s preciznim kukama na kraju, promjenjivim razmakom zavojnica ili složenije sekvence rezanja i oblikovanja. Odaberite 6 do 7 osi kada je mješavina proizvoda široka i želite maksimalnu fleksibilnost pozicioniranja alata na težoj žici.
Stroj može obraditi bilo koju žicu koja se može smotati i rezati dostupnim alatom. Tipični materijali uključuju opružni čelik kaljen u ulju, tvrdo vučenu žicu od ugljičnog čelika, žicu od nehrđajućeg čelika, fosfornu broncu, berilijev bakar i glazbenu žicu. Glavna ograničenja su raspon promjera žice stroja i tvrdoća materijala. Neke žice od legure visoke čvrstoće zahtijevaju valjke za uvlačenje od tvrdog metala i alat za postizanje razumnog vijeka trajanja alata.
Za dizajn koji koristi isti promjer žice i slične položaje alata, promjena je samo stvar učitavanja spremljenog programa i pozicioniranja dva ili tri alata; ovo traje 5 do 15 minuta. Ako se promjer žice promijeni ili je potreban drugačiji alat, ostavite 20 do 40 minuta ovisno o pristupu stroju. Ovo je još uvijek znatno brže od mehaničkog stroja na kojem se nove bregove moraju montirati i poravnati.
Da, s ispravnim kompletom alata i dovoljno sjekira. Tlačne opruge trebaju namotanu točku, središnji klin ili trn i alat za uspon. Produžne opruge trebaju dodatne alate za oblikovanje krajnjih kuka, zbog čega se općenito preporučuje stroj s 5 osi. Torzijske opruge s ravnim kracima trebaju alate za savijanje nogu. Jedan stroj s 5 ili 6/7 osi može pokriti sve tri obitelji opruga ako raspon promjera žice odgovara vašim dijelovima.
Održavajte valjke za uvlačenje čiste i pravilno pritisnute, provjerite je li uređaj za ravnanje žice postavljen na stvarni promjer žice i koristite pravilno zategnutu rešetku za uvlačenje žice kako biste spriječili neravnomjerno povlačenje žice. Također povremeno provjerite utor valjka za uvlačenje; istrošeni utor mijenja efektivni promjer dodavanja i uzrokuje pogreške u duljini. Praćenje prvog komada svake smjene u odnosu na programiranu duljinu hvata zanošenje prije nego što postane otpad.
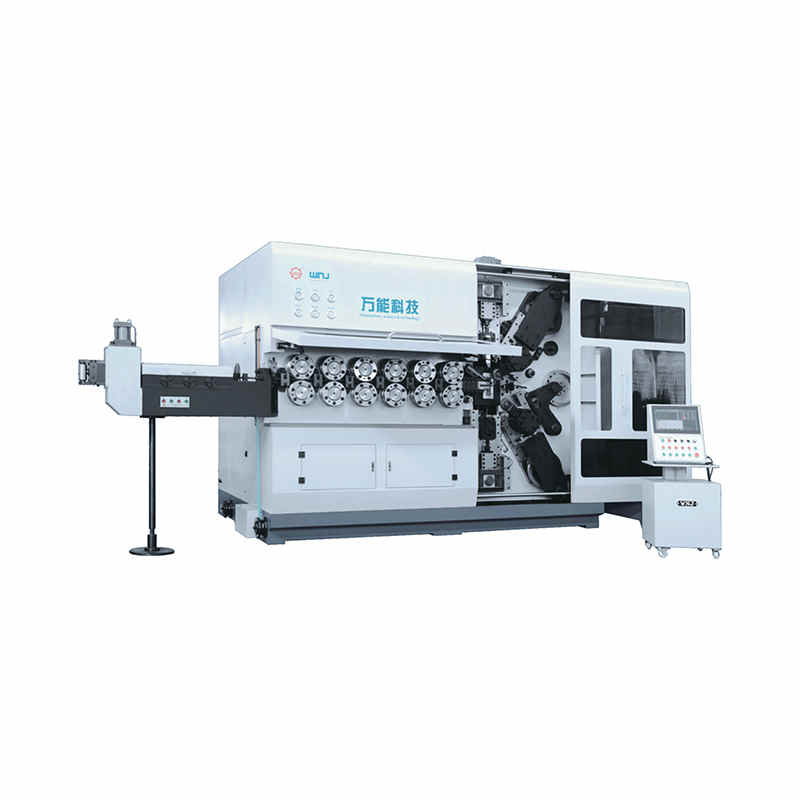
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje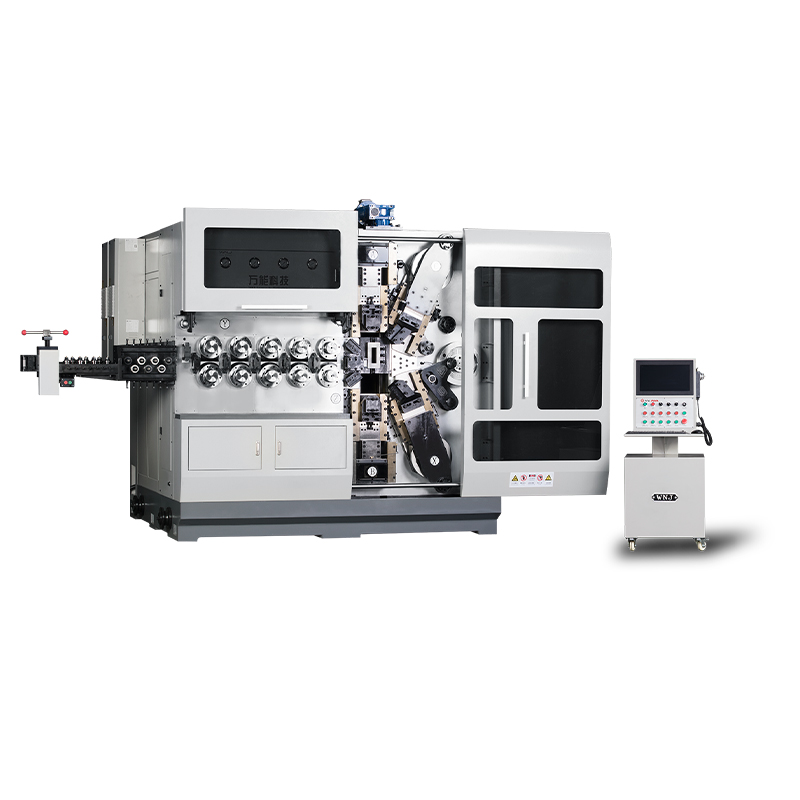
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje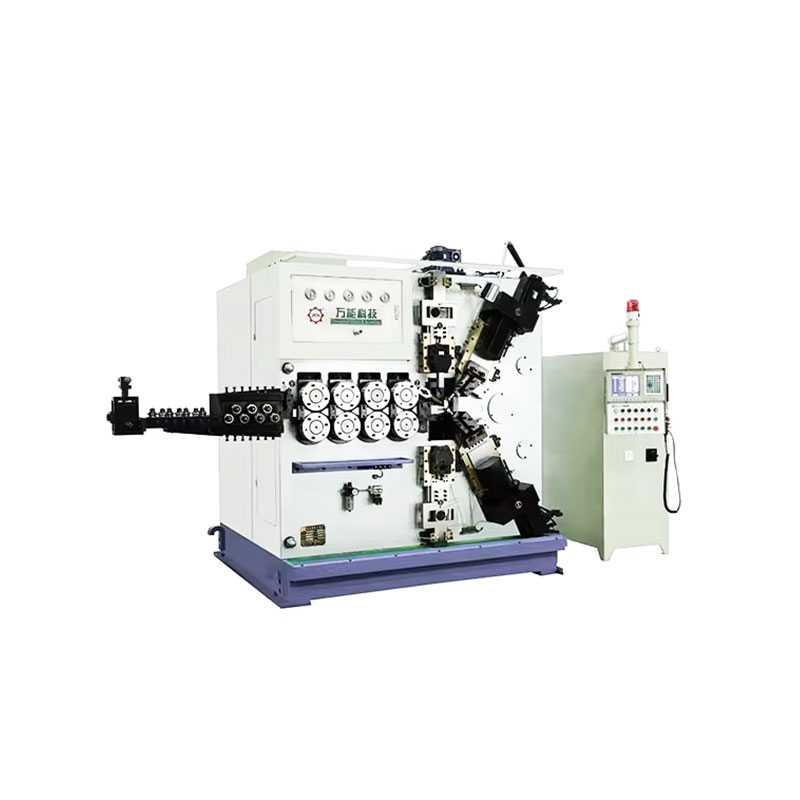
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje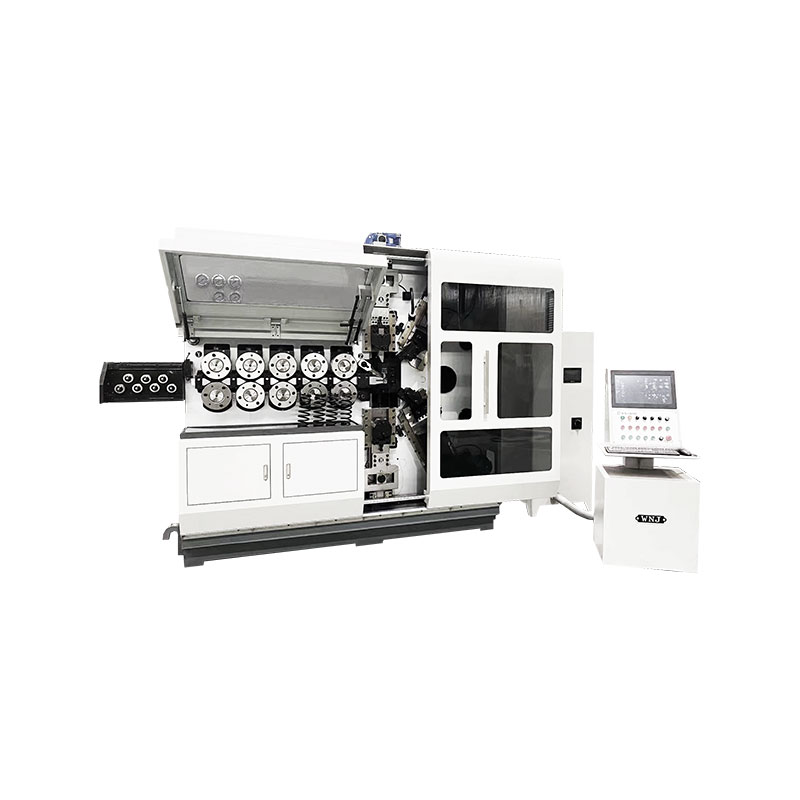
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje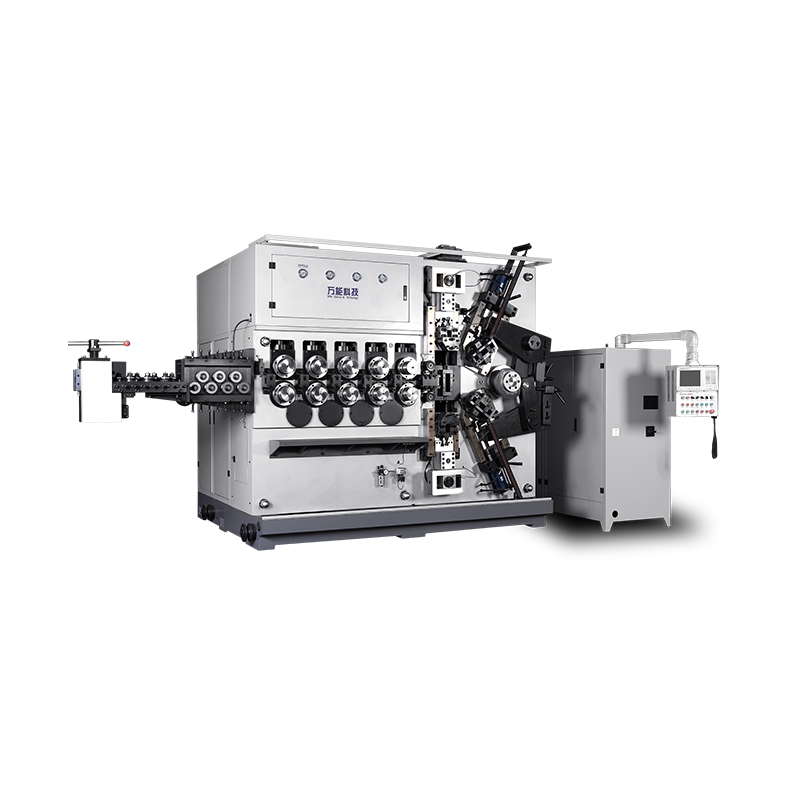
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje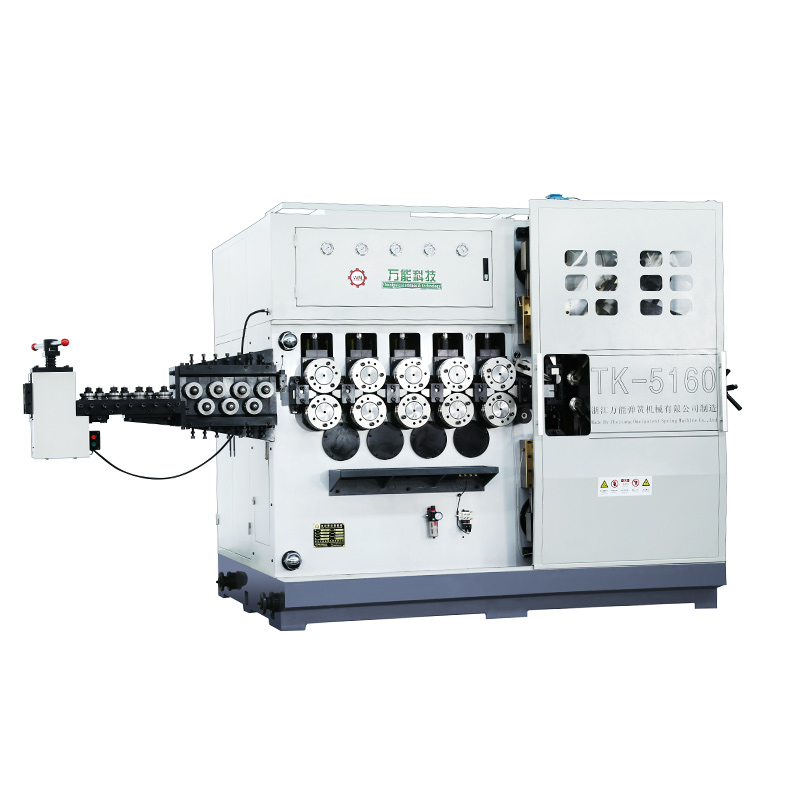
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje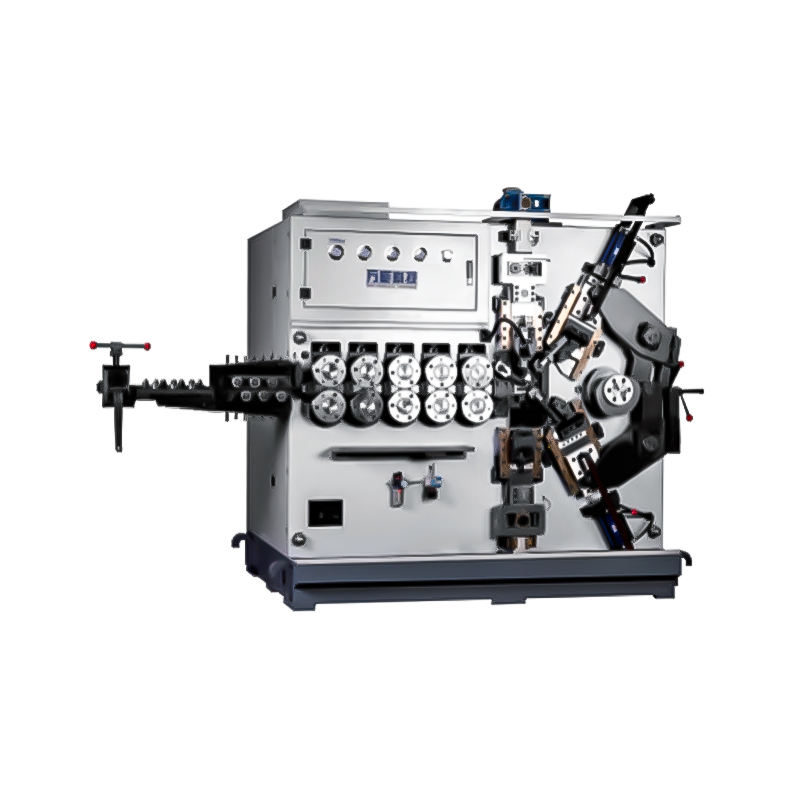
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod