Jezik
Svaki namotaj žice koji uđe u tvornicu za oblikovanje nosi sa sobom odluku: je li ovaj dio bolje izraditi na stroju s bregastom oprugom, namjenskom namotavaču ili CNC stroj za oblikovanje žice ? Kratak odgovor za većinu modernih proizvodnih linija je CNC stroj za oblikovanje žice, jer pretvara promjene oblika u promjene softvera, a ne promjene u alatnici. Nakon što je program pohranjen, isti stroj može prijeći s jednostavne kuke na trodimenzionalni nosač s više savijanja otprilike u vremenu koje je potrebno za učitavanje nove datoteke.
Ovaj vodič objašnjava što zapravo radi CNC stroj za oblikovanje žice, kako njegova konfiguracija osi mijenja sposobnost, gdje se preklapa s namotajima opruga i što treba provjeriti prije nego što uložite kapital u jedan. Zaključak unaprijed: ako vaša mješavina dijelova uključuje torzijske opruge, žičane stezaljke, kuke, držače ili bilo koju geometriju koja se savija u više od jedne ravnine, ova klasa strojeva nudi najširi raspon upotrebe po dolaru od bilo koje opreme za oblikovanje žice.
Granice mogućnosti CNC stroja za oblikovanje žice šire su nego što mnogi kupci pretpostavljaju. Nije ograničen na spiralne opruge, iako može proizvesti mnogo obitelji opruga. Prava snaga stroja je stvaranje oblika od žice koji zahtijevaju savijanje u različitim smjerovima, formiranje petlji na krajevima, uvijanje nogu i čisto rezanje. U usporedbi s mehaničkim bregastim strojem, CNC verzija uklanja vrijeme i troškove projektiranja, rezanja i provjere ekscentra za svaki novi dio.
Postoji jedna važna granica. Ako vam je potreban jedan dizajn kompresijske opruge u vrlo velikom volumenu mjesecima, namjenski CNC stroj za namotavanje opruga obično će to proizvesti brže. CNC strojevi za oblikovanje žice zaslužuju svoju poziciju kada raznolikost dijelova je velika i promjene su česte , što je normalno stanje u ugovornoj proizvodnji i OEM trgovinama.
Svi CNC strojevi za oblikovanje žice slijede isti redoslijed: ravnanje, uvlačenje, savijanje, rezanje. Razlike između modela svode se na to koliko osi savijanja istovremeno djeluje na žicu, koliko se precizno kontrolira duljina dodavanja i koliko brzo sustav upravljanja ponovno izračunava položaje alata za novi program izrade dijelova.
Sa stajališta tijeka rada, svako savijanje, duljina pomaka i položaj rezanja definirani su u upravljaču kao koordinatna vrijednost. To je ono što promjenu čini brzom: ne mijenjate fizički sustav za generiranje oblika osim promjene vodilice i bloka alata. Ista logika također omogućuje automatsku korekciju, jer kontrolni sustav može usporediti naređene položaje sa stvarnom povratnom informacijom od svake servo osi.
Broj osi je najčešće citirana specifikacija u oblikovanju žice jer je u korelaciji sa složenošću geometrije koju možete izgraditi u jednom prolazu. U pravilu, ne kupujte više sjekira nego što to opravdava vaš plan proizvoda; rad, programiranje i održavanje stroja s 10 osi košta više od stroja s 3 osi. U isto vrijeme, ako prihvatite rad sa savijanjima u više ravnina, nedovoljno specificiranje dovodi do sporijih ciklusa, ručnih sekundarnih operacija i nedosljedne kvalitete dijelova.
| Sjekire | Formiranje slobode | Tipični dijelovi | Tipični raspon žice |
|---|---|---|---|
| 3-osna | Hrana, horizontalno savijanje, rez | Kuke, jednostavne kopče, male produžne opruge | 0,3 do 3,0 mm |
| 5-osna | Dodaje osi alata za kretanje izvan ravnine | Torzijske opruge, 3D kopče, mali automobilski nosači | 0,5 do 5,0 mm |
| 6/7-os | Više istovremenih položaja alata | 3D oblici s više zavoja i uskih radijusa | 1,0 do 6,0 mm |
| 10-os | Dvije ruke za oblikovanje s kontrolom više alata | Složene 3D opruge i oblikovani sklopovi | 1,5 do 10,0 mm |
| 12-osni bez ekscentra | Maksimalna pokretljivost alata, bez ekscentra | Složeni medicinski, zrakoplovni i visokokombinirani dijelovi | 0,5 do 12,0 mm |
Stroj s 3 osi najjeftinija je ulazna točka i ostaje najpopularnija konfiguracija za trgovine čiji su dijelovi ravne kuke, kopče i jednostavne opruge. Kada vaši inženjeri počnu dizajnirati torzijske opruge s pomaknutim nogama ili žičanim oblicima koji se savijaju u dvije ravnine, prelazak na 5-osni stroj uklanja većinu kompromisa oko alata. 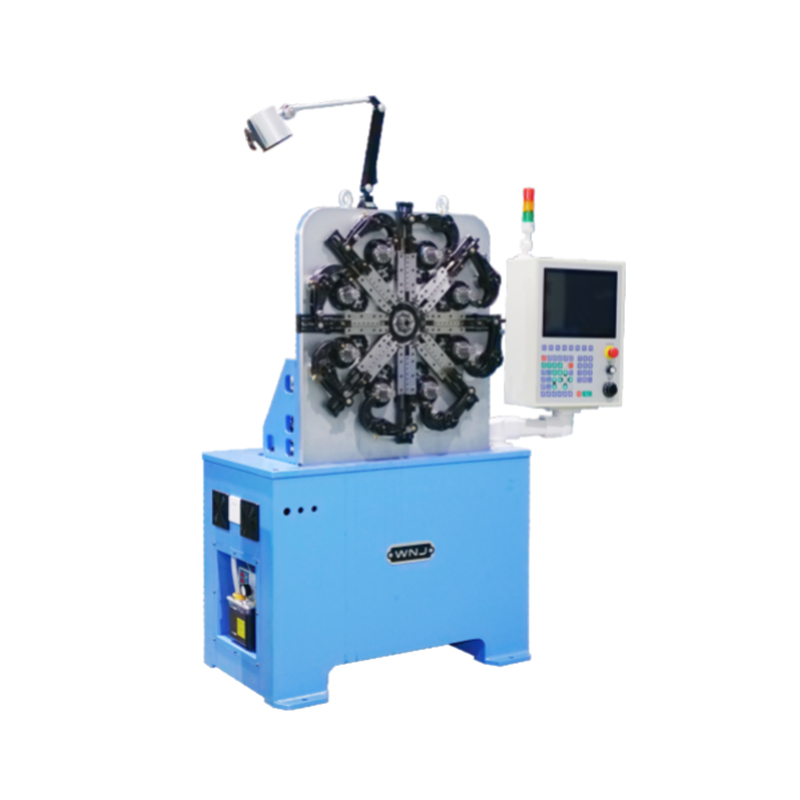 CNC-625D 3-osni stroj za oblikovanje opruga za jednostavne opruge Ovaj 3-osni stroj za oblikovanje nudi najnižu ulaznu cijenu za trgovine koje proizvode ravne kuke, stezaljke i jednostavne opruge. Njegovo upravljanje s četiri osi omogućuje jednostupanjski ili sinkroni rad s automatskim zaustavljanjem za neispravne dijelove. Pogledajte proizvod → Za referencu, 3-osni stroj za oblikovanje klase 625D u liniji WNJ pokriva ovaj segment, dok serija 625Z/635Z/650Z proširuje isti princip oblikovanja na pet kontroliranih osi.
Za trgovine koje nude mješovite proizvodne serije, konfiguracije bez ekscentra s 10 i 12 osi pružaju najširi radni opseg. Njihova prednost je istovremeno kretanje više nosača alata, što smanjuje vrijeme ciklusa na dijelovima koji bi inače trebali indeksirati ili ponovno pozicionirati. Kompromis je strmiji programski zahtjev i viša nabavna cijena.
Ljudi često koriste ta dva izraza naizmjenično, ali se odnose na različite snage. CNC stroj za namotavanje opruga optimiziran je za spiralne oblike velikom brzinom, dok je CNC stroj za oblikovanje žice optimiziran za proizvoljne 3D oblike žice i vrste opruga koje je potrebno savijati, a ne omotati. Ispravan izbor ovisi o geometriji vašeg dominantnog dijela, a ne samo o marki stroja ili cijeni.
Mnoge proizvodne linije opruga drže oba tipa stroja jedan pored drugog. Ako očekujete da će jedan stroj za oblikovanje žice zamijeniti namotavač za rad ravnog kompresije, usporedite stvarna vremena ciklusa na vlastitom promjeru žice prije nego što se posvetite. Za dijelove koji kombiniraju spiralne dijelove s krakovima i zavojima, stroj za oblikovanje žice s dodatkom za trn često može konsolidirati ono što bi inače zahtijevalo dva stroja. Kada je dio prvenstveno oblika savijene žice, a ne spirale, 4-osni stroj za savijanje žice je ciljanija opcija. 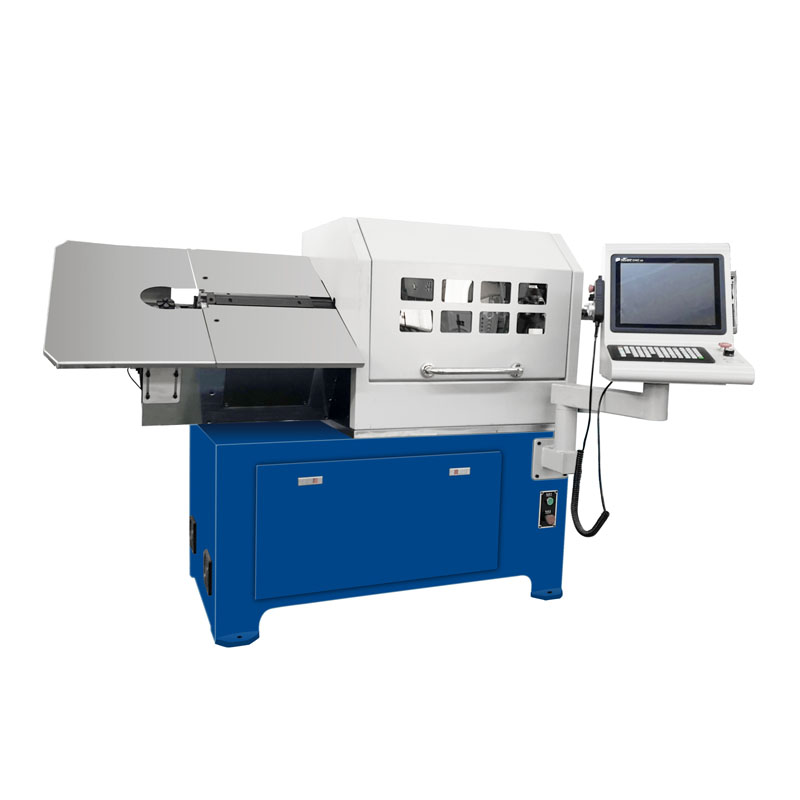 ZW-480 4-osni CNC stroj za savijanje žice za oblike savijene žice Kada je vaš dio prvenstveno oblik savijene žice, a ne spirala, ovaj stroj za savijanje u 4 osi pruža ciljanu učinkovitost. Njegov dizajn povezivanja s četiri/sedam osi osigurava visoku preciznost i stabilne performanse u različitim primjenama savijanja žice. Pogledajte proizvod →
CNC strojevi za oblikovanje žice nisu ograničeni samo na proizvođače opruga. Ista logika savijanja i rezanja pojavljuje se u gotovo svakom projektiranom proizvodu koji sadrži oblikovanu žičanu komponentu. Stranice za aplikacije na web-mjestu WNJ identificiraju osam vertikala u kojima se ova oprema svakodnevno koristi:
Zajednička nit je dosljednost dimenzija. U proizvodnji automobila, na primjer, opruga sjedala koja se pomakne za jedan milimetar u kutu nogu može stvoriti buku i prijevremeno trošenje u konačnom sklopu. Stroj s pet osi drži putanju alata s dovoljnom ponovljivošću da svaki dio koji izlazi s linije odgovara odobrenom uzorku. 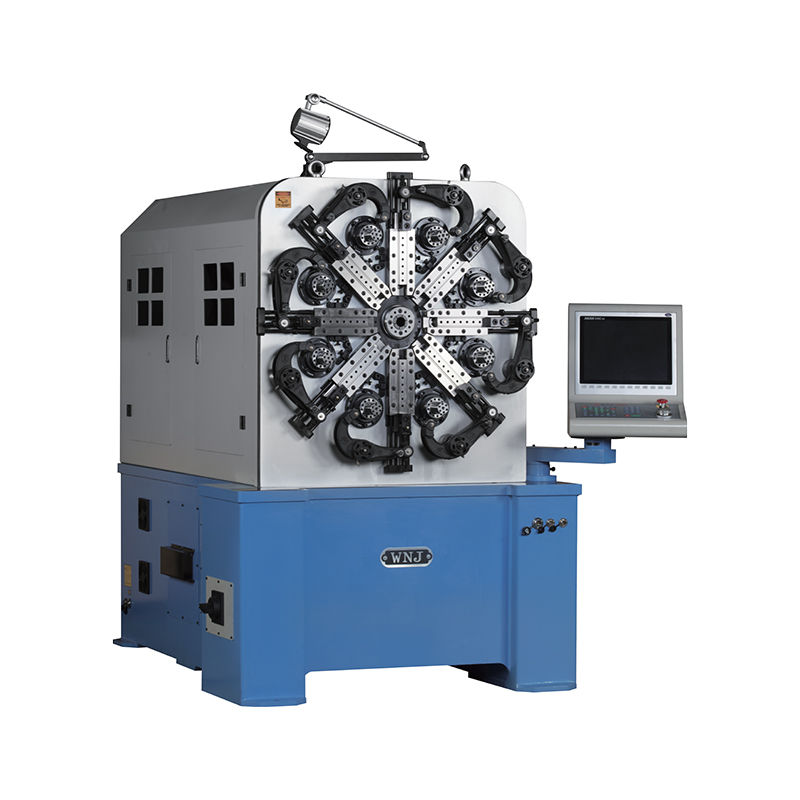 CNC-635Z 5-osni stroj za oblikovanje opruga za dosljednu točnost dimenzija Ovaj stroj za oblikovanje s pet osi pruža ponovljivost potrebnu za opruge automobilskih sjedala i slične precizne dijelove. Rotacijski mehanizam za dodavanje žice olakšava postavljanje, dok kontrola s pet osi održava stroge tolerancije na kutovima i promjerima krakova. Pogledajte proizvod → Zato proizvođači u tim industrijama traže probne dijelove izrađene od vlastitog materijala prije nego što odobre stroj.
Prije nego što usporedite cjenike, usporedite ovih sedam faktora. Stroj koji je 5 posto jeftiniji može koštati 20 posto više alata i zastoja ako specifikacija ne odgovara vašem promjeru žice i zahtjevima tolerancije.
Ove su točke detaljno opisane u našem vodiču kako odabrati pravi opružni stroj . Sažetak je jednostavan: neka vaša obitelj dijelova definira specifikaciju, zatim upotrijebite probne dijelove za provjeru stvarnog ponašanja prije kupnje.
Točnost CNC stroja za oblikovanje žice rezultat je mehaničkih uvjeta koliko i softvera. Čiste vodilice, poravnati valjci i pravilno zategnuti sustavi dodavanja održavaju tolerancije ponovljivim kroz tisuće ciklusa. Dnevna rutina je kratka, ali njeno preskakanje dovodi do zanošenja koje se pojavljuje tek pri završnom pregledu.
Operateri bi također trebali razumjeti uobičajeni zvuk i vibracije stroja. Neuobičajena buka iz dovodnog dijela ili iznenadna promjena kuta savijanja obično se pojavljuju prije potpunog kvara, a ranim djelovanjem izbjegavaju se duži zastoji.
CNC opružni stroj je širok pojam koji obično pokriva i strojeve za namotavanje i strojeve za oblikovanje. U praksi, stroj za namotavanje opruga optimiziran je za spiralne opruge, dok stroj za oblikovanje žice proizvodi oblike savijene žice, torzijske opruge, istezne opruge i druge ne-spiralne geometrije. Većina tvornica koristi oboje kako bi pokrila cijeli asortiman proizvoda.
Uobičajeni materijali uključuju ugljični opružni čelik, vrste nehrđajućeg čelika kao što su 302, 304 i 316, fosfornu broncu, berilijev bakar, aluminij i razne presvučene žice. Dva ključna ograničenja su raspon promjera žice stroja i maksimalna vlačna čvrstoća koju sustav za uvlačenje i ravnanje može podnijeti. Ako planirate koristiti tvrdo vučenu žicu iznad 2000 MPa, provjerite materijal valjka za ravnanje i raspon pritiska valjka za uvlačenje prije kupnje.
Ako su većina dijelova spojnice i kuke u jednoj ravnini, dovoljan je stroj s 3 osi. Torzijske opruge s pomaknutim krakovima imaju prednosti kontrole 5 osi. Višeravninski 3D žičani oblici obično trebaju 6 ili više osi. Praktično pravilo je odabrati jednu razinu iznad vaše trenutne prosječne složenosti kako biste mogli prihvatiti širi raspon poslova bez kupnje drugog stroja.
Da, u granicama. Tlačne opruge sa zatvorenim krajevima i uskim nagibom jaka su domena namotavača, ali stroj za oblikovanje žice opremljen alatom za uspon i trnom može učinkovito proizvesti tlačne opruge pri umjerenim brzinama. Posebno je atraktivan u malim serijama gdje je vrijeme izmjene važnije od maksimalne brzine ciklusa.
Za jednostavnu promjenu geometrije unutar istog promjera žice, podešavanja alata obično traju 15 do 40 minuta plus odabir programa. Ako se promijeni promjer žice, mijenjate i vodilice, valjke za uvlačenje i alate za oblikovanje, što obično traje jedan do dva sata na većini strojeva. Alternativa pogonjena brijegom zahtijevala bi rezanje i provjeru novih brega, što traje znatno dulje.
Praktična ponovljivost obično je u rasponu od plus ili minus 0,5 do 1 stupanj za kutove savijanja i plus ili minus 0,1 mm za duljine, ovisno o promjeru žice, opružnom ponašanju i konzistenciji materijala. Uvijek potvrdite ove brojke probnim radom koristeći svoju stvarnu žicu, jer povratna opruga materijala ima najveći utjecaj na konačnu geometriju.
Pravi izbor uvijek se vraća na vašu obitelj, a ne na pločicu s nazivom stroja. Ako vaša kombinacija proizvoda uključuje različite oblike žice i geometrije opruga, CNC stroj za oblikovanje žice ostaje jedini komad opreme s najširim rasponom upotrebe. Provjerite broj osi, provjerite pokrivenost promjera žice, potvrdite mrežu podrške i zatražite probne dijelove izrađene od vašeg materijala prije nego što potpišete. Taj proces traje nekoliko dana, ali štiti ulaganje u stroj desetljeće ili više.
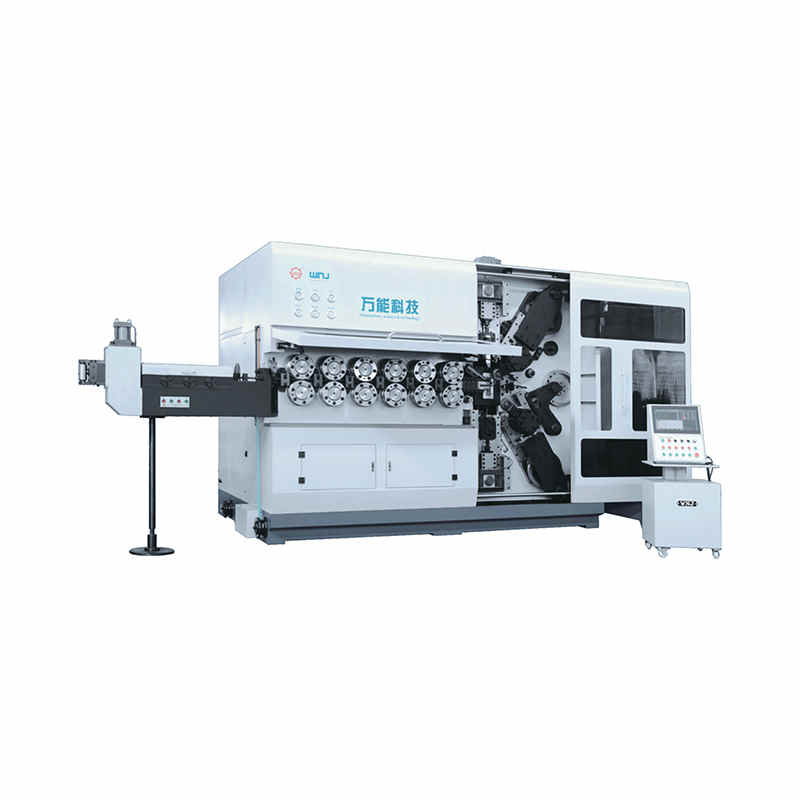
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje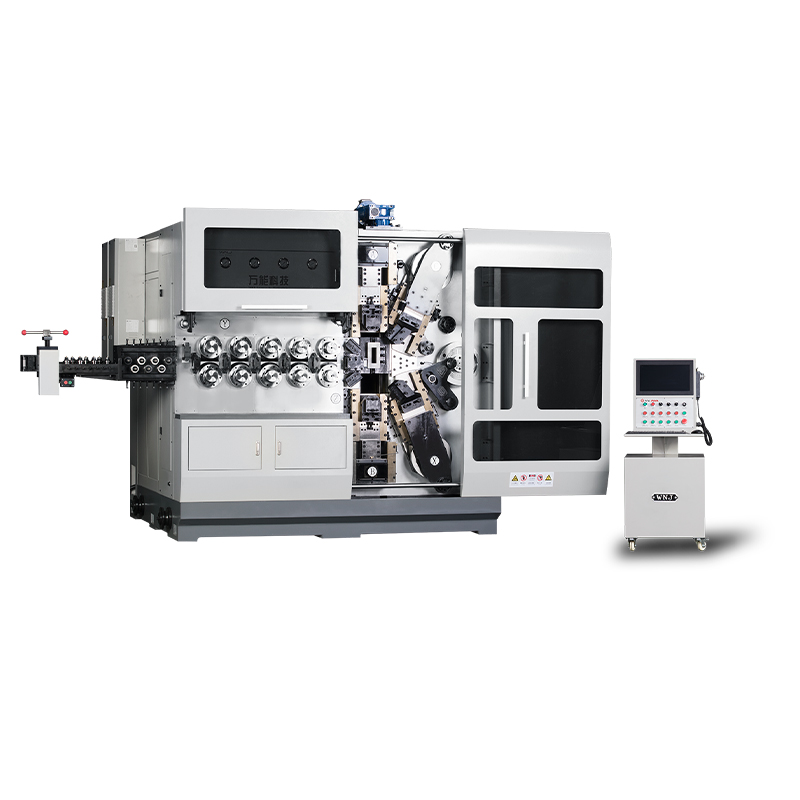
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje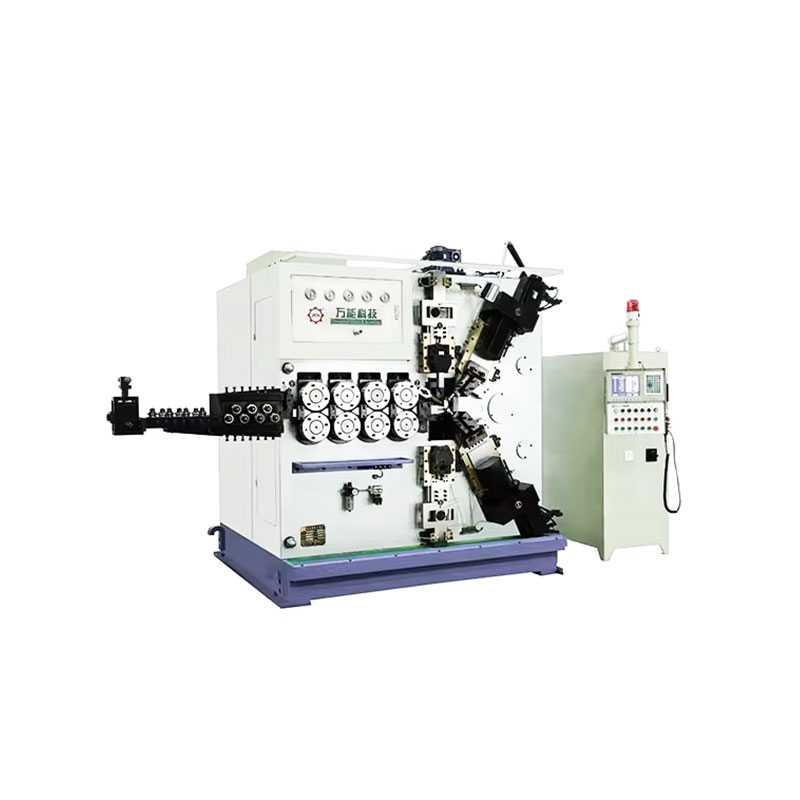
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje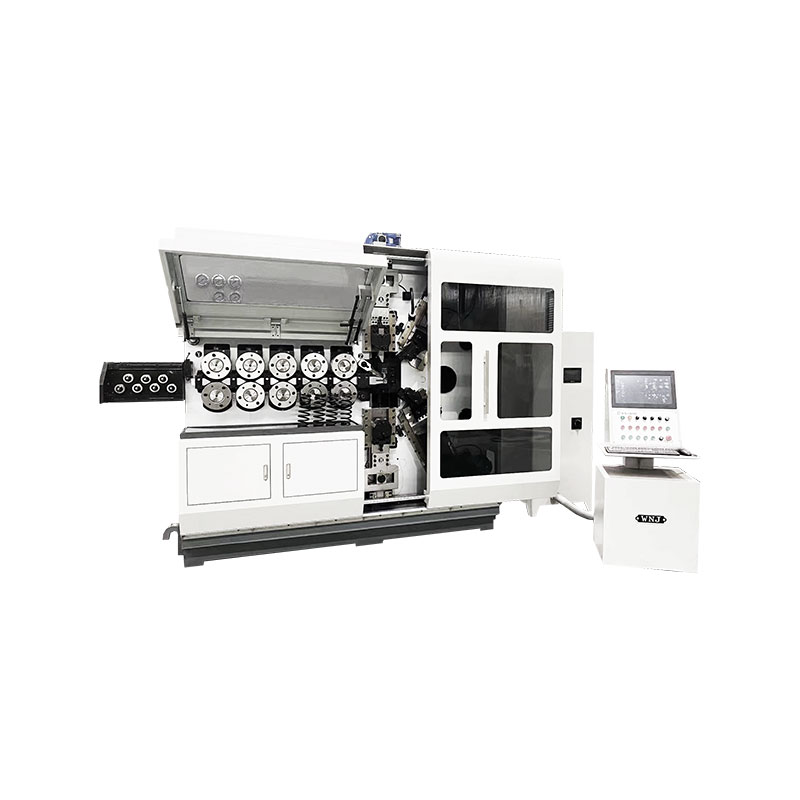
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje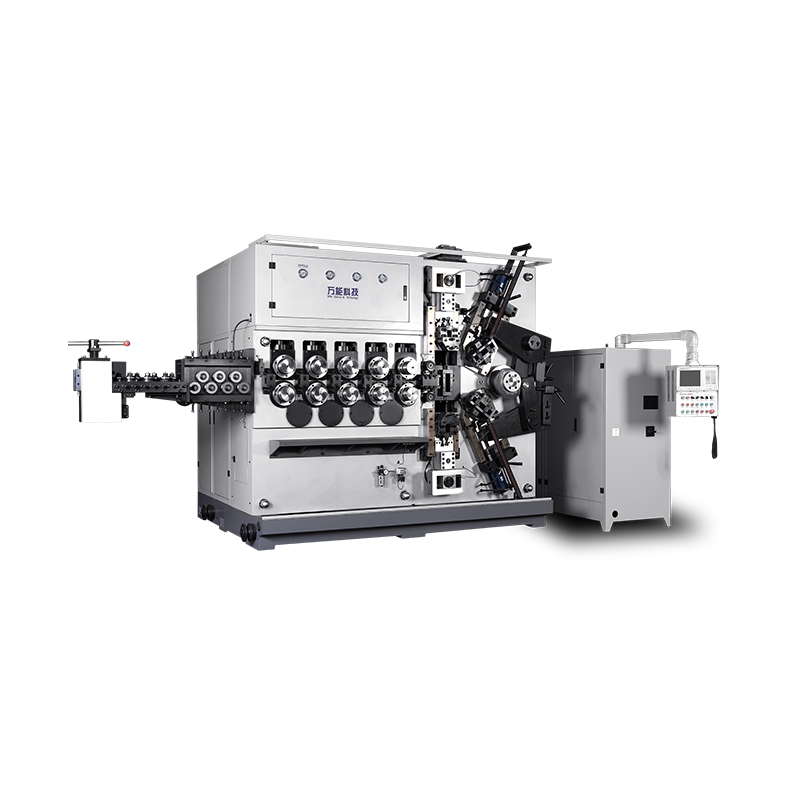
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje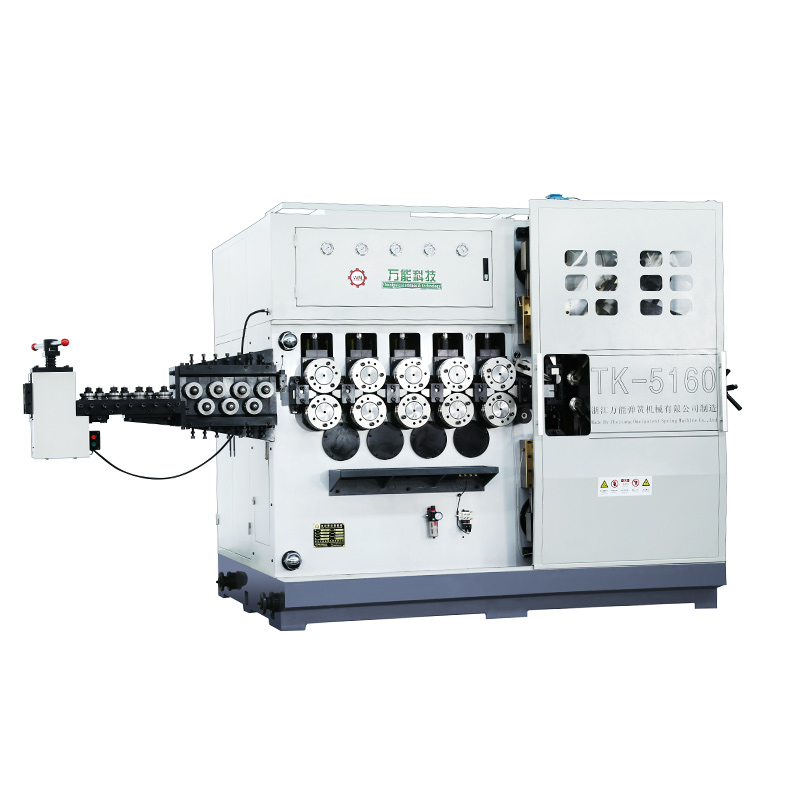
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje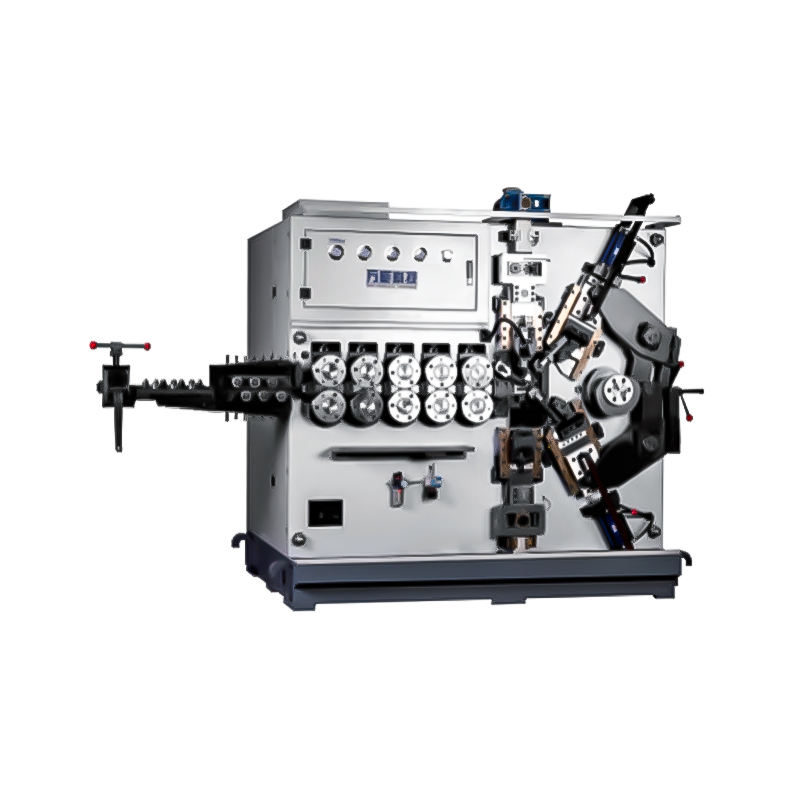
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod