Jezik

Dizajn tlačne opruge funkcionira samo kada su zahtjevi za opterećenjem, deformacijom i zamorom uravnoteženi sa mogućnostima strojeva koji ga oblikuju. Započnite s brzinom opruge, zatim provjerite naprezanje i visinu čvrstoće i na kraju potvrdite tolerancije s proizvodnim timom. Ispravan slijed štedi tjedne pokušaja i pogrešaka.
Ovaj vodič prolazi kroz osnovne parametre dizajna, primjer izračuna korak po korak, tipične proizvodne tolerancije i izbore opreme koji određuju može li se vaša kompresijska opruga izraditi dosljedno.
The brzina opruge (k) je najvažnija vrijednost dizajna. Definira opterećenje potrebno za sabijanje opruge za jedan milimetar. Formula za spiralnu tlačnu oprugu je k = G d^4 / (8 D^3 Na), gdje je G modul smicanja, d promjer žice, D srednji promjer zavojnice, a Na je broj aktivnih zavojnica. Povećanje promjera žice ima najjači učinak na brzinu jer se diže na četvrtu potenciju; povećanje srednjeg promjera ili aktivnih zavojnica čini oprugu mekšom.
Ostali parametri uključuju slobodnu duljinu, visinu, nagib, ukupne zavojnice, omjer indeksa i naprezanje. Indeks opruge C = D/d trebao bi normalno biti između 4 i 12. Niži indeks stvara veći pritisak na unutarnju stranu svitka; viši indeks čini oprugu vjerojatnom savijanjem i osjetljivošću na bočna opterećenja.
| Parametar | Simbol | Tipični raspon | Utjecaj na izvedbu |
|---|---|---|---|
| Promjer žice | d | 0,5–20 mm | Najjači utjecaj na stopu i stres |
| Srednji promjer zavojnice | D | 3–100 mm | Donji D učvršćuje oprugu |
| Proljetni indeks | C | 4–12 | Prenisko uzrokuje veliko naprezanje, previsoko uzrokuje izvijanje |
| Aktivne zavojnice | Na | 2–20 | Više zavojnica omekšava oprugu |
| Slobodna duljina | Lf | Određen dizajnom | Postavite iznad otklona pune visine |
| Ukupno zavojnice | Nt | Na 2 | Dodaje 2 za zatvorene i brušene krajeve |
Važni su i krajevi opruge. Zatvoreni i brušeni krajevi uobičajeni su za tlačne opruge kojima je potrebna ravna površina za sjedenje. Zatvoreni krajevi bez brušenja pružaju bolji vijek trajanja, ali manje ravnosti. Ukupni svici su obično aktivni svici plus 2 za zatvorene krajeve.
Tlačne opruge koriste se u mnogim područjima, a zahtjevi dizajna mogu se brzo promijeniti kada je primjena automobilski ili sustav mobilnosti . U tim slučajevima, vijek trajanja od zamora i konzistentnost dimenzija postaju još kritičniji.
Pretpostavimo da vam treba opruga koja pruža 100 N sile pri otklonu od 25 mm . Koristite opružni čelik kaljen u ulju s modulom smicanja G = 80 000 N/mm². Odaberite promjer žice d = 2,0 mm i srednji promjer svitka D = 20 mm.
Izračunato naprezanje od 728 N/mm² je u prihvatljivom rasponu za uljem kaljenu žicu u statičkoj uporabi, ali za milijune ciklusa potrebno vam je niže naprezanje. Povećajte d na 2,2 mm ili D na 22 mm za smanjenje stresa. Imajte na umu da ako se D poveća, brzina opruge opada, pa se Na mora smanjiti kako bi se održao k.
Za dinamičke opruge, konzervativno industrijsko pravilo je držati srednje naprezanje ispod 0,45 × krajnje vlačne čvrstoće (UTS) i izmjenično naprezanje ispod 0,30 × UTS. Uvijek provjerite konačni dizajn u odnosu na stvarnu ocjenu materijala.
 TK-320B 3-osni CNC stroj za namotavanje opruga s kontrolom nagiba Ovaj CNC uređaj za namotavanje ima neovisnu kontrolu osi nagiba i sinkroni rad velike brzine, što ga čini idealnim za proizvodnju kompresijskih opruga s preciznim nagibom i dosljednim dovođenjem žice, kao što je istaknuto u prethodnoj raspravi o dizajnu naprezanja. Pogledajte proizvod →
Tolerancije tlačnih opruga nisu samo naknadna misao. Oni odlučuju može li se opruga proizvesti po prihvatljivoj cijeni i postojanosti. Donja tablica prikazuje tipične razine tolerancije koje CNC stroj za namotavanje opruga može postići u normalnoj proizvodnji.
| Parametar | Tolerancija | Bilješke |
|---|---|---|
| Vanjski promjer | ±0,1 mm za d ≤ 3 mm | ±0,2 mm za veću žicu |
| Slobodna duljina | ±0,3 do ±0,5 mm | Ovisi o ukupnom broju zavojnica |
| Stopa opruge | ±5% do ±10% | Utječe na opterećenje pri ugibu |
| Ukupno zavojnice | ±0,25 zavojnice | Upravlja se CNC posmakom |
| Kockastost | 0,02 mm na 10 mm duljine | Mjereno prema ravnom sjedalu |
| Paralelnost krajeva tla | 0,05 mm | Zahtijeva postupak brušenja |
Moguća je niža tolerancija od ovih vrijednosti, ali svako smanjenje raspona tolerancije povećava troškove jer zahtijeva više vremena za pregled i podešavanje. Dizajnirajte za najširu toleranciju koju vaša aplikacija može prihvatiti , i odredite brzinu opruge ako je opterećenje pri određenom otklonu ono što je stvarno važno.
CNC stroj za namotavanje opruga prikazan u ovom odjeljku obično se koristi za proizvodnju kompresijskih opruga s dosljednim korakom i dovođenjem žice. Sposobnost preciznog programiranja duljine dodavanja i broja zavojnica je ono što brzinu opruge održava unutar uskog raspona.
 CNC-625D 4-osni CNC stroj za oblikovanje opruga s detekcijom Opremljen s četiri osi i automatskim otkrivanjem, ovaj stroj za oblikovanje zaustavlja se na greškama i dopušta podešavanje parametara, osiguravajući ponovljivu proizvodnju različitih oblika opruga, što podržava gore spomenuti kontinuitet od dizajna do proizvodnje. Pogledajte proizvod →
Dizajn tlačne opruge dobar je onoliko koliko je dobar stroj koji ga oblikuje. CNC strojevi za oblikovanje opruga elektronički kontroliraju dovod žice, korak namotavanja, vanjski promjer i duljinu reza. Zbog toga se dizajn koji je dobro prilagođen opremi može ponoviti tisuće puta bez odstupanja.
Broj osi na opružnom stroju određuje koliko složen oblik može napraviti. Stroj s 3 osi može proizvoditi standardne kompresijske opruge, dok stroj s 5 ili 10 osi može raditi s naprednijim oblicima. Ako želite razumjeti osnovnu mehaniku, pročitajte kako radi CNC opružni stroj . To vam pomaže da vidite zašto je neke dizajne opruga lakše proizvesti od drugih.
Kada opruga ima visok indeks opruge ili vrlo mali promjer žice, stroj treba preciznu kontrolu napetosti žice. U suprotnom, nagib može varirati duž duljine opruge, uzrokujući nedosljednu brzinu. Spajanje realističnog dizajna s pravim CNC strojem za oblikovanje najbrži je put do stabilnog proizvodnog procesa.
 CNC serija strojeva za brušenje opružnih krajeva za preciznu završnu obradu Ova serija nudi CNC brušenje sa servo-kontroliranim kotačima i automatskom inspekcijom, prikladno za brušenje krajeva opruge od žice od 0,3 do 12 mm, osiguravajući ravnost i paralelizam koji je potreban prije sastavljanja u zahtjevnim primjenama. Pogledajte proizvod →
Materijal tlačne opruge odabire se prema radnom okruženju i potrebnom vijeku trajanja. Uobičajeni izbor uključuje ugljični čelik, opružni čelik kaljen u ulju, nehrđajući čelik i legirane čelike. Za visokotemperaturna ili korozivna okruženja često je potreban nehrđajući čelik, ali on ima niži modul smicanja i drugačiji kapacitet naprezanja.
Nakon namotavanja, opruga ima unutarnja zaostala naprezanja koja mogu smanjiti vijek trajanja od zamora. Peć za kaljenje na opruzi koristi se za rasterećenje materijala i stabilizaciju dimenzija. Ovaj korak nije izboran za opruge visokih performansi. Temperatura toplinske obrade dovoljno je niska da se izbjegne promjena mikrostrukture, ali dovoljno visoka da opusti naprezanja namotaja.
Za opruge s brušenim krajevima, CNC stroj za brušenje opruga osigurava da su krajevi ravni i paralelni. Time se poboljšava raspodjela opterećenja na oprugu i sprječava prerano trošenje spojne površine. Postupak brušenja je posebno važan kada je opruga sastavljena u kompaktnoj šupljini.
Ove se pogreške uvijek iznova pojavljuju u novim dizajnom tlačnih opruga. Njihovo izbjegavanje uštedjet će vam vrijeme i novac.
Ovaj popis za provjeru pomaže vam da proizvođaču opruga isporučite potpun dizajn koji se može izraditi.
Stopa opruge je najvažnija vrijednost jer povezuje opterećenje s otklonom. Ispravna brzina opruge znači da će opruga obaviti svoj posao u sklopu.
Počnite od potrebnog naprezanja i brzine opruge. Deblja žica čini oprugu tvrđom i povećava naprezanje za određeno opterećenje, tako da promjer žice mora biti uravnotežen u odnosu na srednji promjer zavojnice i broj aktivnih zavojnica.
Indeks opruge je omjer srednjeg promjera svitka i promjera žice. Trebao bi biti u rasponu od 4 do 12. Nizak indeks povećava unutarnje naprezanje i otežava namotavanje; visok indeks čini oprugu nestabilnom i sklonom izvijanju.
Da. Brzina opruge je obrnuto proporcionalna kubu aktivnih zavojnica, tako da smanjenje aktivnih zavojnica ukrućuje oprugu. Ali također trebate držati ukupnu zavojnicu i slobodnu duljinu unutar praktičnih granica.
Kaljenjem se oslobađaju zaostala naprezanja nastala namotavanjem. Stabilizira dimenzije opruge i produžuje vijek trajanja. Za većinu opruga visokih performansi ovaj se korak ne može preskočiti.
Navedite najnižu toleranciju koju funkcija može opravdati, a ne najnižu koju stroj može izdržati. Ako je opterećenje na određenoj visini važnije, tolerirajte brzinu opruge umjesto slobodne duljine.
Dizajn kompresijske opruge je ravnoteža između izračuna i praktične proizvodnje. Opruga koja najbolje funkcionira na papiru nije uvijek ona koju je najlakše napraviti. Imajući u vidu materijal, tolerancije i mogućnosti stroja od samog početka, možete izbjeći uobičajene kvarove i dobiti oprugu koja dosljedno radi tijekom cijelog radnog vijeka.
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje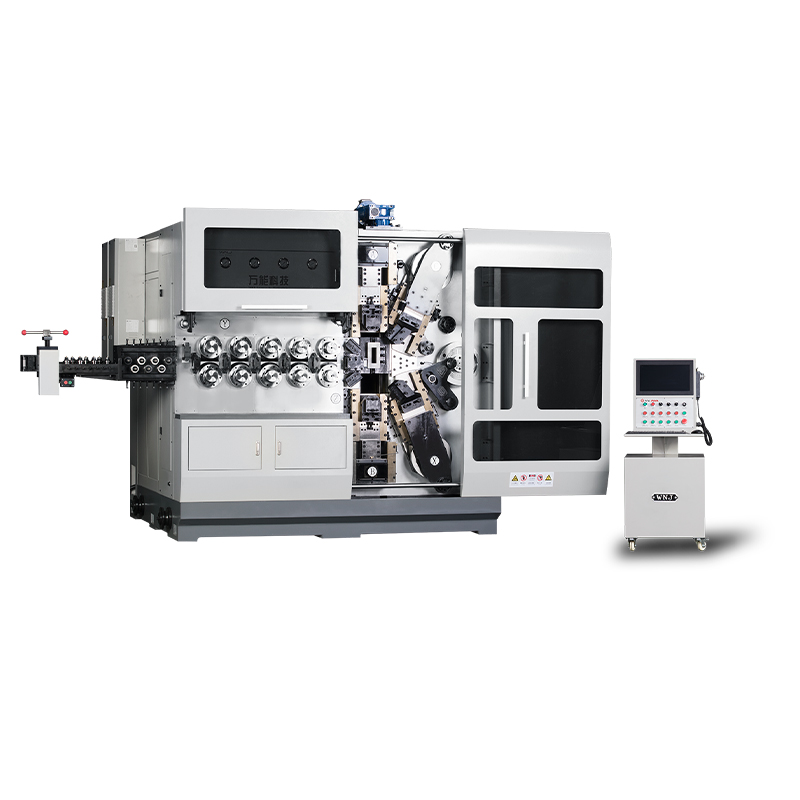
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje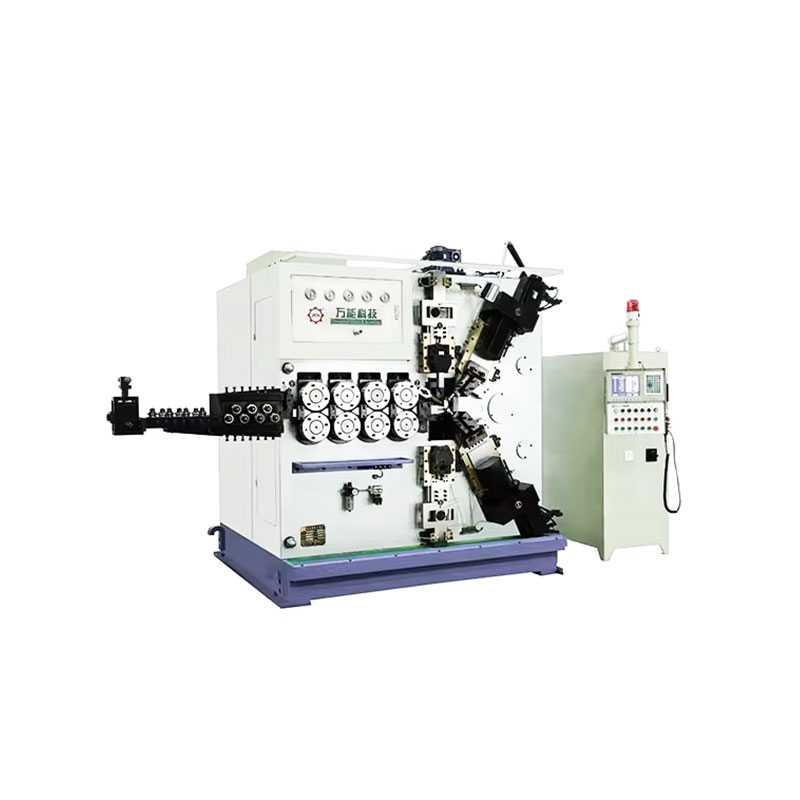
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje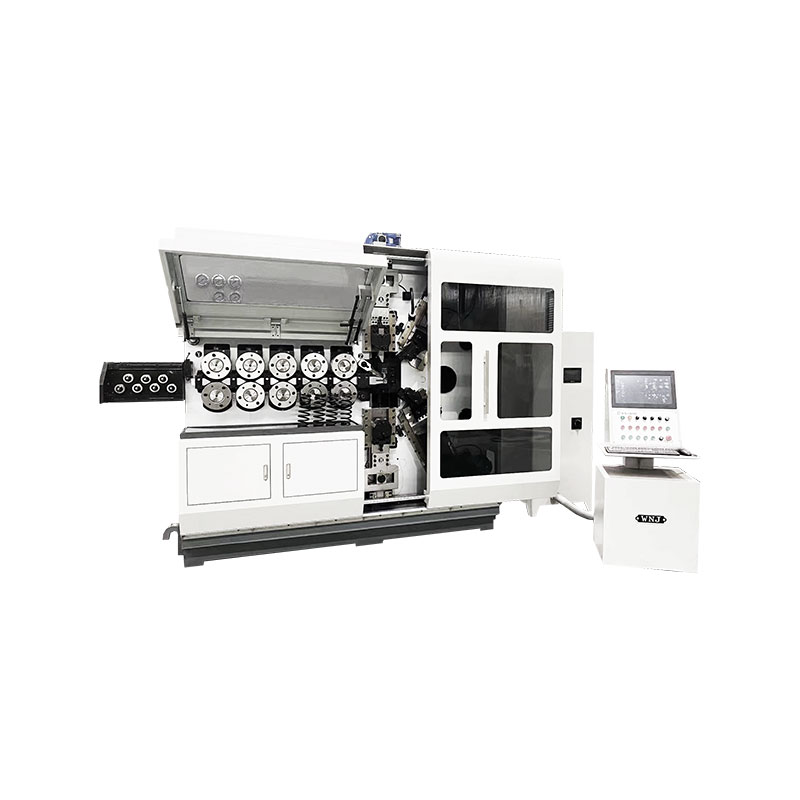
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje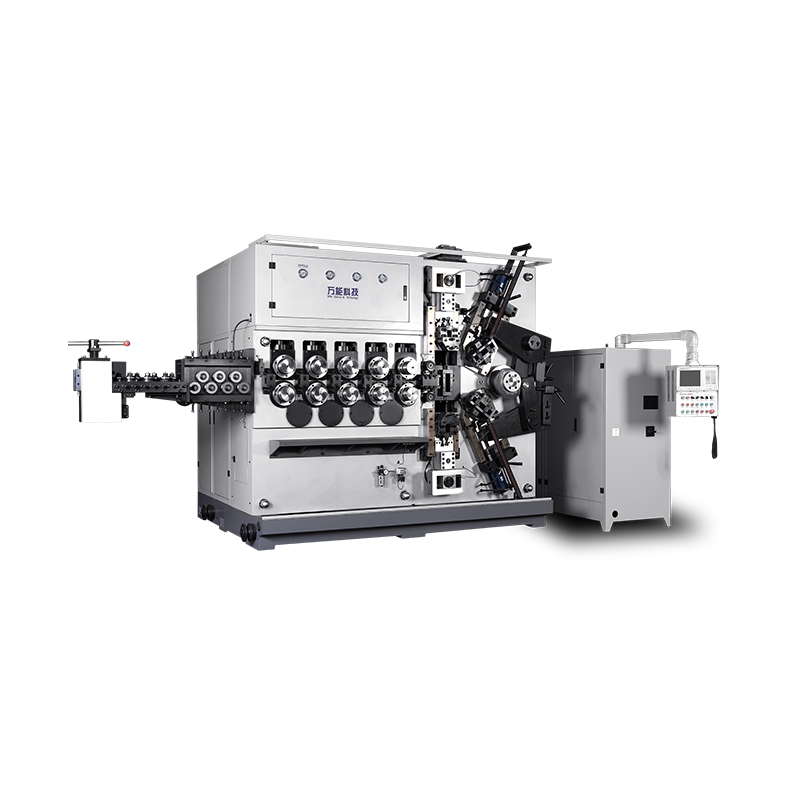
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje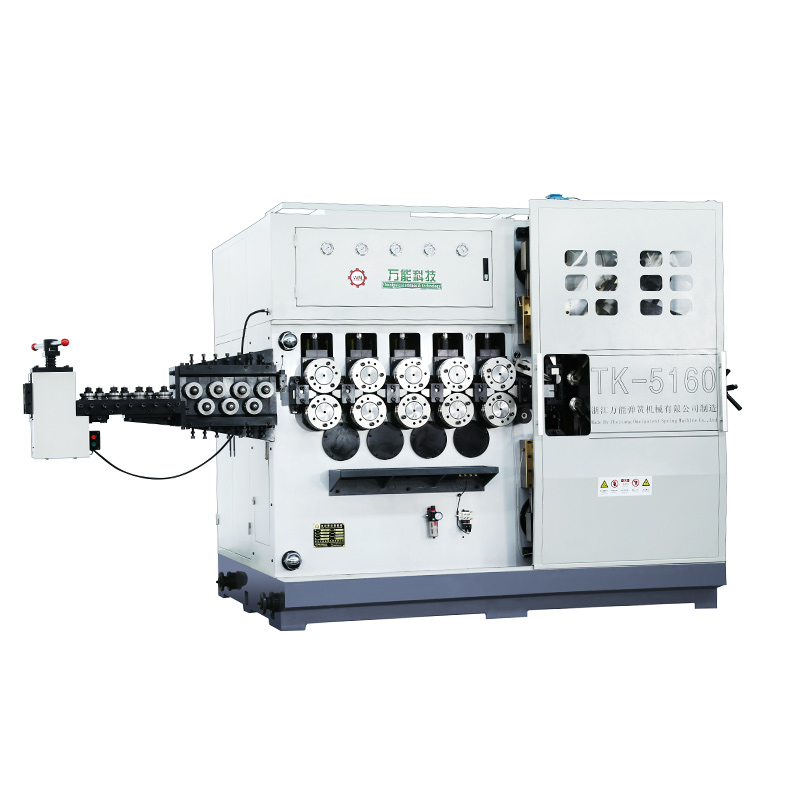
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje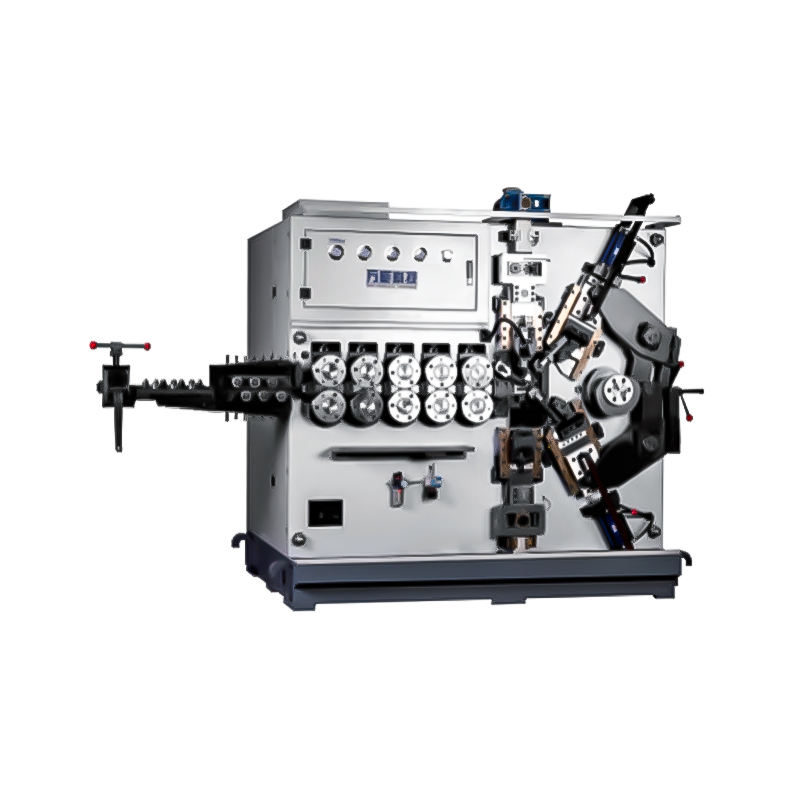
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod