Jezik

Tlačna opruga se savija kada se njezina os pogne u stranu umjesto da ostane u liniji s teretom. Ništa nije napuknuto, žica nije premala, a brzina izmjerena na kratkom uzorku bila je točna. Opruga je jednostavno postala nestabilna, a kad jednom poklekne, svaki broj na crtežu više ne znači ono što je značio.
Evo kratkog odgovora prije detalja. Izvijanje opruge je problem stabilnosti, a ne problem čvrstoće. Tri varijable odlučuju o većini: omjer vitkosti (slobodna duljina podijeljena srednjim promjerom zavojnice), način na koji dva kraja sjede naspram svojih sjedišta i koliko hoda opruga treba apsorbirati. Kontrola proizvodnje tada odlučuje hoće li opruga koja je stabilna na papiru ostati stabilna u kanti.
Zavojna opruga pod aksijalnim opterećenjem ponaša se dijelom kao stup, a dijelom kao savitljiva osovina. Zavojnica nosi opterećenje uglavnom u torziji, ali ima i krutost na savijanje, a ta krutost na savijanje opada kako se opruga sabija. Jednom kada primijenjeno opterećenje razvije čak i malu bočnu komponentu, kroz sjedalo izvan središta, zakrivljenu žicu ili blago suženi kraj, bočni otklon raste brže od aksijalnog otklona. To je trenutak kada opruga prestaje biti opruga i počinje biti nestabilna opruga.
U proizvodnji se izvijanje rijetko pojavljuje kao dramatičan bočni udar. Pokazuje se kao opruga koja trlja svoj otvor, nosi sjajnu poliranu traku duž jedne strane zavojnica, gubi slobodnu duljinu ili daje opterećenje pri otklonu od 80 posto koji je mjerljivo manji od predviđenog izračuna brzine.
Praksa proljetnog dizajna diljem svijeta radi na dva bezdimenzionalna broja. Prvi je Lf/D , slobodna duljina podijeljena srednjim promjerom zavojnice. Drugi je otklon podijeljen slobodnom duljinom , napisano kao razlomak Lf. Standardne krivulje izvijanja iscrtavaju se jedna naspram druge, a svaka točka iznad krivulje znači da se očekuje da će se opruga saviti.
Široko korišteno pravilo skrininga iz literature o proljetnom dizajnu je sljedeće tlačna opruga s Lf/D ispod oko 2,6 neće se saviti , bez obzira koliko je komprimiran. Između otprilike 2,6 i 4 rizik ovisi o putnim i krajnjim uvjetima, a iznad 4 oprugu treba tretirati kao vođenu komponentu od početka dizajna, a ne kao naknadnu misao.
Krajnji uvjeti su važni jer mijenjaju efektivnu duljinu ekvivalentnog stupca. U klasičnom Eulerovom odnosu kritično opterećenje varira s jedan podijeljen s kvadratom faktora efektivne duljine K , tako da poboljšanje K s 1,0 na 0,5 ne udvostručuje prag izvijanja, nego ga učetverostručuje.
| Završno stanje u sklopu | Faktor efektivne duljine K | Relativna otpornost na izvijanje | Kako to izgleda u stvarnom hardveru |
|---|---|---|---|
| Zatvoreni i brušeni krajevi na ravnim paralelnim pločama | 0.5 | Najviša | Strojno obrađeni džepovi, ravni držači, brušene čeone strane |
| Zatvoreni krajevi, paralelni ali neuzemljeni | 0.7 | Umjereno do visoko | Kao namotani krajevi na ravnim podlošcima ili utisnutim sjedištima |
| Jedan kraj slobodan za naginjanje | 1.0 | Niska | Sferično sjedište, zakrivljeni držač, konusni džep |
| Smješten u iznošenom, suženom ili prevelikom džepu | 2.0 | Vrlo nisko | Prerađena kućišta, lijevana sjedala, reciklirana oprema |
Dijagram dizajna opisuje prosječnu oprugu. Pritužbe na izvijanje uvijek dolaze s repa distribucije, gdje se tri ili četiri mala odstupanja redaju u istom smjeru. U praksi, sljedeći izvori varijacija uzrokuju većinu pritužbi koje vidimo u radnji i u revizijama kupaca.
Servo-kontrolirano namotavanje izravno rješava ovo. Programabilni uspon, korekcija vanjskog promjera u zatvorenoj petlji i dosljedan pritisak dodavanja žice drže slobodnu duljinu, korak i promjer unutar uske trake, što je najjeftiniji način da se cijeli proizvodni niz odmakne od krivulje izvijanja.
 TK-335 CNC STROJ ZA NAMOTAVANJE OPRUGA S 3 OSI TK-335 CNC STROJ ZA NAMOTAVANJE OPRUGA S 3 OSI Pogledajte proizvod →
Na opremi ove klase, dovlačenjem žice, korekcijom nagiba i promjera upravlja kontrolni sustav, a ne mehanički bregovi, tako da promjena serije žice ne znači automatski promjenu geometrije opruge. Za oprugu koja je samo marginalno stabilna, ta ponovljivost često je razlika između prolaznog i neuspješnog prvog članka.
Aritmetika je ovdje tupa i vrijedi je učiniti prije promjene bilo koje veličine žice. Nagib od tri stupnja na čeonoj strani opruge sa 100 mm slobodne duljine stavlja udaljeni kraj oko 5,2 mm izvan osi , jer tri stupnja imaju tangens od otprilike 0,052. Toliki ekscentricitet dovoljan je da gurne graničnu oprugu preko krivulje izvijanja pri prvom taktu kompresije.
Dobra praksa brušenja ima za cilj ravnu kontaktnu površinu preko najmanje tri četvrtine promjera žice, s dvije krajnje površine paralelne unutar malog dijela promjera žice. Operacija brušenja također mora izbjeći pregrijavanje krajeva žice: opekotina od brušenja, vidljiva kao slamnata ili plava temperirana boja, ostavlja lokalno mekši zglob na kraju opruge, točno tamo gdje se uvodi opterećenje stupa.
 Proizvođač CNC strojeva za brušenje opruga WNM2.5 WNM CNC BRUSILICA ZA KRAJOVE OPRUGA Pogledajte proizvod →
Automatske krajnje brusilice s kontroliranom brzinom dodavanja i tlakom mljevenja uklanjaju upravljačku varijablu. Tamo gdje je krajnja strana neravnomjerno izbrušena, nikakva kontrola nizvodno neće povratiti izgubljenu pravokutnost, a opruga će se stalno odbacivati zbog simptoma koji izgleda kao problem dizajna.
Hladno namotane tlačne opruge nose velika zaostala naprezanja od operacije namotavanja. Bez ciklusa otpuštanja naprezanja, ta se naprezanja polako popuštaju pod opterećenjem, a opruga gubi i slobodnu duljinu i ravnost. Hladno namotane opruge od ugljičnog čelika obično se oslobađaju naprezanja negdje u području od 200 do 300 C tijekom 30 do 60 minuta, s točnim rasponom ovisno o vrsti žice i razini naprezanja koju dopušta dizajn.
Pojedinost peći koja je važna za izvijanje je jednolikost, a ne vršna temperatura. Ako se jedna strana tereta nalazi u hladnijoj zoni, jedna strana zavojnice oslobađa manje naprezanja od druge, a opruga napušta peć već pognuta. Ujednačenost radne zone unutar nekoliko stupnjeva Celzijusa je ono što odvaja peć koja podržava ravne opruge od one koja tiho stvara otpad.
Vruće namotane opruge prolaze drugačijim putem, slijedom austenizacije, kaljenja i temperiranja na mnogo višim temperaturama. Ovdje neravnomjerno prigušivanje proizvodi luk koji nikakvo brušenje krajeva ne može ispraviti, jer zakrivljenost prolazi kroz cijelo tijelo opruge umjesto da sjedi na krajevima.
 WNJ210 Peć za kaljenje opruge (serija boja) Panint serije WNJ OPRUŽNA TEMPER PEĆ Pogledajte proizvod →
Bez obzira na dizajn peći koji se koristi, praktični test je jednostavan: pokrenite seriju, pustite da se ohladi u ravnoj rešetki i izmjerite luk osi na površinskoj ploči. Ako luk korelira s položajem u peći, a ne s položajem u svitku, toplinska obrada je problem, a ne stroj za namotavanje.
Kad opruga već pukne na terenu, to su poluge koje zapravo mijenjaju ishod, otprilike redom koliko košta njihova implementacija.
Izvijanje ostavlja dokaze mnogo prije nego što postane pritužba. Osnovna rutina dolazne inspekcije uhvatit će većinu toga.
Izvijanje je rijetko problem jednog dijela. To je sistemski problem, a industrije koje imaju najmanju toleranciju na bočno pomicanje sklopa to prve osjete.
U primjenama ovjesa i sjedala vozila, opruga koja se savija unutar svog sjedala mijenja brzinu kotača, troši izolator sjedala i proizvodi buku koju korisnici odmah prijavljuju. u proizvodnja automobilskih opruga , dosljednost promjera zavojnice i pravokutnost kraja tretiraju se kao funkcionalni zahtjevi upravo iz tog razloga. Opruge ventilskog mehanizma rade u tijesnim otvorima gdje se svaki bočni kontakt pretvara u habanje držača i glave. Zrakoplovni i medicinski sklopovi često koriste dugačke, vitke opruge u ograničenim provrtima, tako da dizajneri ugrađuju vodič od prve skice umjesto da čekaju neuspjeh testa. Telekomunikacijske i konektorske opruge dovoljno su kratke da izvijanje rijetko predstavlja problem, ali iste kontrole kvalitete nagiba i kraja koje sprječavaju izvijanje također štite postojanost kontaktne sile.
Komercijalni smisao je jednostavan. Kvar zbog izvijanja obično se nalazi pri sastavljanju ili nakon isporuke, što znači preradu, sortiranje i pregled dizajna. Sve tri koštale su mnogo više od žice koja bi uklonila stanje na stroju.
Široko korištena vrijednost probira je omjer Lf prema D od oko 2,6. Ispod toga, izvijanje se ne tretira kao praktična briga. Iznad otprilike 4, oprugu treba voditi ili dizajn treba preraditi. Između te dvije brojke, odgovor ovisi o tome koliko slobodne duljine koristite i o krajnjim uvjetima.
Ne. Prag izvijanja obično se postiže na 60 do 80 posto izračunatog kritičnog otklona, a opruga može sjediti u pognutom stanju preko druge polovice svog hoda. Zbog toga opruga može proći test opterećenja u jednoj točki na radnoj visini i još uvijek ne funkcionira.
Uzemljeni krajevi smanjuju ekscentričnost i pomiču faktor efektivne duljine prema 0,5, što može značajno povećati prag. Oni ne zamjenjuju vodilicu na istinski tankoj opruzi. Brušenje popravlja uvođenje opterećenja; ne može promijeniti činjenicu da je sama opruga preduga u odnosu na svoj promjer.
Gotovo nikad. Izvijanje ovisi o geometriji i modulu elastičnosti, a modul svakog uobičajenog opružnog čelika je unutar nekoliko postotaka od 200 do 210 GPa. Viši stupanj povećava opterećenje koje žica može podnijeti, što je pitanje zamora i postavljanja, a ne pitanje stabilnosti.
Da, a učinak je mjerljiv. Hladno namotana opruga koja nije pravilno oslobođena naprezanja će se neravnomjerno opustiti pod opterećenjem, a opuštanje će biti na strani zavojnice koja nosi najveće zaostalo naprezanje. Rezultat je luk koji raste tijekom prvih nekoliko stotina ciklusa.
To je najpouzdanija pojedinačna mjera, ali donosi svoje probleme: trenje, ostatke trošenja i zazor koji mora biti dovoljno čvrst da bi radio, a opet dovoljno labav da se izbjegne zaklinjenje. Gdje je vodilica nemoguća, ugniježđene opruge ili kraći, čvršći dizajn sa smanjenim hodom obično daju bolji ukupni rezultat.
Izvijanje je statička bočna nestabilnost uzrokovana opterećenjem i vitkošću. Izvijanje je dinamički fenomen potaknut frekvencijom pobuđivanja, a kratka, zdepasta opruga može naglo skočiti, a da se nikad ne približi izvijanju. Popravci nisu povezani, zbog čega dijagnoza mora doći prije korektivne radnje.
Proljetno izvijanje je predvidljivo i to je dobra vijest. Odredite omjer vitkosti, odlučite o efektivnim krajnjim uvjetima, iscrtajte radnu točku u odnosu na krivulju izvijanja u industriji, a zatim idite i provjerite može li proces stvarno zadržati geometriju koju je pretpostavio izračun. U većini slučajeva popravak je kraća opruga, brušeni kraj, vodilica odgovarajuće veličine ili postupak namotavanja i toplinske obrade koji održava ravnost seriju za serijom.
Prvo provjerite brojke, zatim pregledajte sjedala, pa tek onda promijenite oprugu. Taj redoslijed štedi najviše vremena i najviše žica.
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje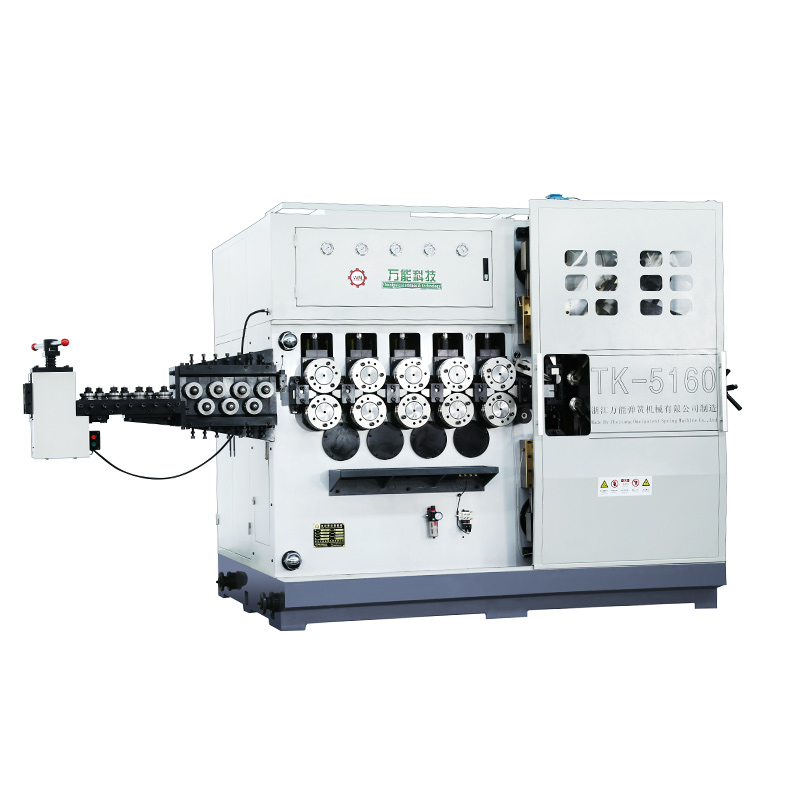
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod