Jezik

Spiralna opruga je žica namotana u kontinuiranu spiralnu zavojnicu koja pohranjuje i oslobađa mehaničku energiju. Kada je sabijate, rastežete ili uvijate, opruga skreće i pohranjuje energiju. Kada se vanjska sila ukloni, vraća se u prvobitni oblik. Ovaj jednostavan, ali snažan mehanizam razlog je zašto se spiralne opruge pojavljuju u svemu, od ovjesa automobila do sićušnih gumba na vašem pametnom telefonu.
Riječ "spiralno" opisuje samu geometriju svitka. Taj spiralni oblik raspoređuje naprezanje duž cijele duljine žice, što znači da čak i relativno tanka žica može podnijeti značajno opterećenje. Ako uzmete tipičnu kompresijsku oprugu s promjerom žice od 2 mm i vanjskim promjerom od 25 mm, ona može lako podnijeti stotine Newtona sile bez da se trajno deformira. Ova učinkovitost je razlog zašto je spiralni dizajn ostao najrašireniji format opruge u modernom inženjeringu više od 150 godina.
Za proizvođače, praktična implikacija je jasna: način na koji motate žicu određuje kako će se opruga ponašati. Uspon, broj zavojnica, promjer žice i konfiguracija kraja izravno utječu na rad opruge na terenu. Određivanje točnih parametara tijekom proizvodnje ovisi o preciznosti stroja za izradu opruga.
Zaključak: spiralna opruga pretvara mehaničku energiju u elastičnu deformaciju i natrag, a kvaliteta te pretvorbe definirana je time koliko je precizno proizvedena.Prije nego što odaberete proizvodni stroj, morate jasno razumjeti koju vrstu spiralne opruge ćete proizvoditi. Svaka od tri osnovne kategorije zahtijeva različite alate, postavke i mogućnosti stroja.
Tlačne opruge odupiru se aksijalnoj tlačnoj sili. Zavojnice su raspoređene tako da se opruga može skratiti pod opterećenjem. Predstavljaju najveći segment tržišta opruga i proizvode se u ogromnim količinama pomoću CNC namotalica. Uobičajene primjene uključuju automobilske sustave ovjesa, amortizere, opruge ventila motora, jezgre madraca i industrijsku pneumatsku opremu. Tlačna opruga sa slobodnom duljinom od 50 mm i promjerom žice od 2,5 mm može biti dizajnirana da se stisne 20 mm prije nego što dosegne svoju punu visinu, što znači da pruža otpor u cijelom rasponu otklona.
Opruge istezanja rade na suprotan način: odupiru se sili povlačenja. Zavojnice su obično čvrsto namotane jedna uz drugu bez zračnog raspora, a opruga se rasteže kada je opterećena. Rubovi obično imaju kukice, petlje ili umetke s navojem za pričvršćivanje. Produžne opruge pojavljuju se u trampolinima, mehanizmima garažnih vrata, dječjim kolicima i sustavima za zatezanje pokretnih traka. Budući da je žica pod aksijalnom napetosti, kvar na krajnjoj kuki je česta briga, što je upravo razlog zašto su precizni alati za oblikovanje važni u procesu namotavanja.
Torzijska opruga opire se rotacijskom momentu. Krajevi su postavljeni tako da se mogu pričvrstiti na komponente koje se međusobno okreću. Torzijske opruge pohranjuju energiju kada se uvijaju i oslobađaju je kao rotacijsku silu. Neophodni su u kvačicama za rublje, mišolovkama, satnim mehanizmima, kočionim sustavima u vozilima i električnim prekidačima. Parametri dizajna za torzijske opruge uključuju duljinu kraka i kut, koji obično zahtijevaju CNC stroj za oblikovanje opruga s višeosnim upravljanjem za točnu proizvodnju.
Proces proizvodnje spiralne opruge vrlo je deterministički. Svaka operacija mora se odvijati u nizu, a svako odstupanje u jednoj fazi izravno utječe na kvalitetu opruge. Ispod je praktičan korak po korak prikaz onoga što se događa u postrojenju za izradu opruga.
Sirova žica dolazi iz kalema i uvlači se kroz mehanizam za ravnanje. Sustav za dovod žice mora održavati jednoliku napetost. Ako se žica povlači s klizanjem ili neravnomjernim povlačenjem, rezultirajući nagib će biti nedosljedan, što zauzvrat pomiče brzinu opruge. Dobro održavana jedinica za dodavanje žice osigurava da žica ulazi u područje oblikovanja istom brzinom i silom.
Ovo je srce procesa. U CNC stroju za namotavanje opruga, žica se vodi oko trna ili se izravno oblikuje alatima na servo pogon. Uspon se postavlja aksijalnim pomicanjem alata za oblikovanje u odnosu na dovod žice. Za složene geometrije opruga, višeosni stroj za oblikovanje koordinira nekoliko servo pokreta istovremeno. Ovdje broj osovina stroja određuje vaš opseg proizvodnje.
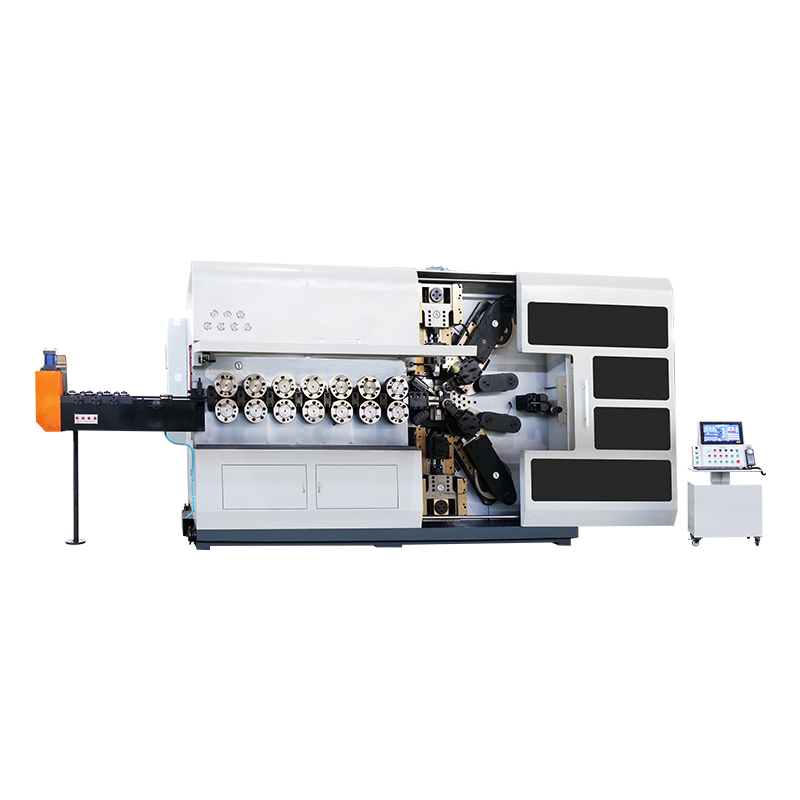
 CNC stroj za namotavanje opruga s opcijama više osi Ova serija strojeva obrađuje žice promjera od 0,3 do 8,0 mm i podržava višestruke osi za različite oblike opruga. Idealno za proizvodnju koja zahtijeva precizno namotavanje i dosljednu izvedbu toplinske obrade. Pogledajte proizvod →
Nakon namotavanja, većina opruga mora biti toplinski obrađena kako bi se smanjila unutarnja naprezanja i postigla potrebna mehanička svojstva. Za opruge od ugljičnog čelika standardno je austeniziranje na oko 850°C nakon čega slijedi kaljenje u ulju i kaljenje na 350°C do 450°C. Peć za kaljenje održava oprugu na temperaturi točno određeno vrijeme. Neodgovarajuća toplinska obrada rezultira lomljivošću, preranim zamorom ili nedosljednom tvrdoćom u šarži.
Tlačne opruge zahtijevaju ravne, paralelne krajeve. Strojevi za brušenje opruga uklanjaju materijal kako bi stvorili krajnje površine. Za oprugu visoke preciznosti, tolerancija ravnosti može biti samo 0,05 mm izvan paralele. Procesom brušenja također se dobiva precizna slobodna duljina. Bez odgovarajućeg stroja za brušenje, opruga možda neće pravilno sjediti u sklopu.
Završne operacije uključuju sačmarenje radi poboljšanja otpornosti na zamor, premaz za otpornost na koroziju i dimenzionalni pregled za provjeru specifikacija. Svaka opruga može se pregledati na slobodnu duljinu, vanjski promjer, brzinu opruge i kvalitetu površine.
Materijal je temelj svakog proljeća. Ispravan izbor materijala ovisi o radnom okruženju, uvjetima opterećenja, očekivanom životnom ciklusu i ograničenjima troškova. Tablica u nastavku uspoređuje materijale koji se najčešće koriste u proizvodnji spiralnih opruga.
| Materijal | Vlačna čvrstoća | Max servisna temp | Otpornost na koroziju | Primarne aplikacije |
|---|---|---|---|---|
| 65Mn ugljični čelik | 980-1080 MPa | 120°C | Niska | Industrijske opruge opće namjene |
| Silikonski čelik 60Si2Mn | 1275-1375 MPa | 200°C | Niska | Opruge ovjesa za teške uvjete rada automobila |
| 304 Nehrđajući | 515-675 MPa | 300°C | visoko | Medicinski uređaji, obrada hrane, vanjska oprema |
| 316L nehrđajući | 485-620 MPa | 350°C | Vrlo visoko | Kemijska obrada, pomorska, farmaceutska |
| 17-7PH Precipitacijsko otvrdnjavanje | 1650-1900 MPa | 400°C | visoko | Zrakoplovne komponente, strojevi visokih performansi |
| Fosforna bronca | 510-650 MPa | 100°C | srednje | Električni kontakti, konektori, sklopke |
Iz proizvodne perspektive, što je materijal tvrđi, to je veći izazov za vaš stroj za namotavanje. Visoko rastezljivi materijali poput 17-7PH zahtijevaju veću silu oblikovanja i kruće komponente stroja. Ako planirate raditi s egzotičnim legurama, odaberite stroj s dovoljnim servo momentom i ojačanim alatom.
Svako proljeće definirano je sa šest ključnih parametara. Razumijevanje toga ključno je bilo da dizajnirate oprugu ili konfigurirate stroj za njezinu proizvodnju. Kada se jedno od ovih promijeni, mijenjaju se i druga svojstva.
Promjer žice (d)
Debljina žice. Udvostručenje promjera žice povećava brzinu opruge za faktor 16 jer jednadžba brzine ovisi o d^4. Male promjene u promjeru žice uzrokuju velike promjene u snazi.
Srednji promjer svitka (D)
Prosječni promjer zavojnice. Brzina opruge je obrnuto proporcionalna D^3, tako da povećanje promjera zavojnice od 10 posto smanjuje krutost za gotovo 27 posto.
visina (p)
Razmak između susjednih zavojnica. Nagib izravno kontrolira slobodni prostor i maksimalni otklon. Veći korak omogućuje veći hod prije nego što opruga dosegne solidnu visinu.
Broj aktivnih zavojnica (n)
Broj zavojnica koje se stvarno deformiraju pod opterećenjem. Manji broj aktivnih zavojnica proizvodi čvršću oprugu; aktivniji svici stvaraju mekšu oprugu.
Slobodna duljina (L0)
Duljina opruge bez opterećenja. Slobodna duljina postavlja se tijekom namotavanja i na nju utječe broj zavojnica i korak.
Stopa opruge (k)
Sila potrebna po jedinici otklona. Formula za tlačne opruge je k = Gd^4 / (8D^3n), gdje je G modul smicanja materijala.
Za proizvodno okruženje, najkritičniji uvid je sljedeći: male promjene promjera žice uzrokuju eksponencijalne promjene brzine opruge. Dobavljač žice koji isporučuje materijal s varijacijom od ±0,02 mm može uzrokovati fluktuaciju brzine opruge za oko 15 posto. Zbog toga su precizna mjerenja žice i provjere prihvaćanja obavezne.
Stroj koji odaberete određuje ne samo koje opruge možete proizvoditi danas, već i koje vrste narudžbi možete prihvatiti u budućnosti. Postoje tri primarne vrste strojeva koje treba razmotriti, a svaki od njih služi različitom profilu proizvodnje.
Ovo su radni konji velike količine proizvodnje tlačnih opruga. Rade pri vrlo velikim brzinama i obično su konfigurirani s 3 do 7 osi. Ako se vaše poslovanje usredotočuje na standardne kompresijske opruge u velikim količinama, namjenski namotani stroj s automatskim dodavanjem žice nudi najbolju cijenu po opruzi. Brzine proizvodnje na modernim strojevima mogu premašiti 150 zavoja u minuti, ovisno o veličini opruge.
Stroj za oblikovanje nudi veću svestranost jer koristi neovisno kontrolirane osi za pomicanje više alata za oblikovanje. Stroj za oblikovanje s 5 osi može se prebacivati između kompresijskih, torzijskih i isteznih opruga bez opsežnog ponovnog korištenja alata. Izvrsna je u srednjim nakladama i kada je kombinacija proizvoda raznolika. Širi raspon gibanja omogućuje izradu opruga s promjenjivim korakom, stepenastih opruga i opruga s posebnom konfiguracijom krajeva.
 Svestrani CNC stroj za oblikovanje opruga za složene oblike S neovisno kontroliranim osima, ovaj stroj za oblikovanje obrađuje različite vrste opruga bez opsežnog ponovnog korištenja alata. Njegova fleksibilnost odgovara srednjim stazama i promjenjivim nagibima ili posebnim završnim konfiguracijama. Pogledajte proizvod →
Strojevi bez ekscentra koriste oštrice na servo pogon umjesto mehaničkih brega. Vrijeme postavljanja znatno je kraće jer nema fizičkih profila brijega za izradu ili podešavanje. Za proizvodnju malih serija i česte izmjene, strojevi bez ekscentra znatno štede vrijeme. Posebno su dobri za složene oblike žice i geometrije opruga koje bi bilo teško postići s konvencionalnim ekscentrima.
Kada procjenjujete strojeve, prvo razmislite o broju osi. Svaka os je neovisno kontrolirani servo motor. Stroj s 3 osi može proizvesti osnovne tlačne opruge. Stroj s 5 osi pokriva većinu standardnih tipova opruga. Stroj s 10 osi pruža maksimalnu fleksibilnost za složeno savijanje žice i vrlo složene geometrije. Ove razlike u mogućnostima bitne su kada se vaši kupci vrate s većim izborom specifikacija opruga.
Prije nego što se posvetite stroju, pregledajte servisnu evidenciju proizvođača originalne opreme i dostupnost rezervnih dijelova. Dobro izgrađen stroj iz tvornice s dosljednom kontrolom kvalitete izdržat će svoje postavke dulje. Ako ste na tržištu za novim opružnim strojem, nema bolje početne točke od istraživanja detaljnih uputa kako kupiti dobar opružni stroj prije sklapanja dogovora.
Realno pravilo odabira
Jednostavne opruge velikog volumena: stroj za namotavanje. Mješoviti proizvodi, srednje serije: stroj za oblikovanje s 5 ili više osi. Male serije, velika raznolikost: stroj bez ekscentra. Vaša bi odluka trebala biti vođena profilom narudžbi koji očekujete za godinu dana od sada, a ne samo poslom koji imate danas.
Nedostaci proljetne kvalitete dovode do odbačenih serija, izgubljenog vremena proizvodnje i narušenih odnosa s kupcima. Najčešći problemi s kvalitetom dolaze iz tri izvora: varijacija materijala, neusklađenost stroja i nedosljedna toplinska obrada.
Usmjerena rutina provjere kvalitete rano ih hvata. U najmanju ruku, svaku seriju treba provjeriti na slobodnu duljinu, vanjski promjer i brzinu opruge na temelju uzorkovanja. Prilikom pokretanja kritične aplikacije, razmislite o 100-postotnoj provjeri slobodne duljine i dimenzija tolerancije.
Ako imate problema s kvalitetom u postojećem opružnom radu, mnogi od njih vuku se unatrag do postavki stroja, a ne samog stroja. Razumijevanje uobičajenih nesporazuma u korištenju strojeva s oprugom može vam pomoći identificirati i ispraviti probleme koji tiho narušavaju propusnost i kvalitetu.
Načelo pokretanja: dosljednost u žici, alatu i toplinskoj obradi proizvodi opruge koje zadovoljavaju specifikacije serija za serijama.
Spiralne opruge su posvuda. Razumijevanje specifičnih zahtjeva svake industrije pomaže vam da točno postavite svoj proizvodni kapacitet.
Automobilski sektor daleko je najveći potrošač spiralnih opruga. Jedno putničko vozilo može sadržavati između 25 i 40 opruga, uključujući opruge ovjesa, opruge ventila, opruge spojke i opruge za otpuštanje kočnica. Opruge ovjesa često koriste žicu od silikonskog čelika kao što je 60Si2Mn jer nudi veliku čvrstoću i izvrsnu otpornost na zamor. Tolerancije su zahtjevne: opruge ventila mogu zahtijevati varijacije opterećenja manje od 5 posto u seriji.
Medicinski uređaji zahtijevaju najveću pouzdanost i čistoću. Opruge koje se koriste u kirurškim instrumentima, pumpama za infuziju i ortopedskim implantatima često su izrađene od nehrđajućeg čelika 316L. Moraju imati nultu površinsku kontaminaciju i zadovoljavati vrlo male tolerancije dimenzija. Opruga koja se koristi u prijenosnoj inzulinskoj pumpi može imati promjer žice od samo 0,3 mm, što zahtijeva stroj sposoban za precizno rukovanje finom žicom.
Zrakoplovne opruge rade u ekstremnim uvjetima. Moraju održavati postojane performanse od -50°C do 150°C i izdržati visoke vibracije. Uobičajeni su materijali poput nehrđajućeg čelika 17-7PH koji otvrdnjava taloženjem. Svaka opruga koja se koristi u sustavima kritičnim za let obično se prije sastavljanja testira na opterećenje na nekoliko točaka u rasponu otklona.
U konektorima i sklopkama koriste se minijaturne torzijske opruge za održavanje kontaktnog pritiska. Fosforna bronca je ovdje uobičajena jer nudi dobru vodljivost i otpornost na koroziju. Ove su opruge vrlo male, često s promjerom žice ispod 0,5 mm i zahtijevaju strojeve s izvrsnim mogućnostima rukovanja finom žicom.
 Precizni troosni stroj za oblikovanje minijaturnih opruga Dizajniran za fino rukovanje žicom, ovaj CNC stroj osigurava precizno oblikovanje malih torzijskih opruga koje se koriste u elektronici. Nudi visoku aksijalnu rezoluciju i stabilne performanse za niske tolerancije. Pogledajte proizvod →
Svaka industrija ima vlastite zahtjeve za certifikaciju i materijale. Prije nego što preuzmete novi sektor, provjerite može li vaš stroj raditi s potrebnim materijalima i zadovoljava li tipičan opseg tolerancije u industriji. Ako proizvodite opruge za elektroničku industriju, neophodan je stroj s visokom aksijalnom rezolucijom i malim toplinskim pomakom.
Opružni strojevi su precizna oprema. Razlika između stroja koji pouzdano radi deset godina i onog koji treba česte popravke svodi se na disciplinu održavanja. Ovdje je praktičan raspored održavanja koji održava vašu proizvodnu liniju zdravom.
Mali problem koji je rano uočen košta nekoliko minuta da se riješi. Isti problem koji ostane neotkriven može dovesti do višednevnog gašenja i odbijene serije opruga. Vaš proces održavanja trebao bi biti sustavan i dokumentiran. U mnogim slučajevima, vođenje jednostavnog dnevnika trošenja alata i podešavanja stroja otkriva obrasce koji predviđaju kvarove prije nego što se dogode.
Kako se izračunava brzina opruge za spiralnu tlačnu oprugu?
Brzina opruge k izračunava se pomoću formule k = G*d^4 / (8*D^3*n), gdje je G modul smicanja materijala žice, d je promjer žice, D je srednji promjer zavojnice, a n je broj aktivnih zavojnica. Modul smicanja za ugljični opružni čelik je približno 79 GPa. Ova formula vam točno govori u kakvom su odnosu sila i otklon.
Koja je razlika između stroja s oprugama s ekscentričnim pogonom i stroja s oprugama bez ekscentra?
Stroj s ekscentrom koristi fizički izrezane profile brijega za kontrolu kretanja alata, a promjena dizajna opruge znači izradu novih ekscentra. Stroj bez ekscentra koristi servo motore za izravnu kontrolu alata, što omogućuje promjene parametara u softveru umjesto proizvodnje novih ekscentra. Strojevi bez ekscentra puno su brži za postavljanje i idealni su za male serije ili česte izmjene proizvoda.
Može li CNC stroj za opruge automatski prilagoditi nagib opruge tijekom proizvodnje?
Da. Moderni CNC strojevi mogu kontrolirati nagib u stvarnom vremenu tijekom procesa namotavanja. Servo osi stroja programski mijenjaju relativnu brzinu napredovanja kako bi stvorile opruge s promjenjivim korakom. Značajke automatske korekcije mogu nadzirati dimenzije opruge tijekom rada i automatski prilagoditi parametre kako bi se održala ciljna tolerancija.
Što uzrokuje otkazivanje opruge pod opetovanim opterećenjem?
Umor je najčešći uzrok. Posljedica je inicijacije pukotine na površinskom defektu ili točki koncentracije naprezanja, zatim postupnog rasta pukotine do sloma. Uobičajeni uzročnici uključuju površinske ogrebotine od namotavanja, nedovoljno cijeđenje i pretjerano veliki stres tijekom rada. Dizajn bi trebao ograničiti radno naprezanje na siguran udio krajnje vlačne čvrstoće materijala.
Kako odabrati promjer žice za spiralnu oprugu?
Odabir promjera žice ovisi o potrebnoj sili opruge, dopuštenom naprezanju i raspoloživom prostoru. Kao početna točka, smično naprezanje pod maksimalnim opterećenjem mora ostati ispod 50-60 posto krajnje vlačne čvrstoće materijala za statičke primjene, a manje za cikličko opterećenje. Tablice standardnih veličina žice tada se mogu koristiti za odabir najbližeg dostupnog promjera koji zadovoljava zahtjeve.
Je li peć za kaljenje opruga potrebna za sve spiralne opruge?
Većina hladno namotanih opruga ima koristi od niskotemperaturne toplinske obrade za smanjenje zaostalih naprezanja nakon oblikovanja. Opruge izrađene od tvrdo vučene žice ili nehrđajućeg čelika mogu se koristiti bez kaljenja u primjenama s niskim naprezanjem. Međutim, opruge visoke čvrstoće, posebno one koje se koriste u automobilskoj ili zrakoplovnoj industriji, obično zahtijevaju kontrolirani proces kaljenja kako bi se postigla potrebna mehanička svojstva i spriječio preuranjeni kvar.
Koliko mi je osi potrebno na CNC stroju za oblikovanje opruga?
Za osnovne tlačne opruge dovoljne su 3 osi. Za većinu uobičajenih tipova opruga, uključujući produženje i jednostavnu torziju, 5 osi vam daje dovoljno slobode. Pri proizvodnji složenih oblika žice ili opruga s različitim nagibom, 10 ili više osi nudi najveću fleksibilnost. Broj osi izravno je povezan sa složenošću opruga koje možete proizvesti bez mijenjanja alata.
Proizvodnja visokokvalitetnih spiralnih opruga sistemski je izazov. Dobavljač materijala, stroj, alat, proces toplinske obrade i protokoli inspekcije moraju raditi zajedno. Stroj nije jedini faktor, ali je faktor koji vam daje najveću kontrolu nad geometrijom i konzistencijom opruge.
Pravi stroj za vaše poslovanje ovisi o obujmu proizvodnje, asortimanu proizvoda i materijalima koje namjeravate obrađivati. Namjenski strojevi za namotavanje ističu se velikim volumenom i jednostavnom geometrijom. Višeosni strojevi za oblikovanje pružaju svestranost za preuzimanje šireg spektra poslova. Strojevi bez ekscentra minimiziraju vrijeme postavljanja za proizvodnju velike količine miješanja, male količine.
Kojim god putem krenuli, uložite u rutinu održavanja. Disciplinirani raspored provjera, dosljedno podmazivanje i proaktivna zamjena alata isplaćuju se smanjenjem vremena zastoja i poboljšanom kvalitetom opruge. Industrija opruga nagrađuje proizvođače koji se fokusiraju na dosljednost, točnost i dugoročnu pouzdanost.
Ako proširujete svoje sposobnosti ili nadograđujete postojeću opremu, prvo stvorite jasnu sliku o ciljanim vrstama i volumenima opruga. Stroj koji zaslužuje svoje zadržavanje je onaj koji odgovara vašoj stvarnoj proizvodnoj stvarnosti, a ne onaj s najdužim popisom značajki.
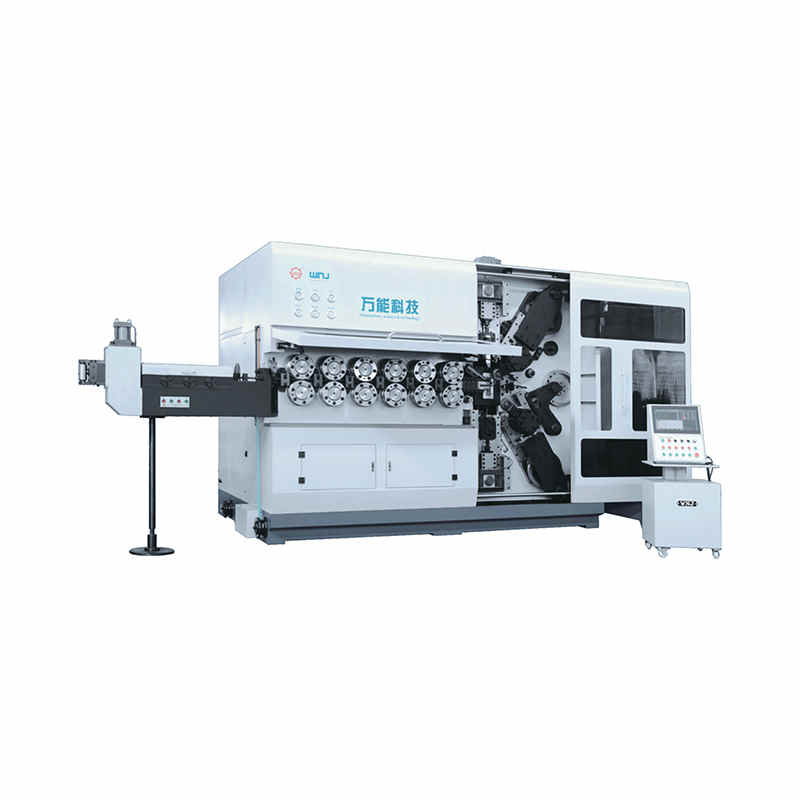
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje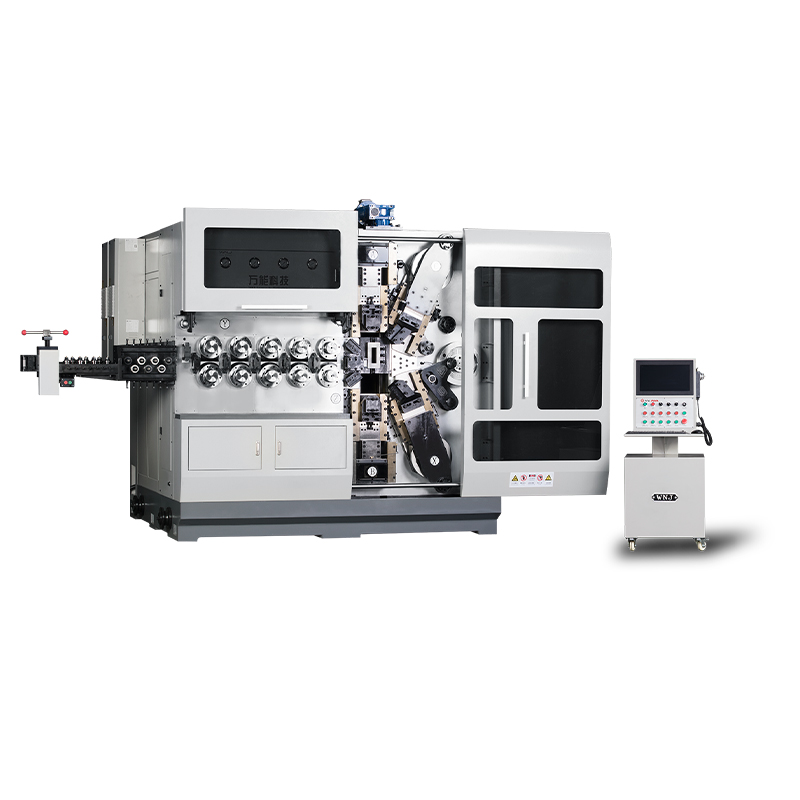
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje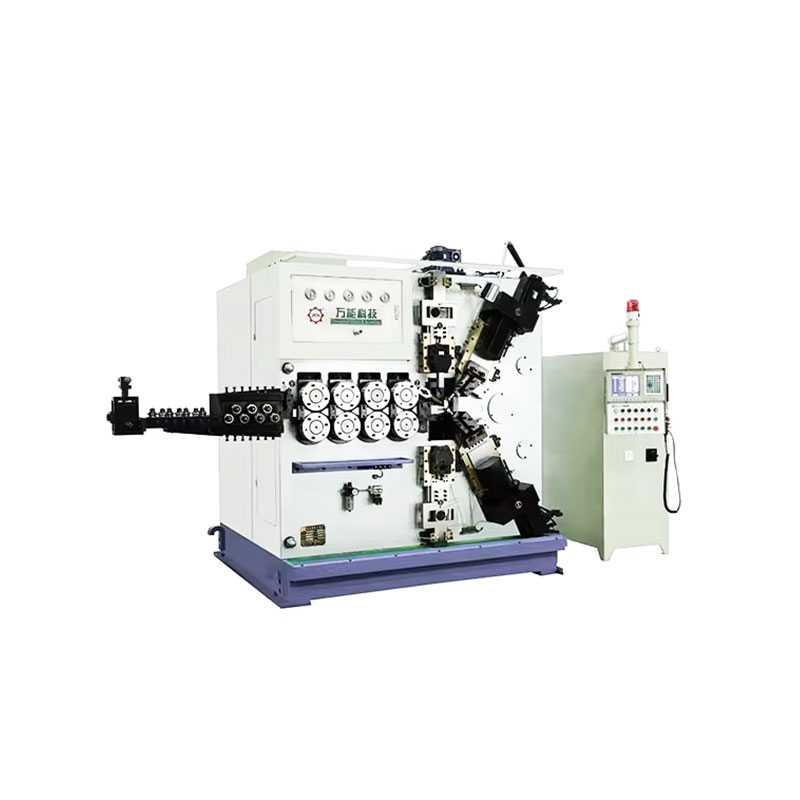
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje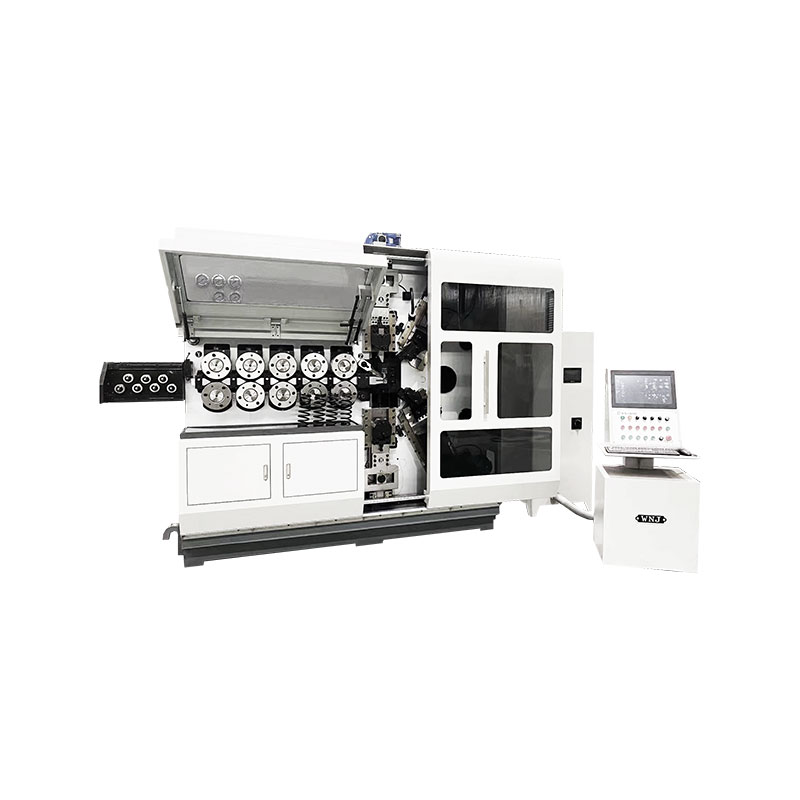
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje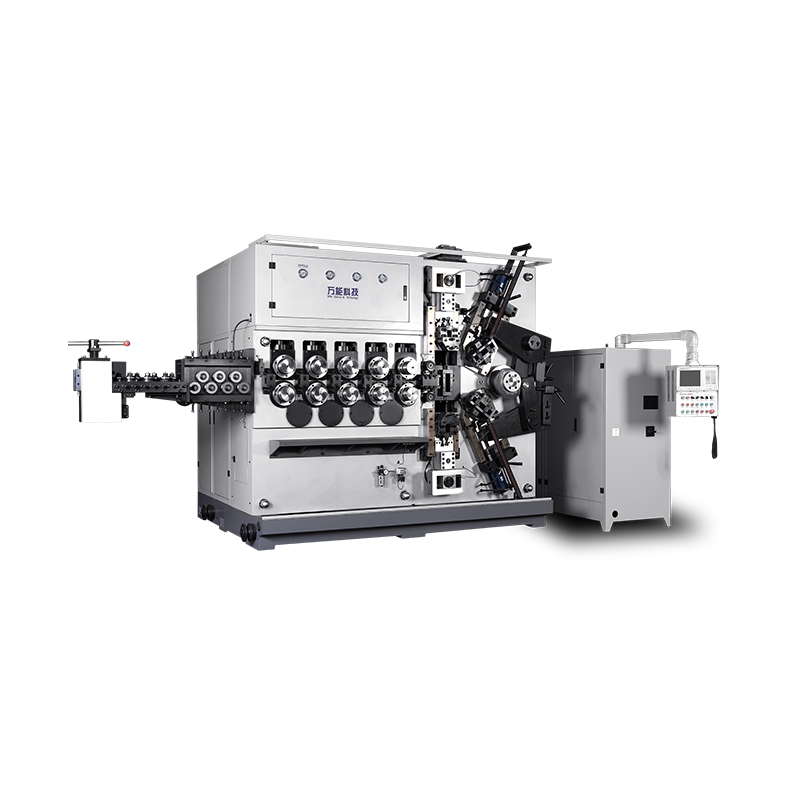
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje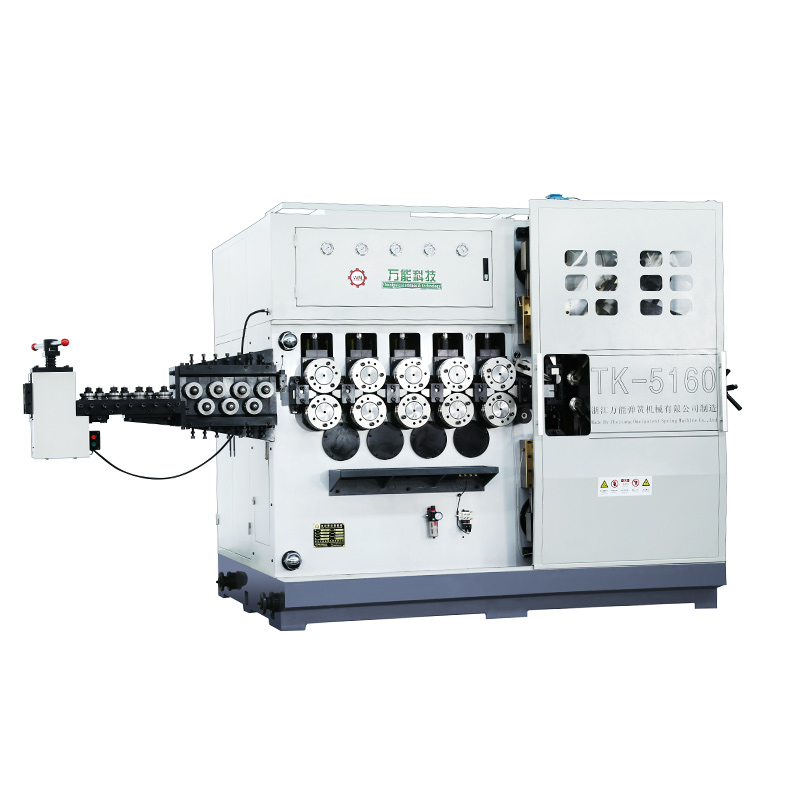
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje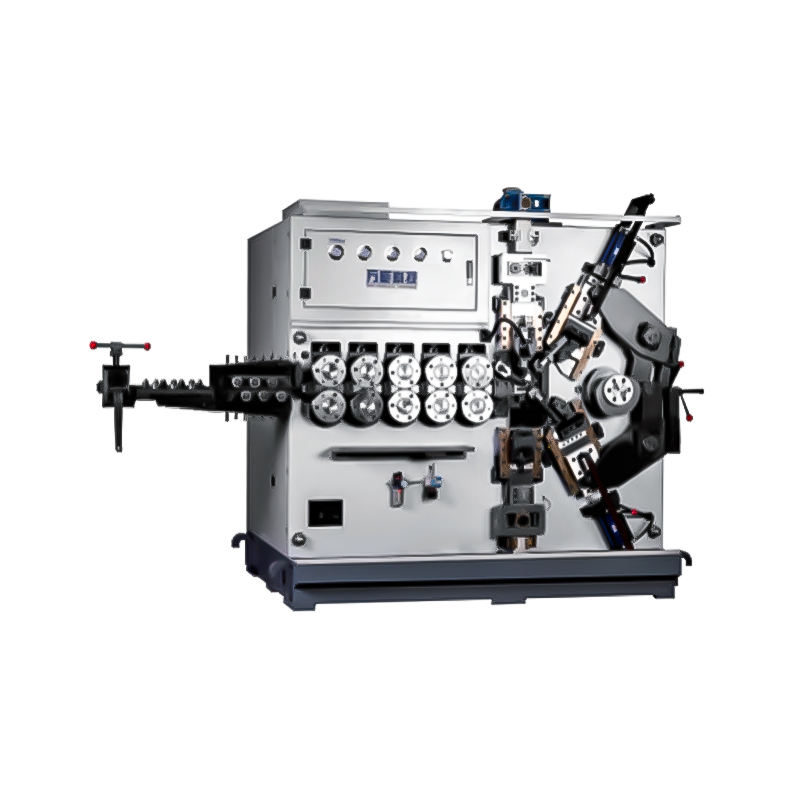
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod