Jezik

Savijanje žice je kontrolirana plastična deformacija i funkcionira samo kada upravljate s tri varijable u isto vrijeme: oslonac, radijus savijanja i povratni povrat. Poduprite žicu s obje strane zavoja tako da se deformacija dogodi točno tamo gdje želite. Držite unutarnji radijus iznad minimuma koji materijal može tolerirati. Zatim se presavijte za izmjerenu količinu tako da se žica vrati do kuta koji vam je zapravo potreban. 1 mm žarena bakrena žica pratit će vaše prste. Šipka od opružnog čelika kaljena u ulju od 5 mm će puknuti s vanjske strane uskog savijanja osim ako se radijus, stanje i smjer savijanja ne isplaniraju prije nego što je bilo koji alat dotakne.
Ovaj vodič pokriva mehaniku iza savijanja, bitne brojke polumjera, ponovljivu metodu ručnog savijanja, kako se ponašaju uobičajeni žičani materijali i točku u kojoj ručna savijačica prestaje biti praktična i preuzima CNC stroj za savijanje žice. Svaki broj ovdje je početna točka za probno savijanje, a ne zamjena za jedno.
Kada se žica savija, vanjski dio krivulje rasteže se, a unutarnji sabija. Srednji sloj, nazvan neutralna os, zadržava svoju izvornu duljinu. Broj koji odlučuje hoće li savijanje preživjeti je naprezanje na vanjskoj površini, a brzo se izračunava:
Površinska deformacija = d / (2R d) , gdje d je promjer žice i R je unutarnji polumjer savijanja.
Ta tri rezultata objašnjavaju većinu napuknutih savijanja u radionici: previše istezanja, premalog radijusa, u materijalu koji gotovo da i nema više duktilnosti. Izvucite dopušteno naprezanje na savijanje iz podatkovne tablice dobavljača žice i usporedite ga s izračunatom brojkom prije nego što predate seriju. Svako savijanje također stvrdnjava žicu na tom mjestu, tako da žica koja se jednom čisto savije može puknuti ako je više puta otvarate i zatvarate na istoj točki.
Minimalni radijus savijanja obično se piše kao višekratnik promjera žice, jer žica od 1 mm i žica od 6 mm izrađene od iste legure nemaju istu apsolutnu granicu radijusa. Donja tablica navodi tipične početne vrijednosti koje se koriste u oblikovanju žice i izradi opruga. Tvrđe ćudi povećavaju broj; predgrijavanje ili žarenje povlači prema dolje.
| Materijal žice | Minimalni unutarnji radijus | Praktična napomena |
|---|---|---|
| Žareni bakar, mesing | 0,5d do 1d | Vrlo popustljiv, s niskim oprugama |
| Meki čelik, žaren | 1d do 2d | Pazite na narančinu koru na gustom temeljcu |
| Nehrđajući 304, 316 žaren | 1d do 2d | Rad se brzo stvrdne, savijte se jednom |
| Fosforna bronca, proljetni temper | 3d do 4d | Umjereno opruga, čisti rubovi |
| Glazbena žica, opružni čelik kaljen u ulju | 4d do 6d | Visoka zatezna čvrstoća, visoka opruga |
Ako je dizajnu potreban radijus uži od dopuštenog u tablici, imate tri mogućnosti: prijeđite na mekši temperament, prethodno zagrijte zonu savijanja kako biste smanjili granicu tečenja ili promijenite promjer žice i upotrijebite dvije tanje žice gdje je planirana jedna deblja žica.
Čim se sila savijanja oslobodi, elastični dio deformacije se oporavlja i zavoj se otvara. Ovo je springback, a to nije mali učinak. U praksi, količina varira s temperamentom i omjerom polumjera savijanja i promjera žice.
Pouzdana metoda je savijanje jednog ispitnog komada na ciljni kut, mjerenje onoga što ste zapravo dobili i izračunavanje faktora prekomjernog savijanja: faktor prekomjernog savijanja = ciljni kut / postignuti kut. Zatim pomnožite svaki kut u poslu s tim faktorom. Ako je cilj od 90 stupnjeva izašao na 82 stupnja, faktor je 1,098, tako da programirate 99 stupnjeva da sletite na 90. CNC programi za savijanje pohranjuju ovu kompenzaciju kao vrijednost korekcije i primjenjuju je po savijanju, zbog čega će stroj koji dobro kompenzira držati kut dugo nakon što ručni operater prestane ponovno provjeravati svaki dio.
Slobodno savijanje radi za prototipove i popravke, ali se ne ponavlja. Slijed u nastavku drži ručno savijeni dio blizu crteža, a ista se logika prenosi izravno na strojno programiranje.
Korisni ručni alati za ovaj rad uključuju kliješta s okruglim vrhom za male promjere, kliješta s paralelnim djelovanjem koja drže čeljusti pravokutnim u odnosu na žicu, savijač za hickey za pometanje u stilu cijevi, blok od tvrdog drva i čekić za nježne krivulje preko oblika i prešu za sjenice kada je žici od 4 mm do 8 mm potrebno više poluge nego što vaš zglob može pružiti.
Izbor materijala mijenja savijanje mnogo više nego što većina ljudi očekuje, i to je prva stvar koju treba popraviti prije nego što se raspravlja o radijusu ili alatu.
Opterećenje savijanja raste otprilike s kvadratom promjera, tako da skok s žice od 2 mm na 4 mm nije dvostruko veći napor, bliže je četiri puta. Taj jedinstveni odnos objašnjava zašto se alati tako naglo mijenjaju kako žica postaje deblja.
Drugi ograničavajući faktor je ponavljanje. Ručno savijanje je u redu za deset dijelova; posao koji radi na tisućama identičnih oblika žice treba stroj koji reproducira slijed savijanja bez prosudbe operatera, jer je operater najveći izvor varijacija u svakom ručnom procesu.
CNC stroj za savijanje žice zamjenjuje ruke operatera sa servo pogonjenim sjekirama. Žicu dovodi par valjaka koji mjere duljinu, okreću je vreteno koje postavlja ravninu sljedećeg savijanja i formiraju je pomoću klizača alata ili klinova za savijanje koji se pomiču na programirane položaje. Budući da je svaka os servo kontrolirana, stroj može primijeniti različitu korekciju opruge za svaki zavoj u programu i može ponavljati isti slijed tijekom cijele promjene. Osnovno načelo rada ovih strojeva, uključujući način na koji osi napredovanja, rotacije i savijanja surađuju, objašnjeno je u ovom vodič za rad stroja za savijanje .
Dvije mogućnosti su najvažnije kada prelazite s ručnog savijanja na stroj. Prvo, kontrola duljine: valjci za uvlačenje drže duljinu reza na djelić milimetra, tako da udaljenosti od savijanja do savijanja u dijelu s više savijanja ostaju dosljedni. Drugo, kontrola kuta: servo igle za savijanje mogu držati kut savijanja unutar nekoliko desetinki stupnja nakon što se podesi vrijednost opruge, što je daleko čvršće od provjere kutomjerom na stolu.
 ZW-480 CNC STROJ ZA SAVIJANJE ŽICE S 4 OSI ZW-480 CNC STROJ ZA SAVIJANJE ŽICE S 4 OSI Pogledajte proizvod →
Četveroosni stroj ovog tipa pokriva većinu dvodimenzionalnih oblika žice i jednostavnih trodimenzionalnih dijelova: pomicanje, rotacija i dva smjera savijanja. Za trgovine koje proizvode kuke, kopče, ručke, okvire i jednostavne žičane police, ta je konfiguracija obično dovoljna.
O pravom broju osi odlučuje geometrija dijela, a ne veličina proračuna. Koristan način za planiranje je brojanje koliko neovisnih pokreta treba žici.
 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA Pogledajte proizvod →
Savijačica s pet osi uobičajeni je korak naprijed kada žičani oblik ima zavoje koji se izvijaju izvan ravnine, kao što je pričvrsna kopča s pomaknutom nogom ili okvir s presavijenim kutom. Dobavljači automobila i mobilnosti često specificiraju ovu klasu strojeva jer okviri sjedala, spojne šipke i krajevi kabela kombiniraju nekoliko ravnina savijanja u jednom dijelu; zahtjevi za taj sektor sažeti su u automobilske i mobilne aplikacije za oblikovanje žice pregled.
Većina nedostataka savijanja praćenih unatrag do serije postavljeni su na početku ciklusa, a ne u sredini. Prođite kroz ovaj popis prije nego što se odjavi prvi dobar dio.
 SLB-2800 STALAK ZA DODAVANJE ŽICE Dodatne informacije Pogledajte proizvod →
Hardver za opskrbu žicom dio je procesa savijanja, a ne dodatak. Stalak za hranjenje s pogonom ili slobodnim kretanjem s kontroliranom napetosti uklanja veliki udio varijacija u duljini koje se pojavljuju kao odbačeni dijelovi tri sata u smjeni.
Kada savijanje krene krivo, simptom obično ukazuje na jedan od malog broja uzroka. Tablica u nastavku spaja uobičajene nedostatke s ispravkom koji ih najbrže rješava.
| kvar | Vjerojatni uzrok | Prva korekcija |
|---|---|---|
| Pukotina ili rascjep na vanjskoj strani zavoja | Radijus ispod minimuma materijala ili je žica već otvrdnuta | Povećajte radijus ili prijeđite na mekši temperament |
| Kut drifts cross run | Vrijednost opruge preniska, promjena napetosti žice, istrošenost alata | Ponovno ispitajte oprugu, stabilizirajte napetost kalema |
| Zavoj se uvija izvan ravnine | Os rotacije nije poravnata, nedovoljan oslonac u blizini zavoja | Ponovno kalibrirajte rotaciju, dodajte vodilicu blizu alata |
| Spljošteni ili ovalni dio na zavoju | Radijus zatika premali, pritisak stezanja previsok | Uskladite zatik s 2R, smanjite silu stezanja |
| Gotova duljina kratka ili duga | Dodatak za savijanje zanemaren, proklizavanje posmaka | Dodajte dopuštenje za savijanje ravnoj duljini, provjerite prianjanje valjka |
Zavoj koji izgleda ispravno nije zavoj koji mjeri ispravno. Tri provjere uhvate gotovo sve.
Učestalost uzorkovanja treba slijediti proces, a ne kalendar. Stabilan rad s ustaljenom povratnom vrijednošću može se provjeriti svakih pedesetih dijelova; serija koja je upravo postavljena ili koja koristi novu seriju žice zaslužuje provjeru prvog artikla i provjeru pri svakoj promjeni alata.
Stegnite žicu u škripac s mekim čeljustima ili je držite uz fiksnu iglu, a zatim povucite slobodni kraj oko okruglog oblika. Promjer obrasca trebao bi biti blizu dvostrukog unutarnjeg polumjera koji želite, jer će žica odskočiti i lagano se otvoriti. Prvo označite liniju savijanja od referentne točke kako bi dio ostao dimenzijski dosljedan.
Ovisi o materijalu i stanju, a obično se navodi kao višekratnik promjera žice. Žareni bakar može prihvatiti pola promjera; glazbena žica i opružni čelik kaljen u ulju obično trebaju četiri do šest promjera. Uvijek potvrdite prema tablici s podacima dobavljača žice za određenu seriju.
Radije izmjerite nego pogađajte. Savijte ispitni komad, zabilježite kut koji ste postigli i podijelite ciljni kut s tim brojem. Tipično obnavljanje kreće se od jednog do tri stupnja na žarenom bakru i do petnaest stupnjeva na tvrdom opružnom čeliku, tako da je multiplikator najvažniji za žicu visoke rastezljivosti.
Da, u granicama. Klase u rasponu od 0,5 mm do 2 mm savijaju se dobrim kliještima i šablonom ako je radijus velik. Iznad toga, silu i opružni povrat postaje teško kontrolirati, a rizik od pucanja na vanjskoj strani zavoja naglo raste.
Vanjska površina je premašila opterećenje koje materijal može podnijeti. Tri uobičajena razloga: unutarnji radijus je manji nego što to dopušta materijal, žica je već očvrsnuta ranijim postupkom ili je stanje pretvrdo za primjenu. Izračun površinskog naprezanja s d / (2R d) brzo pokazuje koliko je dizajn otišao preko granice.
Samo kada je traženi radijus čvršći nego što materijal dopušta u svojoj trenutnoj temperamentu, ili kada je žica dovoljno debela da opterećenje za oblikovanje postane nepraktično. Lokalno zagrijavanje smanjuje granicu tečenja u zoni savijanja, ali također mijenja svojstva te zone, tako da dijelove koji nose opterećenje treba ocijeniti naknadno, a ne pretpostaviti da su u redu.
Savijanje proizvodi diskretne kutove i oblike na žici koja prolazi kroz stroj. Namatanje proizvodi kontinuiranu spiralu, gdje je žica omotana oko koraka i promjera koji obično zahtijevaju sljedeći korak za smanjenje naprezanja. Mnogi strojevi rade s oboje, ali alati, strategija upravljanja i fokus tolerancije su različiti.
Izrežite nakon posljednjeg savijanja, ostavite dovoljno ravne duljine da alat za rezanje uhvati bez povlačenja dijela i postavite korekciju opruge na posljednjem savijanju odvojeno od ranijih. Konačno savijanje obično treba najviše kompenzacije jer dio više nije sputan ostatkom oblika žice.
Žica za savijanje dobro se svodi na četiri odluke koje se donose redom: materijal i stanje, unutarnji radijus izmjeren u odnosu na formulu za naprezanje, vrijednost prekomjernog savijanja uzeta iz stvarnog ispitnog komada i postupak koji odgovara količini. Deset dijelova pripada klupi s šablonom. Deset tisuća dijelova s tri ravnine savijanja pripada servo pogonjenoj savijačici s kontroliranim dovođenjem žice i pohranjenim korekcijama opruge.
Prvo pokrenite probno savijanje. Izmjerite kut, radijus i konačnu duljinu. Ta tri broja vam govore ostaje li posao ručni ili se premješta na stroj i daju vam početne vrijednosti za bilo koji put koji odaberete.
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje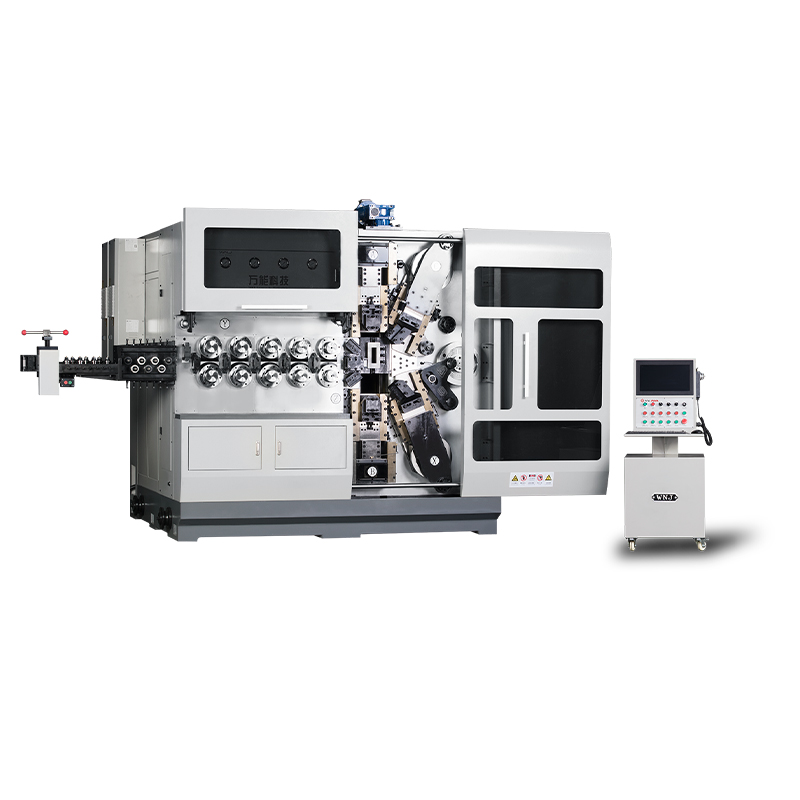
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje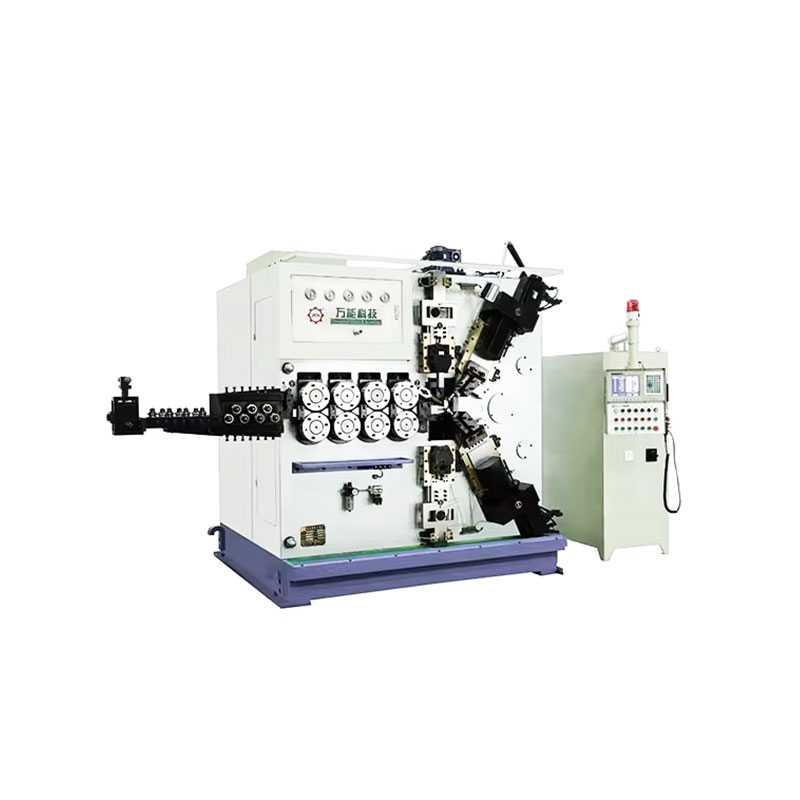
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje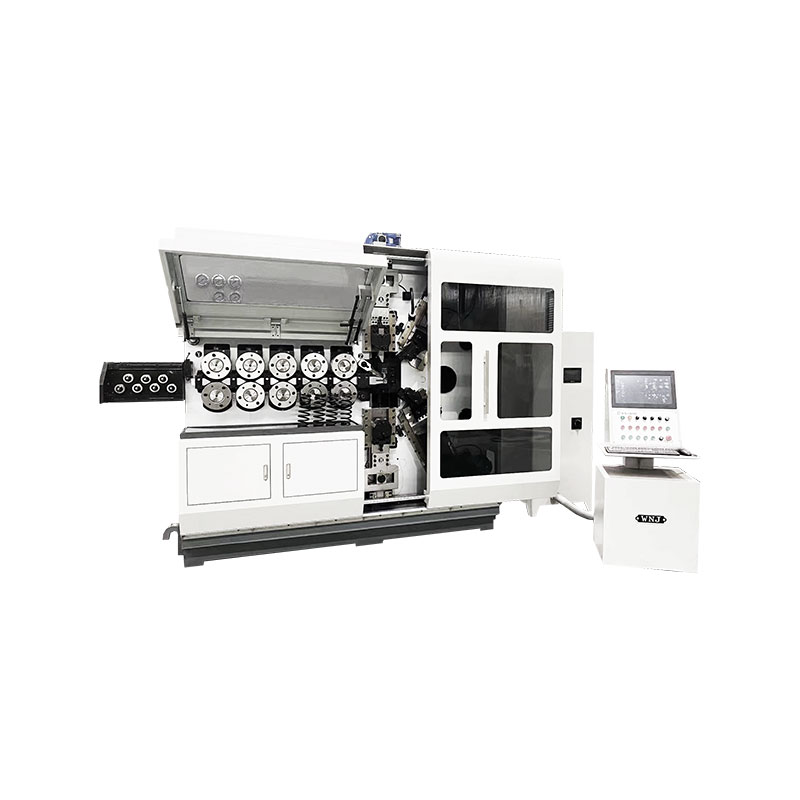
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje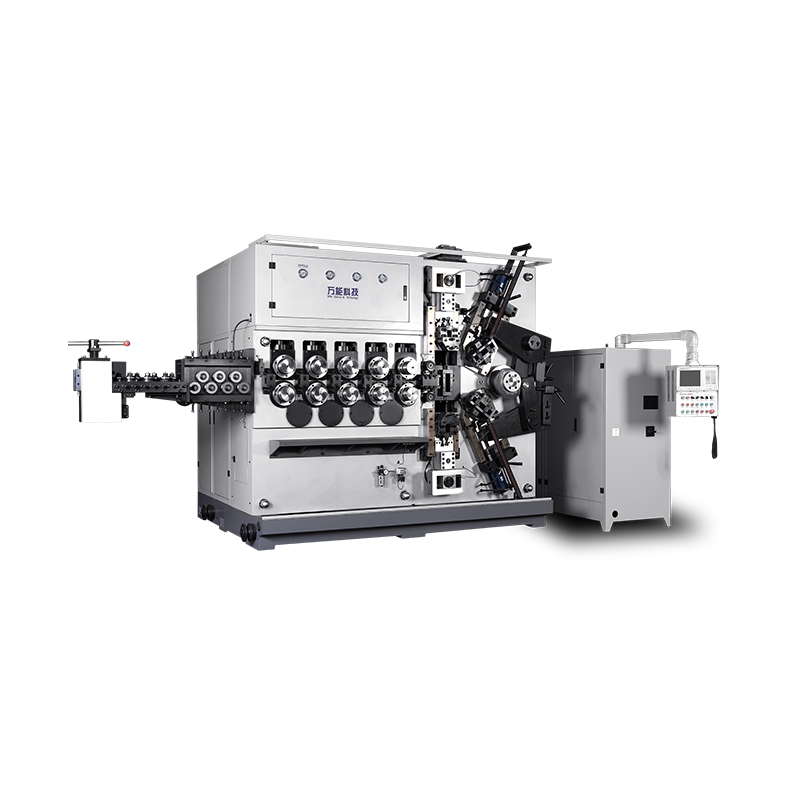
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje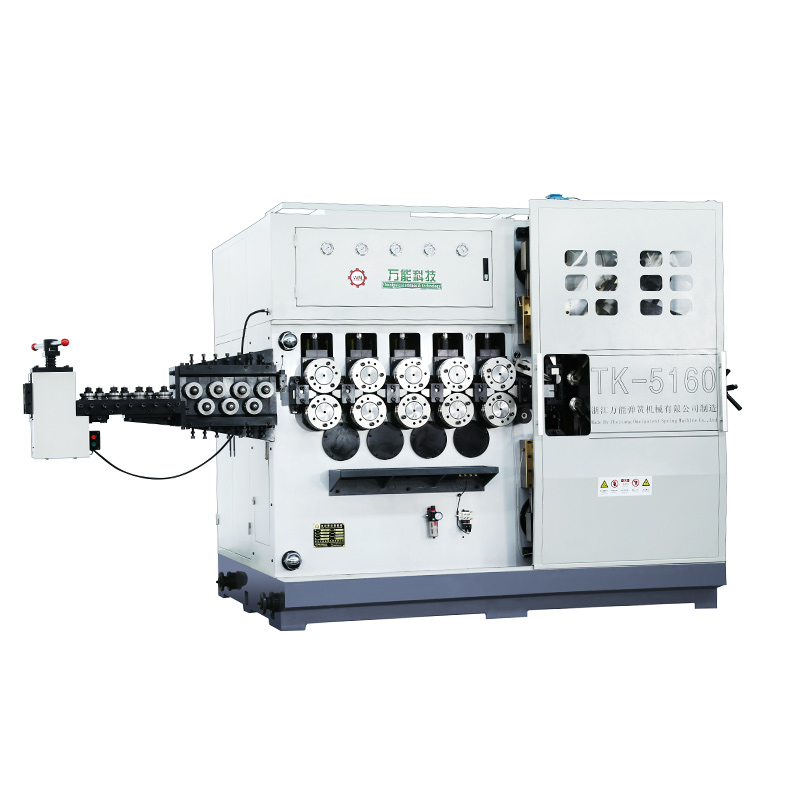
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod