Jezik

Savijanje lima na kočnici daje točna, ponovljiva savijanja kada primijenite četiri dokazana pravila: postavite otvor V-matrice na otprilike osam puta veću debljinu materijala, koristite savijanje zrakom kao zadani postupak, izračunajte tonažu jednom formulom i kompenzirajte opružni povrat prije nego otpustite prvi dio. Proizvođači koji preskaču ove osnovne odluke suočavaju se s napuknutim prirubnicama, pomicanjem kuta, alarmima za preopterećenje i otpadnim prazninama. Proizvođači koji ih primjenjuju održavaju kutnu konzistentnost unutar /-0,5 stupnjeva i pozicioniranje unatrag na /-0,02 mm na modernoj CNC opremi.
Ovaj vodič pokriva vrste kočnica za preše, redoslijed savijanja korak po korak, dodatke za savijanje i formule tonaže, odabir matrica i probijača, ograničenja materijala, kontrolu preciznosti, planiranje održavanja i točku u kojoj bi radionica za izradu lima trebala dodati CNC kapacitet savijanja žice. Posljednji odjeljak odgovara na najčešća pitanja koja postavljaju kupci i operateri.
Presa kočnica steže ravni metalni lim između gornjeg izbijača i donjeg V-matrice, zatim tjera izbijač prema dolje kontroliranom silom ili položajem dok se lim plastično ne deformira do ciljanog kuta. Stražnji mjerač pomiče lim do točne linije savijanja prije svakog poteza, a CNC kontroler sinkronizira kretanje klipa, kontakt matrice i pozicioniranje mjerača. Ono što definira uspješno savijanje nije jednokratno udaranje kuta, već ponavljanje istog kuta na svakom dijelu u seriji.
Četiri odluke određuju najveći dio rezultata: tip stroja, alat, stanje materijala i postupak savijanja.
Kupci danas biraju između četiri glavne pogonske tehnologije. Mehaničke preše koriste zamašnjak i često nemaju punu kontrolu položaja; oni preživljavaju u starim trgovinama za jednostavan, ponavljajući posao. CNC hidraulički strojevi standard su za srednju i tešku proizvodnju jer kombiniraju veliku tonažu s dobrom kontrolom hoda. Servo-električni strojevi pokreću ram pomoću servo motora i kugličnih vijaka, eliminirajući hidrauliku i smanjujući potrošnju energije. CNC hibridni sustavi dodaju prilagodljivo mjerenje kuta i automatsko krunjenje za zahtjevne dijelove.
| Vrsta | Uobičajeni raspon tonaže | Ram ponovljivost | Energetsko ponašanje | Najbolje odgovara |
|---|---|---|---|---|
| Mehanički | 30-400 američkih tona | /-0,05 mm | Zamašnjak, kontinuirani rad | Dugotrajni jednostavni zavoji |
| Hidraulički CNC | 40-2.000 tona | /-0,02 mm | Pumpa radi neprekidno | Teška ploča, dugi dijelovi, promjenjivi hod |
| Servo-električni | 20-220 tona | /-0,01 mm | Motor na zahtjev, oko 50% uštede energije | Tanki i srednji promjeri, čiste trgovine, visoke stope ciklusa |
| CNC hibridni / prilagodljivi | 60-500 tona | /-0,01 mm | Hibridni pogon, umjerena potrošnja | Složeni dijelovi, prilagodljiva kontrola kuta, nisko trošenje alata |
Za radionice koje savijaju lim tanji od 3 mm u srednjim serijama, servo-električna jedinica nudi najbolju točnost po euru. Za debele ploče, duge linije savijanja ili duboke kutije, CNC hidraulički stroj ostaje praktičan izbor jer može primijeniti veliku tonažu u bilo kojoj točki hoda.
Disciplinirani slijed uklanja većinu problema kvalitete prije nego što se pojave. Trgovine koje slijede pismenu proceduru smanjuju otpad prvog dijela i održavaju vrijeme postavljanja predvidljivim.
Duljina ravnog praznog dijela jednaka je dvjema ravnim duljinama prirubnice plus dopuštenje za savijanje. Dodatak za savijanje je duljina luka mjerena duž neutralne osi lima. Neutralna os nalazi se bliže unutarnjoj površini na oštrim zavojima, zbog čega se K-faktor pojavljuje u izračunu.
BA = (pi / 180) x kut savijanja x (unutarnji polumjer K-faktor x debljina materijala)
Za savijanje od 90 stupnjeva u mekom čeliku od 2 mm s unutarnjim polumjerom od 2 mm i K-faktorom od 0,44, dopuštenje je 1,5708 x (2 0,88) = 4,52 mm. Taj mali broj pomiče ravnu veličinu izratka i može pretvoriti inače dobar dio u kratku prirubnicu ako se zanemari.
| Stanje materijala ili savijanja | Tipični K-faktor |
|---|---|
| Meki bakar, žareni aluminij, vrlo mekana svojstva | 0,45-0,50 |
| Hladno valjani meki čelik | 0,40-0,44 |
| Nehrđajući čelik 304 | 0,40-0,44 |
| Tvrdi aluminij kao što je 6061-T6 | 0,33-0,40 |
| Veliki radijus gdje je radijus veći od pet puta debljine | Približava se 0,50 |
Svaki metal se vraća nakon što se udarac podigne. Opružni kut je razmak između savijenog kuta i programiranog kuta. Standardno rješenje je lagano prekomjerno savijanje, što dobro funkcionira za meki čelik, ili prebacivanje sa zračnog savijanja na dno, čime se lim u potpunosti pritišće u matricu i mehanički smanjuje elastični oporavak.
| Materijal | Raspon opruge | Praktična napomena |
|---|---|---|
| Blagi čelik | 1-3 stupnja | Obično se može ispraviti prekomjernim savijanjem u programu |
| Nehrđajući čelik 304 | 5-10 stupnjeva | Radom otvrdnuti nehrđajući čelik više se vraća; dno pomaže |
| Aluminij 5052-H32 | 2-4 stupnja | Niska varijacija unutar serije |
| Aluminij 6061-T6 | 1-3 stupnja | Oštri radijusi mogu puknuti prije nego što povratni povrat postane važan |
| Čelik visoke čvrstoće 780 MPa | 8-15 stupnjeva | Koristite adaptivno mjerenje kuta ako je dostupno |
Alati su ono gdje se dobiva ili gubi kvaliteta metalnog lima. Istrošeni vrh bušilice stvara vidljivu liniju na svakom dijelu. Matrica koja je preuska za materijal puca na vanjskoj površini. Probijač gusjeg vrata potreban je kada prirubnica mora osloboditi alat nakon savijanja. Najkorisnije pravilo za odabir matrice je pravilo V-otvora: podijelite V-otvor s debljinom materijala. Omjer bi trebao biti između 6 i 12, s 8 kao zadanom za meki čelik.
| Parametar | Savijanje zraka | Dobijanje dna | Kovanje novca |
|---|---|---|---|
| Kontakt alata | Samo tri boda | List utisnut u matricu | Potpuni pritisak ispod površine lista |
| Relativna tonaža | 1x osnovna linija | Otprilike 3-4x zračno savijanje | 5-10x zračno savijanje |
| Točnost kuta | /-0,5 stupnjeva tipično | /-0,25 stupnjeva s jednolikim materijalom | Vrlo visoka, ograničena krutošću stroja |
| Osjetljivost na promjene debljine | Niska do srednja | visoko | srednje |
| Tipična upotreba | Opća izrada, zadani izbor | Dijelovi kojima je potreban oštar unutarnji kut | Mikro zavoji, tanki kundak, precizni kutovi |
Industrijska standardna formula za zračno savijanje mekog čelika povezuje silu s debljinom materijala i otvorom matrice. Donja formula daje kilonewton po metru duljine savijanja za čelik s vlačnom čvrstoćom blizu 450 MPa.
P (kN po metru) = 650 x (debljina u mm) x (debljina u mm) / (V-otvor u mm)
Za pretvorbu u metričke tone sile, rezultat podijelite s 9,81. Za meki čelik od 3 mm preko matrice od 24 mm, izračun je 650 x 9 / 24 = 243,75 kN po metru, ili oko 24,8 tona po metru. Dio s prirubnicom od 1,2 m treba 292,5 kN, otprilike 29,8 tona, prije bilo kakvog sigurnosnog faktora. Kupnja stroja nosivosti 30 tona ne ostavlja prostora za glavu; model od 40 tona je realan izbor.
| Debljina (mm) | Preporučeni V-otvor (mm) | Sila (kN/m) | Sila (tona/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
Za nehrđajući čelik pomnožite rezultat s 1,4 do 1,6. Za aluminij 5xxx pomnožite s 0,7 do 0,8. Za čelik visoke čvrstoće od 780 MPa, pomnožite s 1,7 do 2,2. Ovi čimbenici odražavaju razliku u vlačnoj čvrstoći u usporedbi s mekim čelikom.
Svaki materijal ima pod ispod kojeg će puknuti na liniji savijanja. Tablica daje minimume zračnog savijanja za uobičajene stupnjeve. Ovo su početne točke: oštriji vrh bušilice, manji V-otvor ili savijanje paralelno sa zrnom, sve to povećava praktični minimalni radijus.
| Materijal | Minimalni unutarnji radijus (zračno savijanje) | Faktor tonaže u odnosu na meki čelik | Ključni oprez |
|---|---|---|---|
| Hladno valjani meki čelik | 0,5-1,0 x T | 1.0 | Savijte poprečno za vidljive rubove |
| Nehrđajući čelik 304 | 1,5-2,0 x T | 1,4-1,5 | Radom očvrsnute ploče trebaju veći radijus |
| Aluminij 5052-H32 | 0,5-1,0 x T | 0.7 | Dobra sposobnost oblikovanja u temperatu H32 |
| Aluminij 6061-T6 | 2,0-3,0 x T | 0.7 | Oštri radijusi uzrokuju pucanje; razmotrite O-temper za tvrdi oblik |
| visoko-strength steel 780 | 2,0-3,0 x T | 1.7-2.2 | visoko springback and edge micro-cracks possible |
Tolerancija debljine materijala također stvara varijaciju kuta. Kod zračnog savijanja, lim koji je 0,1 mm deblji od nominalnog može pomaknuti kut za jedan stupanj ili više jer dubina probijanja koja je funkcionirala za nominalnu debljinu sada čini drugačiji kut. Zbog toga je prilagodljiva kontrola s kutnom povratnom spregom uobičajena u preciznim radovima na limovima za preše.
Presa je onoliko precizna koliko je precizan i njezin sustav pozicioniranja. Stražnji mjerač kontrolira udaljenost od linije savijanja do referentnog ruba, a njegova ponovljivost izravno utječe na duljinu prirubnice. Osnovni strojevi imaju dvoosno mjerilo; proizvodni strojevi dodaju R-os za visinu i graničnike Z-osi za različite širine dijelova. 4 1-osni stražnji mjerač praktični je minimum za fleksibilnost u radionici.
Za visoko precizan rad, alat držite paralelno s klinkom. Čak i neusklađenost od 0,1 mm između probijača i matrice na duljini od 2 m proizvest će nagnuti kut. Koristite precizno brušene matrice i provjerite paralelnost prilikom postavljanja novog alata.
Preše podržavaju gotovo svaku industriju metalnih proizvoda jer proizvode jednostavne, jake, isplative oblike od ravnog lima. Popis izrade je dugačak, a svaki sektor dodaje svoje vlastite tolerancije i površinske zahtjeve.
For mobilnosti i automobilske primjene , trend prema električnim vozilima povećao je potražnju za preciznim čeličnim zavojima visoke čvrstoće jer kućišta baterija i strukturni nosači zamjenjuju dijelove koji su prije bili zavareni.
Većina kvarova na prešama nije iznenadna; prvo se pojavljuju kao pomicanje kuta, ogrebotine ili neobičan zvuk. Jednostavan registar grešaka pomaže u brzoj identifikaciji izvora.
| Greška | Vjerojatni uzrok | Praktičan popravak |
|---|---|---|
| Nedosljedan kut preko šarže | Materijal thickness shifts, springback not compensated | Koristite zračno savijanje s kontroliranom dubinom; izmjerite prvi dio iz svake nove serije |
| Pukotine na vanjskoj liniji savijanja | Radijus premali, vlakna paralelna sa zavojom | Povećajte polumjer bušenja; rotirati prazno 90 stupnjeva; ispitati mekšu ćud |
| Iskrivljeni ili iskrivljeni dio | Proboj i matrica nisu paralelni, stražnji krajevi mjerača neporavnati | Provjerite paralelnost klina/matrice; potvrdite da oba prsta mjerača dodiruju list |
| Ogrebotine s donje strane | Neravnine na rubu matrice, prljavi alati, tvrde čestice | Kamenirajte i očistite matricu; skidanje ivica; nanesite zaštitni film |
| Alarm preopterećenja na regulatoru | V-otvor je preuzak ili je tonaža podcijenjena | Ponovno izračunajte s formulom 650; prijeđite na širu matricu |
Fabričke radnje koje savijaju lim često primaju zahtjeve za dijelove oblikovane žicom: spojnice, kuke, igle i žičane nosače koji pripadaju istom sklopu proizvoda. Preše ne mogu učinkovito savijati profile žice, ali CNC strojevi za savijanje žice obrađuju okruglu žicu, ravnu žicu i traku s istom programiranom preciznošću. CNC savijačica žice ravna, uvlači, savija i reže žicu u jednom nizu, što male do srednje serije žice čini isplativim.
Upravljačka logika stroja za savijanje žice ima mnogo toga zajedničkog s kočnicom za prešu: programirate kutove savijanja, duljine dodavanja i kompenzaciju povratnog povrata. Strojevi s više osi kao što je ZW-480 dodaju zakretnu os i ruku za savijanje koje omogućuju složene trodimenzionalne oblike. Za dublje objašnjenje kinematike savijanja pročitajte naš potpuni vodič o radu strojeva za savijanje .
 ZW-480 4-osni CNC stroj za savijanje opružne žice za složene 3D oblike Ovaj savijač žice s četiri osi podržava okretanje i savijanje ruku za zamršene trodimenzionalne oblike. Nudi rad bez nadzora i ekonomičan je za proizvodnju malih do srednjih serija. Pogledajte proizvod →
 ZW-880 8-osni CNC stroj za savijanje opružne žice za visokoprecizan rad S osmoosnim povezivanjem i rotirajućim dodavanjem žice, ovaj model pruža visoku stabilnost i preciznost. Može se nositi sa složenim zadacima oblikovanja i idealan je za radionice koje žele proizvesti kompletne sklopove. Pogledajte proizvod →
 Serija WNJ CNC strojeva za savijanje žice (promjer žice 1–12 mm) Linija ovog proizvođača pokriva promjere žice od 1 do 12 mm s višeosnim spojem. Uključuje globalnu podršku i usluge rezervnih dijelova, što ga čini pouzdanim izborom za integraciju proizvodnje. Pogledajte proizvod →
Dodavanje linije za savijanje žice uz prešu omogućuje radionici da ponudi kompletne sklopove umjesto pojedinačnih dijelova. Cijena postavljanja je niska, a strojevi rade bez nadzora dovoljno da budu ekonomični za serije od nekoliko stotina komada.
Zračno savijanje oblikuje lim s kontaktom na samo tri točke: dva ruba matrice i vrh bušilice. Kut ovisi o dubini bušenja, tako da jedan alat može napraviti mnogo kutova. Bottoming potpuno pritišće lim u V-matricu, što smanjuje oprugu i izoštrava unutarnji kut, ali povećava tonažu tri do četiri puta. Kovanje toliko komprimira materijal da se oblik bušilice utisne u lim; potrebna mu je najveća tonaža i pruža najbolju ponovljivost za tanke materijale. Za većinu metalnih radova s kočnicama, zračno savijanje je ispravno zadano.
Započnite s pravilom osam: za meki čelik koristite V-otvor jednak osam puta debljini materijala. Prijeđite na deset do dvanaest puta za nehrđajući čelik i šest do osam puta za meki aluminij. Šira matrica smanjuje tonažu i proizvodi veći unutarnji radijus; uža matrica povećava tonažu i izoštrava polumjer. V-otvor nikada ne smije biti manji od peterostruke debljine standardnih materijala.
Najjednostavnija metoda je programiranje kuta pregiba koji je jednak izmjerenom povratnom oprugom. Upotrijebite ispitni komad točno od one zavojnice koju ćete koristiti u proizvodnji. Za materijale s visokom povratnom oprugom kao što je nehrđajući čelik ili čelik od 780 MPa, prijeđite na dno ili upotrijebite prešu s prilagodljivim mjerenjem kuta, koja automatski ispravlja dubinu bušenja nakon prvog probnog savijanja.
Upotrijebite formulu P = 650 x 9 / 24 = 243,75 kN po metru, što je otprilike 24,8 tona po metru. Dodajte faktor sigurnosti i izbjegavajte rad preko 80% nazivnog kapaciteta, tako da je preša od 40 tona minimalno razuman izbor za savijanja od jednog metra od mekog čelika debljine 3 mm. Povećajte veličinu stroja ako također savijate nehrđajući ili čelik visoke čvrstoće.
Pukotine nastaju kada vanjska površina dosegne svoju granicu istezanja. Uobičajeni uzroci su radijus probijanja manji od 1,5 puta debljine materijala, savijanje paralelno s valjanim zrnom, otvrdnuti lim iz prethodnog koraka oblikovanja ili V-matrica koja je preuska. Koristite veći radijus, savijte poprečno i potvrdite testom savijanja na otpadu prije proizvodnje.
Servo-električni strojevi odgovaraju limovima do oko 3 mm, s čišćim radom, nižim troškovima energije i boljom ponovljivošću pozicioniranja. CNC hidraulički strojevi ostaju superiorni za debele ploče, duboke dijelove i duge linije savijanja jer stvaraju veliku tonažu kroz cijeli hod. Odaberite servo-električni za precizan rad na malim mjeračima i hidraulički CNC za opću proizvodnju sa širokim rasponom materijala.
Savijanje limova na kočnicama je zreo proces, a tehnologija se nije promijenila u svojim temeljima. Ono što odvaja profitabilne radionice je disciplina: točan odabir matrice, pošten izračun tonaže, testirana kompenzacija povratnog povrata i redovito održavanje alata. Dosljedno primjenjujte ove prakse i preša postaje jedan od najpredvidljivijih strojeva na parketu.
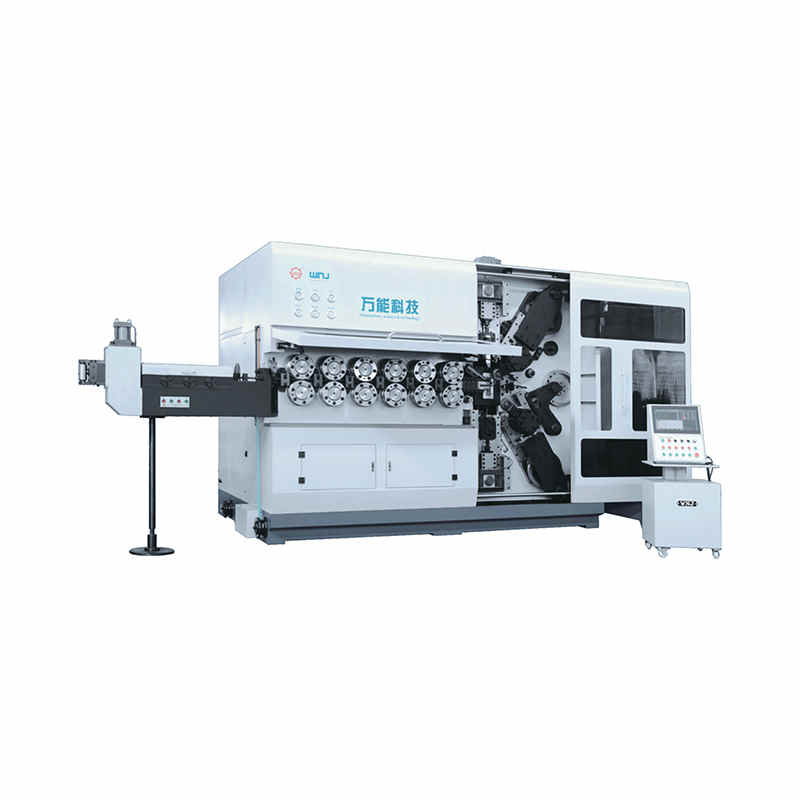
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje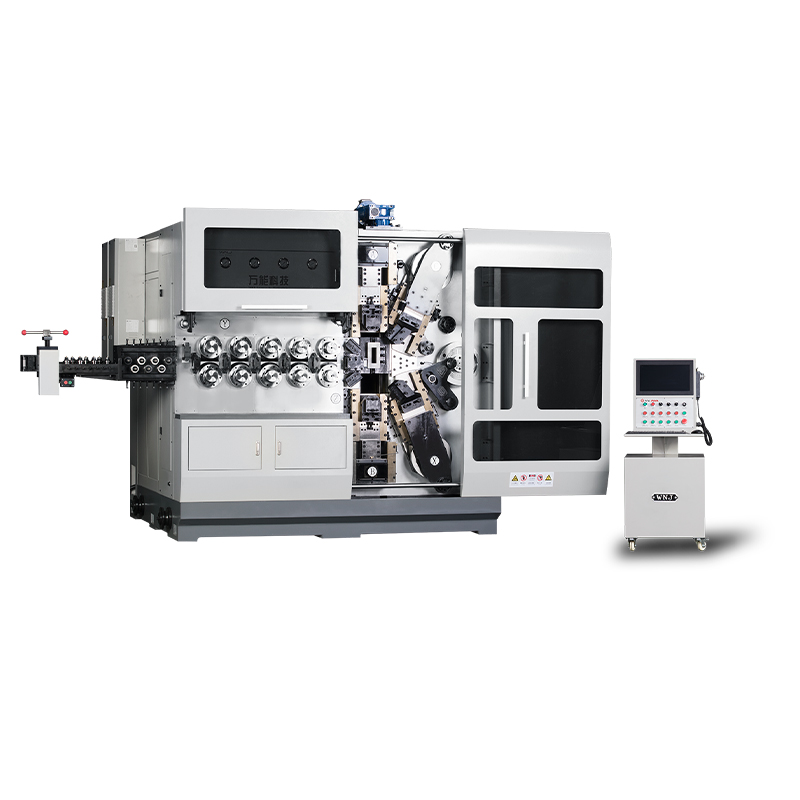
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje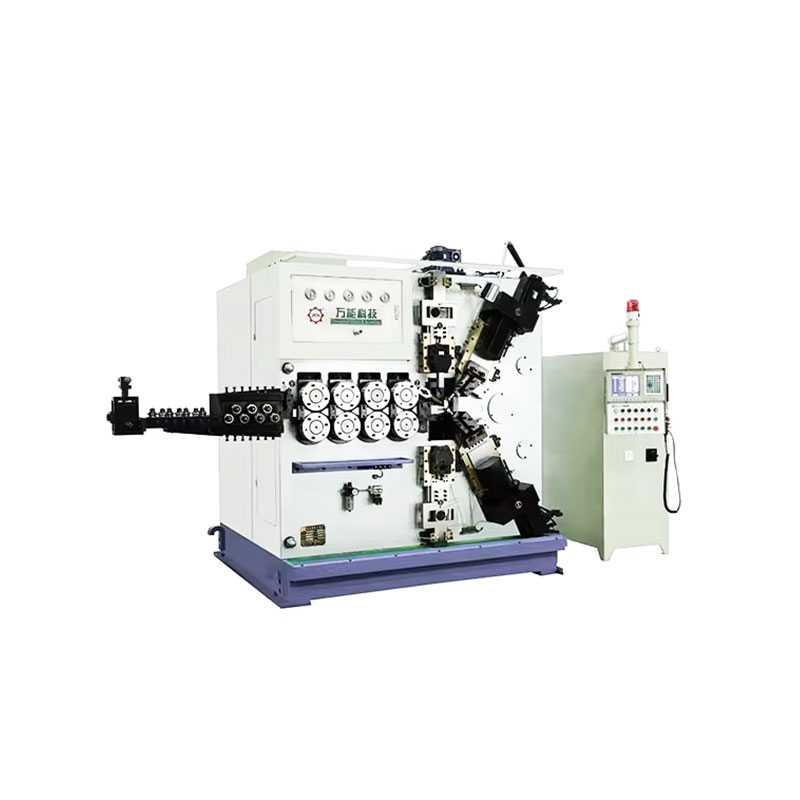
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje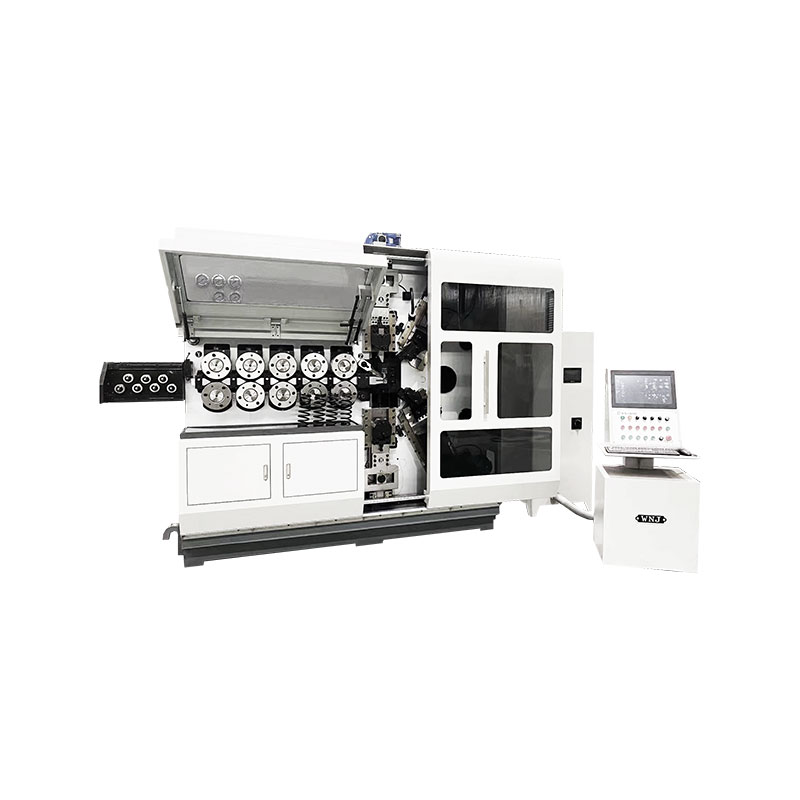
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje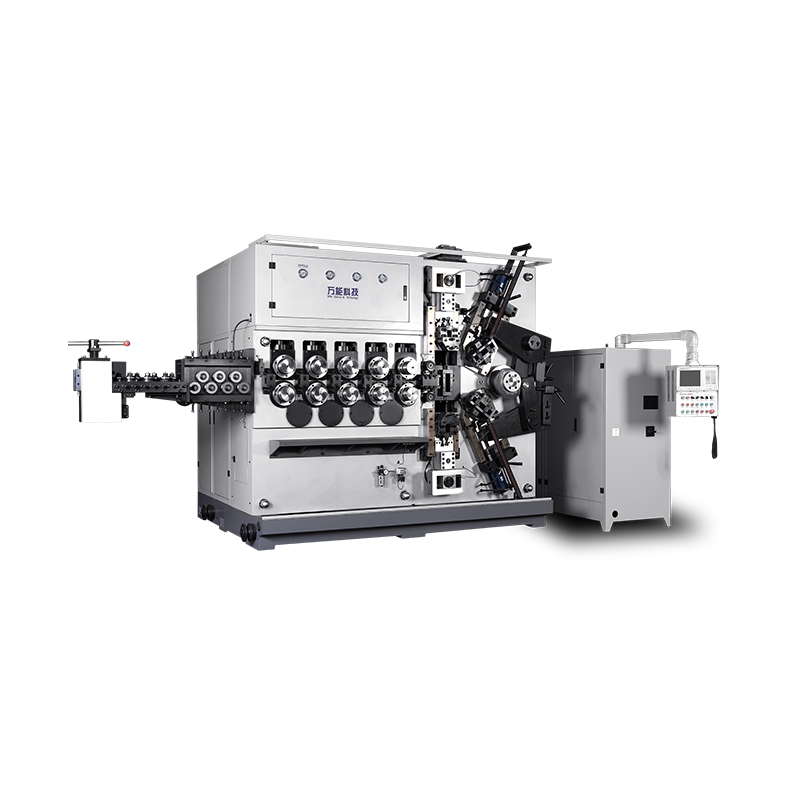
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje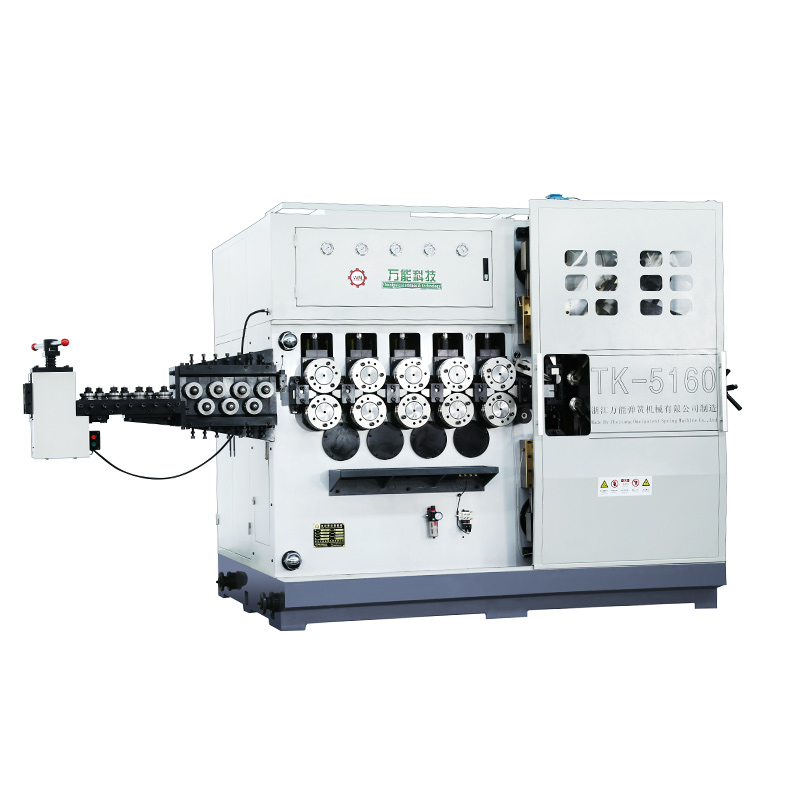
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje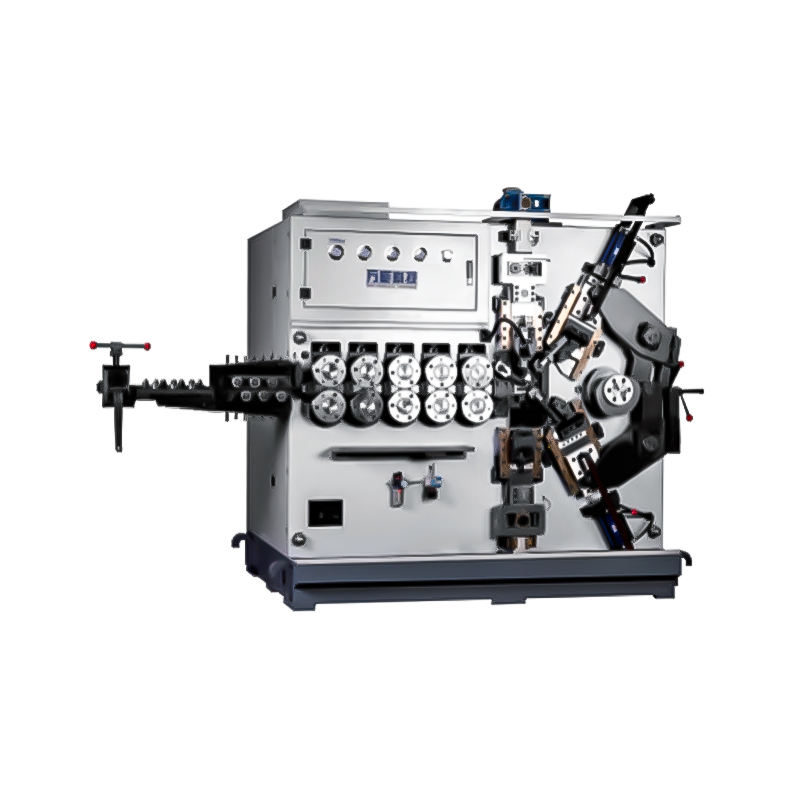
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod