Jezik

Tim za nabavu prosljeđuje crtež s tri broja na njemu: glazbena žica od 2,0 mm, osam namotaja tijela i slobodni kut nogu od 90 stupnjeva. Moment pri punom otklonu mora biti između 0,40 i 0,44 N-m, a dio mora preživjeti 250 000 ciklusa otvaranja i zatvaranja unutar sklopa zasuna sjedala. Prvi uzorci prolaze svaku provjeru. Četiri mjeseca kasnije, terenski rezultati pokazuju pucanje nogu nakon otprilike 40.000 ciklusa, a svaki prijelom nalazi se na istom mjestu: zavoj gdje noga napušta tijelo zavojnice. Kemija žice bila je ispravna. Promjer zavojnice bio je točan. Neuspjeh je zaključio radijus savijanja koji nitko nije mjerio.
Izravan odgovor: torzijska opruga živi ili umire na temelju četiri varijable - vlačne čvrstoće žice i stanja površine, unutarnjeg radijusa savijanja gdje svaki krak izlazi iz tijela, naprezanja savijanja na unutarnjem vlaknu tog savijanja i smanjenja naprezanja primijenjenog nakon namotavanja. Promijenite bilo koju od njih i krivulja zakretnog momenta, slobodni kut i vijek trajanja od zamora pomiču se zajedno.
Ovaj vodič pokriva što te četiri varijable znače na podu radionice, brojke koje vrijedi upisati u specifikaciju, kako moderni CNC strojevi s oprugama održavaju kutove nogu višestruko i uzorke kvarova koji vam govore koji je parametar odstupio. Napisana je za ljude koji moraju potpisati prvi pregled artikla, a zatim braniti tu odluku dvije godine kasnije.
Torzijska opruga pohranjuje energiju tako što je upletena, a ne komprimirana. Zavojnice tijela djeluju kao zavojnice žice pri savijanju, a ne pri uvijanju, dvije noge prenose opterećenje, a kut između tih nogu u mirovanju je slobodni kut. Kada mehanizam okreće jednu nogu u odnosu na drugu, opruga daje otpor, a moment otpora raste otprilike proporcionalno kutu otklona sve dok materijal ne popusti.
Stopa - zakretni moment po stupnju - skalira se s četvrtom potencijom promjera žice i pada linearno s brojem aktivnih zavojnica i srednjim promjerom zavojnice. Taj odnos četvrte snage razlog je zašto promjena promjera žice od 5 posto može pomaknuti okretni moment za više od 20 posto i zašto su certifikati o promjeru žice važniji za torzijske opruge nego za mnoge druge vrste opruga. Modul elastičnosti žice također ulazi izravno: ugljični čelik radi na oko 207 GPa, dok nehrđajući čelik 302 ima blizu 193 GPa, tako da će ravna zamjena materijala bez ponovnog izračuna brzine propustiti prozor okretnog momenta.
Napon savijanja na spoju nogu i tijela izračunava se iz primijenjenog momenta i presjeka žice, a zatim se množi faktorom korekcije koji raste kako savijanje postaje sve čvršće. Jednostavnim jezikom: što je oštriji kut gdje krak napušta zavojnicu, to je veće vršno naprezanje i prije će na unutarnjoj strani tog kuta početi pukotina uslijed zamora. Smjernice za projektiranje obično zahtijevaju unutarnji radijus savijanja od najmanje polovice promjera žice, a dijelovi kritični za zamor često koriste puni promjer žice. Tragovi alata, ogrebotine od matrice i opekline od brušenja na istom kutu također djeluju kao pokretači pukotina, zbog čega stanje površine spada u specifikaciju pored stupnja materijala.
Zavojna opruga može se namotati u smjeru kazaljke na satu ili u suprotnom smjeru. Torzijsku oprugu treba skrenuti u smjeru zatezanja zavojnica, jer se zatezanjem smanjuje unutarnji promjer i zadržava oprugu na mjestu na svojoj osovini ili trnu. Opterećenje na drugu stranu i tijelo se otvara, unutarnji promjer raste, a opruga može otići sa svoje osovine ili se zaglaviti u kućište. Ovaj jedini detalj uzrokuje iznenađujući udio odbačenih proizvoda na montažnoj traci, a obično se uhvati tek kada crtež prikazuje strelicu za utovar i ruku vjetra zajedno.
Tablica u nastavku prikuplja asortimane koje iskusne proljetne trgovine tretiraju kao radni teritorij, a ne kao stroga ograničenja. Vrijednosti izvan ovih raspona nisu automatski pogrešne, ali zaslužuju razgovor o alatima, troškovima inspekcije i granici zamora prije nego što se crtež objavi. Za potpuniju obradu jednadžbi iza momenta i naprezanja, ovo jednadžbe dizajna torzijske opruge i vodič za materijale prolazi kroz redoslijed izračuna korak po korak.
| Parametar | Tipično radno područje | Zašto je važno |
|---|---|---|
| Promjer žice | 0,2 mm do 6 mm | Iznad 6 mm, hladno namotavanje i savijanje nogu zahtijevaju veću snagu stroja i pažljivu podršku alata |
| Indeks opruge (srednji promjer podijeljen s promjerom žice) | 4 do 16 | Ispod 4 žica je prenapregnuta na zavoju; iznad 16 zavojnica je nestabilna i lako se zapetlja |
| Unutarnji radijus savijanja na nozi | 0,5 do 1,0 puta promjer žice | Postavlja faktor korekcije naprezanja, a time i vijek trajanja cijelog dijela od zamora |
| Aktivne zavojnice tijela | 2 do 20 | Manji broj zavojnica naglo povećava brzinu i koncentrira stres |
| Tolerancija slobodnog kuta | plus minus 3 do 8 stupnjeva | Uže trake zahtijevaju provjere kuta tijekom procesa i kontrolirano smanjenje naprezanja |
| Zakretni moment pri nazivnom otklonu | plus ili minus 10 posto je uobičajeno | Pokretan promjerom žice, modulom i brojem svitaka zajedno |
| Ublažavanje naprezanja nakon namotavanja | Otprilike 200 do 300 stupnjeva Celzijusa za hladno namotanu karbonsku i nehrđajuću žicu | Ublažava naprezanje pri oblikovanju bez omekšavanja žice ispod projektnog opterećenja |
Dva od ovih reda međusobno djeluju jače od ostalih. Indeks i radijus savijanja zajedno određuju je li kut kraka glatki prijelaz ili rastezljiva napetost, a nikakva toplinska obrada ne može spasiti geometriju koja je već prenapregnuta. Kada kupac traži strožu toleranciju slobodnog kuta, praktičan odgovor je obično bolja kontrola kuta na stroju plus stabilan ciklus kaljenja, a ne dulji stol za inspekciju.
Izbor materijala određuje gornju granicu vlačne čvrstoće, ponašanje na zamor i koliko zaštite od korozije treba gotovom dijelu. Niže navedene ocjene pokrivaju veliku većinu torzijskih opruga proizvedenih na opremi za hladno namatanje.
| Ocjena žice | Tipični raspon promjera | Najbolje odgovara |
|---|---|---|
| Glazbena žica, ASTM A228 | 0,1 mm do 3 mm | Najveća vlačna čvrstoća i najbolja otpornost na zamor kod malih opruga; potrebno je oblaganje ili premazivanje ako je prisutna vlaga |
| Uljno kaljeno MB, ASTM A229 | 0,5 mm do 10 mm | Veće veličine žice gdje glazbena žica nije na zalihama; dobar izbor opće namjene |
| Tvrdo vučeno, ASTM A227 | 0,5 mm do 12 mm | Lagani dijelovi s niskim ciklusom gdje trošak dominira, a stres ostaje nizak |
| Krom-silicij, ASTM A401 | 1 mm do 16 mm | Automobilski i industrijski dijelovi pod visokim stresom, visokim ciklusom; dobro reagira na kaljenje nakon oblikovanja |
| Nehrđajući 302 i 304, ASTM A313 | 0,1 mm do 12 mm | Izloženost koroziji, kontakt s hranom i medicinskim pripravcima, rad na niskim temperaturama |
| 17-7PH nehrđajući | 0,3 mm do 6 mm | Otpornost na koroziju plus visoka čvrstoća, često u zrakoplovstvu i radu s instrumentima |
| Fosforna bronca i berilijev bakar | 0,1 mm do 5 mm | Električna vodljivost i nemagnetski zahtjevi; modul približno upola manji od čelika |
Tri praktične napomene koje štede prepravljanja. Prvo, zamjena materijala koja zadržava isti promjer žice neće zadržati isti zakretni moment, jer se modul elastičnosti i dopušteno naprezanje mijenjaju. Drugo, vrste nehrđajućeg čelika obično nose manje dopušteno naprezanje na savijanje od glazbene žice istog promjera, tako da nadogradnja protiv korozije ponekad prisiljava povećanje promjera. Treće, zatražite potvrdu o rastezljivosti sa svakom serijom žice; torzijska opruga na razini zavoja koja radi blizu svoje granice naprezanja pokazat će promjenu zakretnog momenta čim mekša partija stigne do stroja.
Na CNC opružnom stroju, torzijska opruga se proizvodi u kratkom slijedu: žica se provlači kroz dovodne valjke na kontroliranoj duljini, namotava se oko trna koji postavlja unutarnji promjer, raspoređuje se alatom za uspon ako tijelo treba praznine, a zatim se noge oblikuju, postavljaju i režu. Svaki od tih koraka ostavlja otisak prsta na gotovom kutu.
Springback je pošteni dio procesa. Čelična žica ne ostaje tamo gdje je alat gura, a količina kojom se vraća ovisi o promjeru žice, vlačnoj čvrstoći i koliko je krak bio savijen. Većina trgovina eksperimentalno previše savija nogu za otprilike 3 do 8 posto i zatim zaključava ispravljeni položaj alata u programu. Na stroju bez ekscentra ta je korekcija broj upisan u program; na ekscentričnom pogonskom stroju to je mehaničko podešavanje. Razlika se očituje izravno u vremenu prijelaza kada obitelj dijelova dijeli jedan stroj.
Stroj s tri osi rukuje jednom ravnom nogom sa svake strane, koja pokriva veliki dio opruga zasuna, spojnica i šarki. Strojevi s pet osi dodaju neovisno pozicioniranje nogu tako da noge mogu sjediti na različitim duljinama ili visinama, što je ono što zahtijevaju dvostruke torzijske opruge i pomaknute noge. Strojevi s deset i dvanaest osi bez ekscentra formiraju više zavoja, kuka, pa čak i drugu oprugu u jednom ciklusu, uklanjajući sekundarne operacije koje bi inače zahtijevale zasebnu stanicu za savijanje i još jedno učvršćenje.
 CNC-625D 3 OSI CNC STROJ ZA OBLIKOVANJE OPRUGA Dodatne informacije Pogledajte proizvod →
Oprema u ovoj klasi, kao što je CNC625D troosni CNC stroj za oblikovanje opruga, izgrađena je oko upravo ovog posla: oblikovanje tijela, savijanje obje noge do kuta i rezanje na duljinu u jednom neprekidnom ciklusu. Dobitak nije samo brzina. Dvaput rukovanje oprugom znači dvije šanse za dodavanje ogrebotine na radijusu savijanja, a ogrebotina na radijusu savijanja je mjesto gdje počinju pukotine nastale zamorom.
Slobodni kut ne znači ništa osim ako metoda mjerenja nije fiksna. Uobičajena je konvencija da se izmjeri uključeni kut između dva kraka kada se obje drže preko klinova određenog promjera na određenoj udaljenosti od zavojnice. Promijenite promjer klina i prijavljeni kut se mijenja za nekoliko stupnjeva. Kada crtež jednostavno navodi 90 stupnjeva bez definicije igle, očekujte neslaganje između inspekcijskog lista proizvođača opruga i ulaznog pregleda kupca, čak i kada su oba dijela identična.
Namatanje i savijanje nogu ostavljaju zaostala naprezanja zaključana u žici. Ostavljeni sami, oni skraćuju vijek trajanja i uzrokuju pomicanje slobodnog kuta tijekom prvih nekoliko tisuća ciklusa. Kontrolirani toplinski ciklus popušta ta naprezanja, a temperaturni prozor je uži nego što većina ljudi pretpostavlja. Pustite ga previše hladno i zaostalo naprezanje ostaje; pokrenite ga prevruće i žica gubi vlačnu čvrstoću, tako da svaka opruga iz te serije ima nizak okretni moment.
Dobavljači žice objavljuju preporučene rasporede za ublažavanje stresa po razredima. Hladno namotane opruge od ugljika i nehrđajućeg čelika općenito se tretiraju u području od 200 do 300 stupnjeva Celzijusa tijekom definiranog vremena namakanja, dok se krom-silikonski dijelovi oblikovani u tvrđem stanju mogu kaliti na višim temperaturama kako bi razvili svoju radnu snagu. Raspored je manje važan od ponovljivosti: pećnica s ravnomjernom cirkulacijom zraka i snimljenim ciklusom proizvodi isti kut i zakretni moment u ponedjeljak i petak.
 WNJ420 Peć za kaljenje na oprugu (serija od nehrđajućeg čelika) Stainless Series WNJ SPRING TEMPER FURNICE Pogledajte proizvod →
Namjenska oprema za kaljenje, kao što je WNJ serija boja za kaljenje opruge, dizajnirana je oko tog zahtjeva ponovljivosti - postavljene temperature komore, kontroliranog zadržavanja i dosljednog protoka zraka kroz opterećenje. Za duge ili teške zavojne opruge, mobilna peć za kaljenje omogućuje obradu dijelova na mjestu gdje se njima rukuje, a ne premještanje po postrojenju, što smanjuje rizik od izobličenja i vrijeme ciklusa.
Torzijsku oprugu lako je loše pregledati. Mjerenje zakretnog momenta u jednoj točki govori vam brzinu samo u kombinaciji s drugom točkom; mjerenje slobodnog kuta bez definicije igle ne govori vam gotovo ništa; a provjera polumjera kraka čeljusti ne govori vam baš ništa osim ako putanja čeljusti ne slijedi krivulju. Plan u nastavku kratak je popis koji hvata stvarne probleme.
Kružite uzorkom zamora točno onako kako to radi aplikacija, uključujući je li opruga opterećena u smjeru namotavanja i putuje li natrag do svog slobodnog kuta između ciklusa. Opruga koja se drži pod predopterećenjem i oscilira pod malim kutom ponaša se vrlo različito od one koja se potpuno otpušta svakim udarom, au drugom slučaju pojavljuje se najviše pukotina.
Torzijske opruge pojavljuju se svugdje gdje mehanizam treba povratnu silu oko osovine. U interijerima automobila drže ručke, zasune, držače za čaše i mehanizme sjedala; u automobilske i pokretne opruge ista obitelj dijelova također obrađuje povrat papučice, pomoć zatezača remena i male elemente ovjesa gdje se brojevi ciklusa penju u milijune. Elektrotehnika ih koristi za sklopke i kontakte releja, gdje vodljivost i nemagnetsko ponašanje ponekad guraju dizajn prema legurama bronce.
Medicinski uređaji koriste male torzijske opruge u kirurškim spajalicama, stezaljkama i ručkama instrumenata, gdje je prioritet dosljedna sila, a ne maksimalna snaga - kirurg osjeća 10-postotni pomak momenta kroz ručku. Zrakoplovna i vojna oprema guraju drugi smjer, zahtijevajući visoku sposobnost naprezanja u krom-siliciju ili 17-7PH s čvrstom sljedivošću. Poljoprivredni i građevinski strojevi koriste veće promjere žice u prašnjavim, mokrim okruženjima gdje je opruga često najjeftiniji dio u sklopu i najmanje zaštićen. Telekomunikacijska oprema koristi sićušne torzijske opruge u hardveru konektora i optičkih vlakana, gdje nekoliko stupnjeva kutne pogreške može promijeniti kontaktni pritisak.
Zajednička nit u svim ovim je da je opruga rijetko najveća stavka u trošku, ali je često dio koji određuje hoće li se dogoditi jamstveni zahtjev. To je argument za pravilno određivanje geometrije i toplinske obrade u fazi crtanja umjesto prihvaćanja onoga što proizvede prva postavka alata.
Pogreške u polju ostavljaju potpis. Ispravno čitanje tog potpisa obično štedi više vremena od ponovnog pokretanja potpunog proračuna dizajna.
Radijus savijanja je pretijesan za promjer žice, noga se savija po drugi put tijekom sastavljanja ili kut ima trag alata. Proširite radijus prema jednom promjeru žice, premjestite operaciju oblikovanja ranije u strojnom ciklusu i pregledajte alat koji stvara savijanje.
Nedovoljno smanjenje naprezanja ili vrijeme namakanja koje je skraćeno radi povećanja propusnosti. Vratite objavljeni raspored za ocjenu žice i provjerite zakretni moment na dijelovima uzetim iz sredine opterećenja peći.
Opruga je opterećena suprotno od smjera namotaja, tako da otklon širi tijelo umjesto da ga steže. Obrnuti smjer vjetra ili obrnuti smjer utovara, što god je jeftinije u sklopu.
Noge se guraju izvan slobodnog kuta kako bi pristajale, što znači da sklop izvlači oprugu iznad njezinog nazivnog otklona. Ili otvorite slobodni kut tako da pozicija ugradnje bude unutar radnog područja ili smanjite toleranciju duljine noge tako da noga ne mora biti savijena da bi ušla u svoj utor.
Pokrivenost oplatom je najtanja točno tamo gdje zavoj rasteže površinu. Odredite debljinu premaza koju proces zapravo može postići na zakrivljenoj površini ili se prebacite na kvalitetu nehrđajućeg čelika i prihvatite modul elastičnosti i dopuštenu promjenu naprezanja.
Izbor stroja slijedi obitelj dijelova, a ne vršni volumen. Radnja koja ima uzak izbor jednostavnih torzijskih opruga velikog volumena najbolje se isplati od kompaktnog namotavača s alatom za brzu promjenu. Trgovina koja nudi mješovite narudžbe - četrdeset različitih torzijskih opruga mjesečno, svaka narudžba između 500 i 20 000 komada - više treba fleksibilnost oblikovanja i brzo programiranje nego brzinu sirovog ciklusa.
| Vrsta stroja | Mogućnost oblikovanja | Najprikladnije za |
|---|---|---|
| Troosni CNC namotavač | Okruglo tijelo, ravne noge, po jedan pregib sa svake strane | Opruge za zasun, kopču i šarke velikog volumena sa stabilnom geometrijom |
| Stroj za oblikovanje s pet osi | Neovisni kutovi kraka, pomaknuti krakovi, dvostruka torzijska tijela | Mješovite obitelji u kojima geometrija nogu varira između redova |
| Stroj bez ekscentra s deset do dvanaest osi | Više zavoja, kuke, složene trodimenzionalne noge | Male i srednje serije kojima je potrebna brza promjena programa |
| CNC stroj za savijanje žice | Dvodimenzionalne i trodimenzionalne žičane forme s otvorenim ili dugim krakovima | Torzijski dijelovi s dugim kracima i oblici žice koji nisu pravi svici |
Camless arhitektura zaslužuje poseban spomen zbog toga kako mijenja ekonomiju malih serija. Kod bregastog stroja novi kut noge obično znači novi alat i mehaničku postavku; kod stroja bez ekscentra to obično znači učitavanje programa. Za tvornicu koja proizvodi stotine varijanti torzijskih opruga, ta razlika određuje je li narudžba od 2000 komada isplativa.
 CNC-1225 12OSOVI CNC STROJ BEZ OPRUGE CNC-1225 12OSOVI CNC STROJ BEZ OPRUGE Pogledajte proizvod →
Dvanaestoosna platforma bez ekscentra kao što je CNC1225/1235/1250 CNC opružni stroj bez ekscentra izravno je usmjerena na tu mješovitu serijsku stvarnost: servo osi su dodijeljene za uvlačenje, namotavanje, oblikovanje nogu i rezanje, a prebacivanje s jedne torzijske opruge na drugu stvar je programa i položaja alata, a ne potpune ponovne izrade. Praktična isplativost je da trgovina može prihvatiti narudžbu od 1000 komada bez gubljenja poslijepodneva na postavljanje.
Torzijska šipka je ravna duljina metala upletena oko vlastite osi i pohranjuje energiju kroz smično naprezanje. Torzijska opruga je zavojnica s dva kraka, a svitci njenog tijela rade uglavnom na savijanje dok krakovi prenose moment. Zabuna je uobičajena jer pojmovi zvuče slično, ali projektni izračuni, alati i načini kvarova potpuno su različiti.
Zakretni moment je približno linearan s kutom otklona do točke gdje žica počinje popuštati. Brzina ovisi o modulu elastičnosti žice, četvrtoj potenciji promjera žice, broju zavojnica aktivnog tijela i srednjem promjeru zavojnice. Zbog tog člana četvrte potencije, točno mjerenje promjera žice vrednije je od preciznijeg mjerenja kuta kada tražite odstupanje momenta.
Preporuča se samo jedan smjer. Opterećenje u smjeru namotavanja zateže zavojnice i smanjuje unutarnji promjer, zadržavajući oprugu na svom mjestu. Opterećenje suprotno od smjera namotaja otvara zavojnice, povećava unutarnji promjer i poziva oprugu da sklizne, zaglavi se ili zaglavi u svom kućištu. Označite smjer utovara na crtežu i na pakiranju.
Savijanje je mjesto gdje najveće naprezanje savijanja susreće najmanji radijus. Uobičajeni uzroci su radijus savijanja manji od polovice promjera žice, trag alata koji djeluje kao pokretač pukotina, korak montaže koji savija nogu iznad projektiranog kuta i ciklus smanjenja naprezanja koji je skraćen kako bi se povećao učinak. Provjera ove četiri stavke redom rješava većinu kvarova savijanja.
Za hladno namotanu oprugu mjereno preko definiranih klinova, plus ili minus 5 stupnjeva je udoban proizvodni cilj, a plus ili minus 3 stupnja je moguće postići s provjerama u procesu i stabilnim ciklusom kaljenja. Zahtjev čvršći od 3 stupnja obično povećava troškove brže nego što povećava učinak sklopa, jer sam sklop često ima više kutnih varijacija od opruge.
Male opruge često mogu raditi bez potpore ako je tijelo kratko, a otklon skroman. Dulja tijela i veći promjer žice imaju tendenciju savijanja ili iskrivljenja u stranu pod opterećenjem, tako da je osovina ili rukavac unutar zavojnice normalna praksa. Ostavite razmak između unutarnjeg promjera zavojnice i osovine od nekoliko postotaka promjera žice kako biste izbjegli zapinjanje dok se zavojnica steže.
Mehanizmi za potrošače obično se specificiraju između 50.000 i 300.000 ciklusa, unutarnje komponente automobila često ciljaju na 500.000 do 2 milijuna, a dijelovi koji se odnose na sigurnost guraju još više. Broj koji je bitan nije sama meta, već razina stresa na kojoj to zahtijevate. Opruga koja radi blizu dopuštenog naprezanja savijanja za svoj materijal neće dosegnuti milijun ciklusa bez obzira na to koliko je dobro napravljena.
Da, s pravim alatom i konfiguracijom osi. Kompresijske opruge trebaju kontrolu nagiba i zatvorene krajeve; torzijskim oprugama potrebno je oblikovanje nogu i kontrola kuta. Strojevi s više servo osi i otvorenim programiranjem lako podnose promjenu, dok su vrlo jednostavni uređaji za namotavanje obično namijenjeni jednoj obitelji. Ako vaša knjiga narudžbi uključuje različite vrste opruga, dajte prednost fleksibilnosti programiranja i pristupu alatnoj stanici u odnosu na maksimalnu brzinu namotavanja.
Većina sporova oko torzijskih opruga vodi trag do nepotpunog crteža, a ne do greške u proizvodnji. Uključite ocjenu žice s njezinom standardnom referencom, promjer žice s tolerancijom, unutarnji promjer tijela i broj zavojnica, slobodni kut s promjerom igle i udaljenost igle koja se koristi za njegovo mjerenje, duljine kraka i unutarnji radijus savijanja na svakom kraku, vrijednost zakretnog momenta s kutom otklona i smjerom rotacije, potrebno smanjenje naprezanja ili završetak te ciljni vijek trajanja s uvjetima opterećenja koji ga definiraju.
S definiranim tim stavkama, proizvođač opruga može odabrati pravu žicu, ispravno postaviti osi stroja u prvom pokušaju, primijeniti ispravan toplinski ciklus i pregledati u odnosu na istu geometriju koju je dizajner imao na umu. Bez njih, prvi članak postaje eksperiment, a drugi članak postaje rasprava o jamstvu. Torzijske opruge jednostavni su dijelovi s oštro međusobno povezanim varijablama, a nekoliko minuta utrošenih na određivanje detalja u fazi crtanja najjeftinije je osiguranje dostupno u cijelom projektu.
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-13200, TK-7230 TK-13200、 TK-7230 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK12120 TK-12120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 12 OSINA ...
Pogledaj detalje
TK-6160 TK-6160 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje
TK-6120 TK-6120 CNC STROJ ZA VALJANJE OPRUGA ...
Pogledaj detalje
TK-5200 TK-5200 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje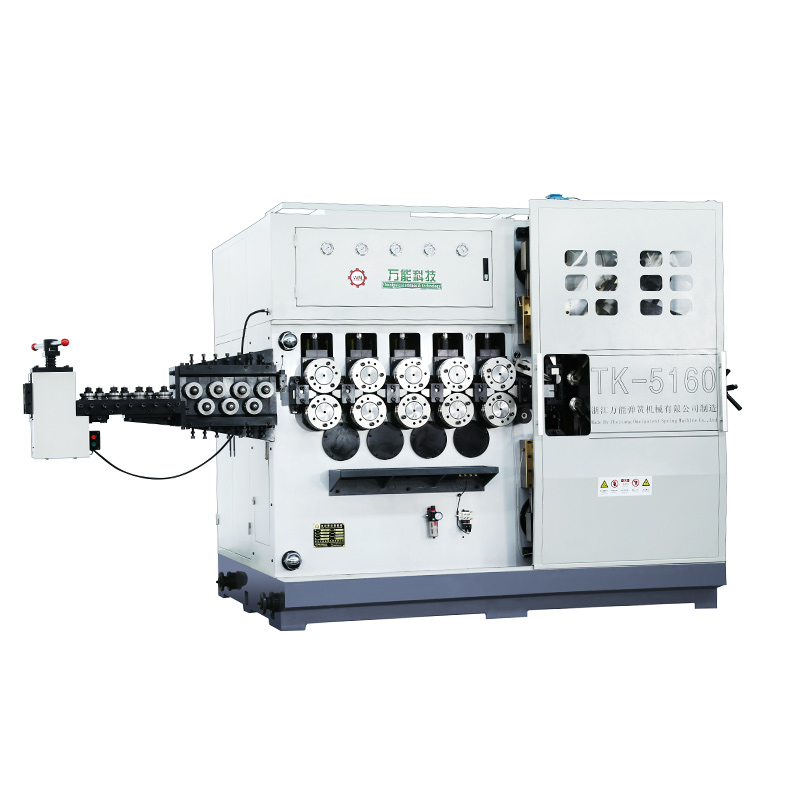
TK-5160 TK-5160 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detalje
TK-5120 TK-5120 CNC STROJ ZA NAMOTAVANJE OPRUGA S 5 OSINA ...
Pogledaj detaljeMobilni QR kod